砂纸选型与目数梯度的科学配置
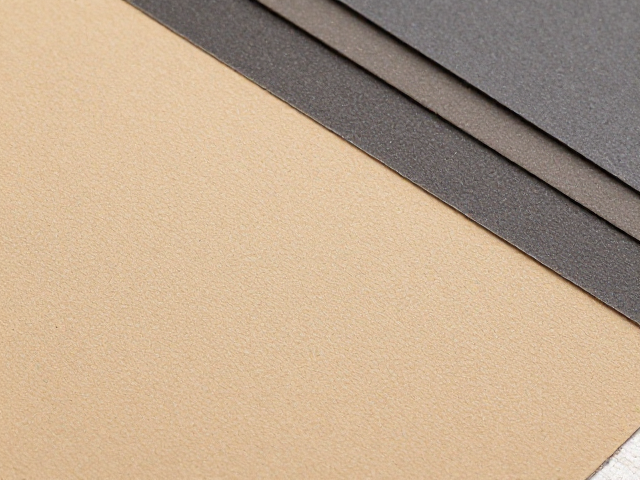
打磨效果的核心在于磨料颗粒与基材硬度的匹配,细砂打磨要达到无明显砂痕的效果,第一步并非盲目下手,而是建立严密的目数阶梯。市面上常见的木器打磨通常从120目或180目开始去除粗糙痕迹,随后必须严格遵循20%-30%的目数递增原则,例如从220目过渡到320目,最终使用400目或500目进行精修。这种梯度设计能确保每一层较粗的砂痕被下一层细砂均匀覆盖,而非直接在粗痕上强行抛光,从而避免“叠层砂痕”的产生。若跳过中间目数直接使用高目数砂纸,不仅效率极低,且极易因受力不均留下永久性深浅不一的划痕。
不同材质的物理特性决定了砂纸基体的选择,纸质砂纸适用于平面快速作业,而布基砂纸(如P80或P120)因具有极强的柔韧性和抗撕裂能力,是处理曲面、棱角及顽固木节的首选。在精细打磨阶段,建议使用水砂纸配合润滑剂作业,水分能有效带走磨屑,防止磨料堵塞导致切削力下降,同时润滑作用能显著降低摩擦系数,使打磨面呈现出均匀细腻的哑光质感。实际操作中,许多初学者误以为砂纸越细越好,实则忽略了磨削效率与表面质量的平衡,过细的砂纸在去除前序粗痕时往往力不从心,反而因反复摩擦导致木材纤维受损,影响最终漆面附着力。
力学控制与手法轨迹的标准化执行
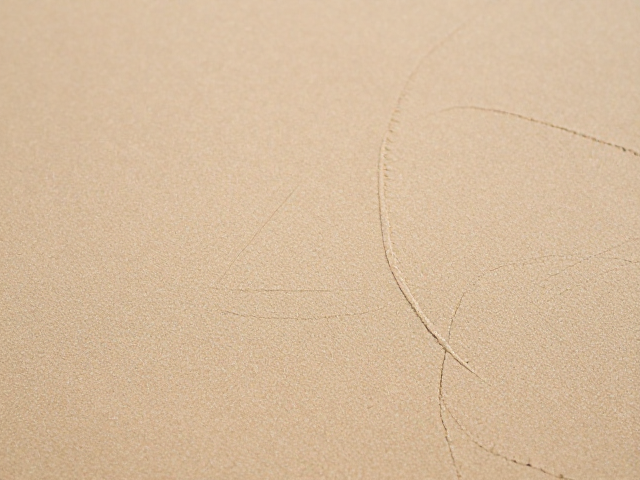
手工打磨的稳定性直接取决于施力方式,正确的受力模型应为“小范围、高频率、轻压力”。手腕应保持放松,像画笔作画一样带动砂纸在工件表面移动,而非用手掌根部死死按压。对于平面区域,建议采用“井”字形或前后直线轨迹,确保砂纸覆盖每一寸区域,避免局部过度打磨形成凹陷。在处理木材纹理方向时,务必顺纹打磨,逆纹或横纹打磨极易在后续上漆后显现出血丝状砂痕,这是木工工艺中的大忌。施力过程中,指尖应感受砂纸与木材的接触反馈,当感觉到阻力突然增大或声音变沉闷,通常意味着砂纸已钝化或磨屑堆积,需立即清洁或更换,而非强行继续打磨。
砂纸的折叠与固定技巧决定了死角处理的质量。对于平面边缘,可将砂纸折叠后包裹木块,形成刚性支撑面,这样既能保持受力均匀,又能打出锐利而不崩边的直线。对于曲面或异形部位,可采用“捏持法”,用拇指和食指捏住砂纸一角,其余手指辅助固定,通过手指的细微调节适应曲面弧度。在实际操作中,每打磨1-2分钟,务必清理一次表面木屑,因为堆积的木屑会像砂纸一样产生二次切削,破坏已形成的平整度。此外,打磨过程中需定期用手背触摸工件表面,皮肤对细微起伏的感知远胜于肉眼,通过触觉反馈及时调整打磨区域,是消除肉眼难以察觉的微观砂痕的关键手段。
视觉检测与瑕疵修正的闭环流程
肉眼观察需结合环境光线,自然光或高显色指数(CRI>90)的白光下,以45度侧光照射工件表面,能最清晰地显现砂痕与凹凸不平。侧光下,砂痕会表现为断续的亮线或暗带,若光线反射均匀连续,则说明表面平整度达标。检测时需沿木纹方向缓慢移动视线,重点检查接缝处、钉眼周围及木纹交错区域,这些部位因材质密度差异或应力集中,极易残留打磨痕迹。对于发现的局部砂痕,不可直接全局复磨,而应使用对应目数的砂纸对瑕疵点进行局部点修,再向外晕染过渡,避免形成明显的打磨边界。
在最终精修阶段,可使用无尘布蘸取少量矿物油或专用清洁剂擦拭表面,去除残留粉尘和油脂。这一步骤不仅能提升表面光洁度,还能通过油脂填充微小孔隙,使木纹更加清晰通透,为后续涂装提供理想基底。值得注意的是,打磨效果会因木材含水率变化产生动态差异,因此在环境湿度波动较大的季节,建议在涂装前再次进行轻度精磨。若表面出现发白或雾状痕迹,通常因打磨过热导致木材纤维撕裂或砂纸磨料脱落所致,需换用新砂纸重新以更低压力处理,切忌使用更细砂纸试图掩盖,这只会加剧表面损伤。