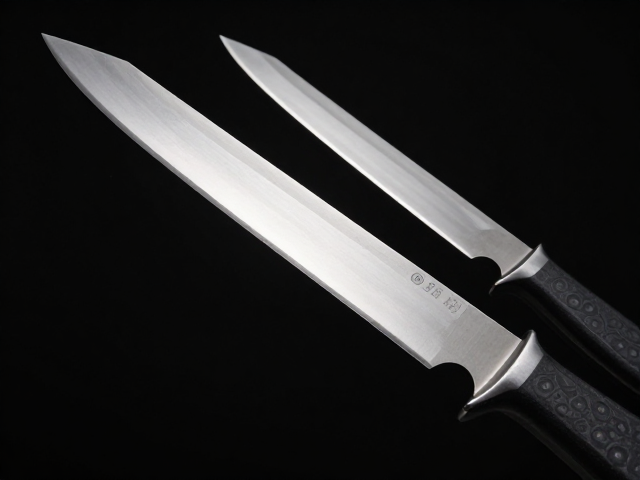
斜口刀核心结构与刃口几何特性解析
斜口刀的设计核心在于其刀刃与刀柄之间形成的显著角度,这种非对称结构直接决定了切割时的受力模式。不同于平直刃口,斜口设计使得接触点集中在刀尖附近,能够以极小的接触面积产生高压强,从而轻松切入坚韧材料。刃口的几何形状通常表现为从刀尖向后延伸的陡峭斜面,这种微观结构在打磨时需要极高的对角度控制,以确保刃线两侧的对称性,避免因受力不均导致偏刃或卷刃。
刀身的长度与厚度分布影响着整体刚性与操控灵活性。较短的刀身配合厚重的根部能提供出色的结构强度,适合进行需要较大扭矩的切削作业;而细长的刀身则降低了重心,提升了精细操作的灵敏度。在实际使用中,刃口与刀背的过渡区域需要经过精细的倒角处理,以减少切割阻力并防止刃口在高频使用中因应力集中而产生微观崩口,这是维持刀具长期结构完整性的基础物理条件。
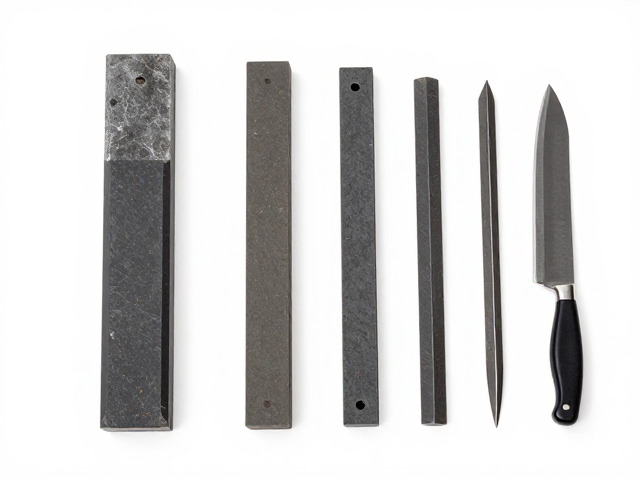
油石材质选择与研磨目数对应关系
油石是维持斜口刀锋利度的关键耗材,其材质与目数直接决定了研磨效率与最终刃面的光洁度。天然水石因其细腻的颗粒结构能提供镜面般的刃面,但价格较高且研磨速度慢,适合阶段的精修;人造碳化硅或氧化铝油石则硬度更高,切削力强,适合快速去除材料或修复破损刃口。不同目数的油石承担着不同阶段的任务,粗目数(如400-1000目)用于重塑刃线角度,中目数(1000-3000目)用于消除粗磨痕迹,细目数(3000-8000目及以上)则用于抛光刃面,去除微观卷曲,使切割更加顺滑。
油石的硬度选择需与刀具钢材的硬度相匹配。高硬度钢材(如HRC60以上)应选用较硬的油石,以避免油石过快磨损并保持研磨角度的一致性;而较软的钢材则可选用稍软的油石,以增强切削效率。在实际操作中,油石的平面度至关重要,使用石床或平板进行定期校正,能确保研磨过程中刀刃与石面接触均匀,防止因石面凹陷导致刃线不平。正确的润滑方式,如使用清水或专用研磨液,能有效带走金属碎屑,防止堵塞石孔,保持油石的切削活性。
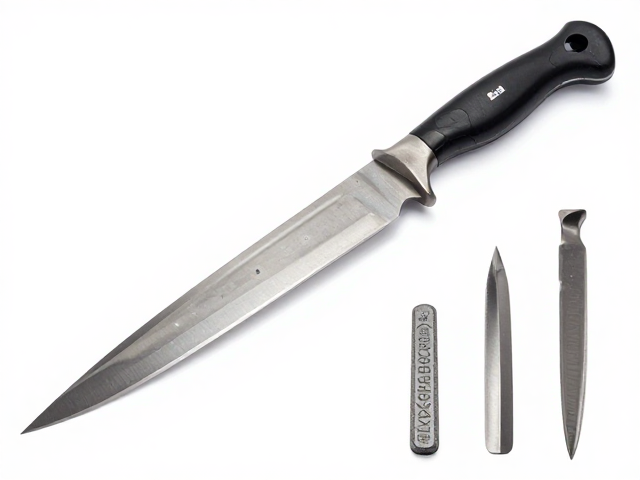
刀身长度与使用场景的适配逻辑
刀身的长度选择应严格遵循实际使用场景的需求,过长的刀身往往带来操控笨重的问题,而过短的刀身则可能牺牲必要的切割行程。对于需要处理大块材料或进行重型切割的任务,较长且厚重的刀身能提供更大的杠杆力和稳定性,减少因材料阻力导致的刀具晃动。这类刀具通常具有较宽的刀背,以增强抗扭强度,防止在遇到硬物时发生断裂。
相反,在需要精细作业或处理小件材料的场景中,短款刀身更具优势。短刀身降低了整体重量,使操作者能更敏锐地感知切割反馈,便于进行精确的角度调整。这种配置常见于模型制作、皮革加工或精细木工中,其刀刃通常经过更精细的研磨,以应对薄型材料的切割。此外,刀身长度还影响着握持姿势,长刀适合双手握持以施加更大压力,短刀则更适合单手操控,提供更高的灵活性与反应速度。
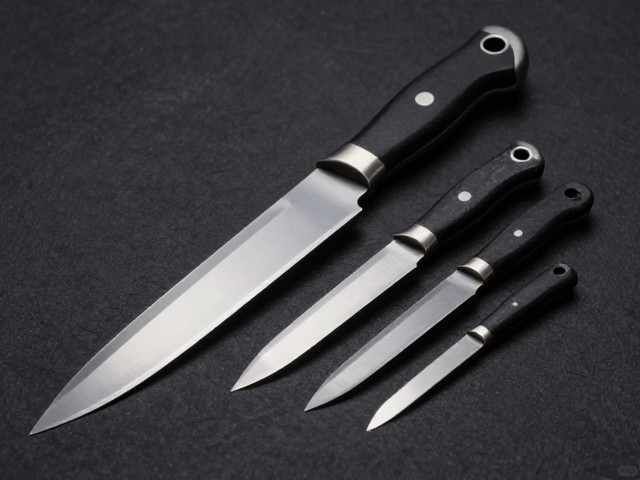
研磨角度控制与锋利度维持技巧
保持斜口刀锋利度的关键在于研磨角度的精准控制。常见的研磨角度在15至25度之间,具体数值取决于刀具用途。对于需要极高锋利度的切割刀,较小的角度(15-20度)能提供更锐利的刃口,但刃线相对脆弱,需更频繁地维护;对于需要耐用性的工具刀,较大的角度(25-30度)能增强刃口强度,减少崩口风险。使用角度导向器或精确的目测技巧,能确保每次研磨时刃线与油石接触的角度一致,避免角度漂移导致刃线不平。
日常使用中,避免硬性冲击和切割超出刀具设计能力的材料是维持锋利度的首要原则。每次使用后,清洁刃口并涂抹少量防锈油,能有效防止水分残留导致的锈蚀,锈蚀会显著削弱刃口强度。对于轻微卷刃,可使用细目数油石进行局部修复,而非全面重磨,以保留大部分刃面材料。建立规律的维护习惯,如每使用一定次数后进行简单抛光,能显著延长刀具的锋利周期,减少深度修复的需求。