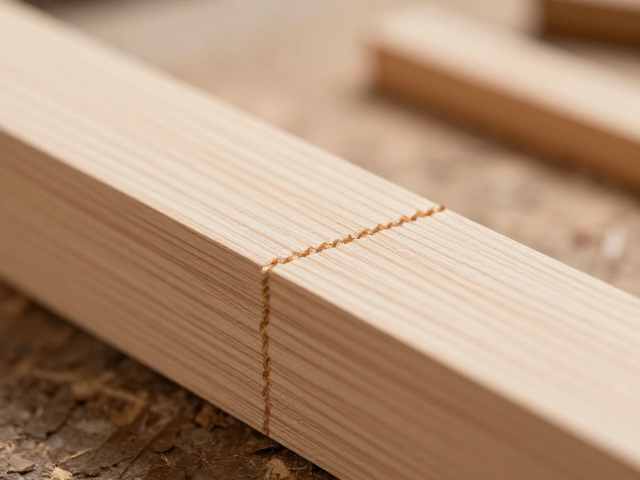
木工留线防崩口的核心逻辑与操作标准
在木工精雕工序中,木材表面的崩口往往源于切削力对纤维结构的破坏,尤其是面对纹理交错或硬度较高的木料时,传统的一刀切或完全贴合轮廓的刨削方式极易造成边缘撕裂。保留一定的加工余量,即“留线”,本质上是利用材料内部的应力缓冲层,为后续的精雕刀具提供一个稳定的支撑面。当精雕刀头接触到这层预留的木料时,切削过程变得更加从容,避免了刀具直接啃食已暴露的脆弱边缘,从而显著降低崩茬现象。这一技巧并非简单的偷懒,而是基于木材物理特性与刀具力学相互作用的专业应对策略。
实际操作中,留线的厚度并没有绝对固定的数值,通常建议控制在0.5毫米至1毫米之间,具体需根据木材的软硬程度和纹理走向进行微调。对于橡木、胡桃木等硬度较高且纹理直顺的材料,留线可适当放宽至1毫米左右,以确保足够的保护层;而对于松木、杉木等质地较软或纹理杂乱的材料,留线则需压缩至0.5毫米甚至更薄,以防精雕时因材料过厚导致刀具受力不均产生跳动。这一参数的设定需要结合现场木材的实际含水率和密度进行动态调整,而非机械地套用固定标准。
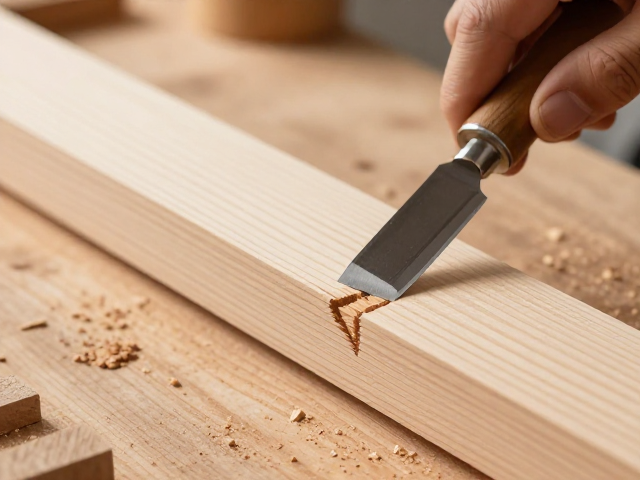
粗坯阶段的关键控制点与刀具选择
粗坯加工阶段的核心任务是快速去除大部分废料,确立基本形态,因此必须选用排屑能力强、切削效率高的刀具,如大角度平刀或螺旋式开槽刀。在操作时,进刀深度不宜过大,建议单次切削深度不超过2毫米,以减小切削阻力,防止木材内部应力突然释放导致结构性开裂。特别是在处理木材端面或纹理倒伏区域时,应减小进给速度,采用“轻扫”而非“硬凿”的手法,确保预留的线层完整度,避免在粗加工阶段就形成隐形的微裂纹,这些微裂纹在后续精雕时会迅速扩展为明显的崩口。
刀具的锋利度直接影响留线的质量,钝化的刀具会产生挤压而非切削效果,导致木材纤维被撕裂而非切断。因此,在粗坯作业前,务必检查刀具刃口状态,确保其处于最佳切削角度。对于带有结疤或纹理扭曲的区域,需提前识别并标记,这些部位在粗坯时应预留稍厚的线层,并采用逆向切削或分段切削的方式,逐步剥离多余材料,为后续精雕保留足够的修复空间。这种精细化的前期控制,能大幅降低后续工序中因材料缺陷导致的废品率。
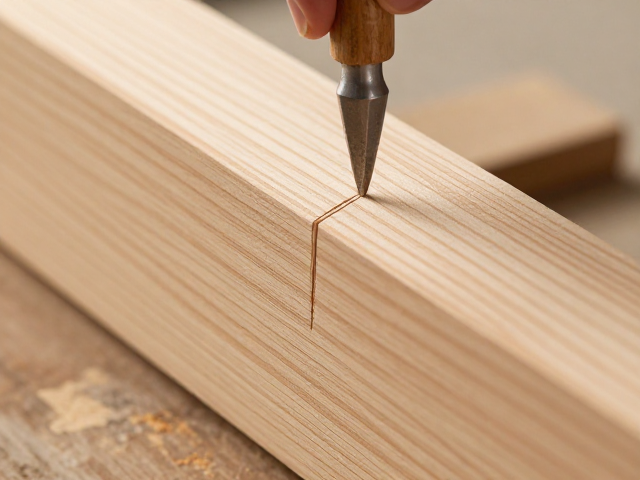
精雕衔接处的过渡处理与表面修整
当粗坯留线完成后,进入精雕前的过渡处理阶段,重点在于消除粗加工留下的刀痕并平滑预留线层与最终轮廓的衔接。此时应换用刃口更精细、角度更锋利的精雕刀具,以极小的切削深度(0.1毫米-0.3毫米)进行逐层修整。在接近最终轮廓线时,操作者需密切观察木材纹理走向,顺纹切削可减少崩口,逆纹则需格外小心,必要时可采用先轻划定位、再逐步加深的方式,确保刀具始终沿着纤维方向剥离材料。这种“由外向内”的渐进式修整,能最大限度地利用留线的缓冲作用,防止边缘突然受力过大。
对于复杂曲面或深浮雕区域,留线的作用尤为显著,它允许精雕刀具在不同角度和深度下保持稳定的切削状态。在修整曲面时,应保持刀具与木材表面呈较小的夹角,利用刀具侧刃进行微幅切削,避免刀尖直接撞击预留线边缘。若发现预留线层出现细微崩缺,应立即停止大面积切削,改用小型刮刀或细砂纸对局部进行修补和打磨,恢复线层的完整性后再继续精雕。这种对细节的极致把控,是确保成品表面光滑如镜、无瑕疵的关键所在。