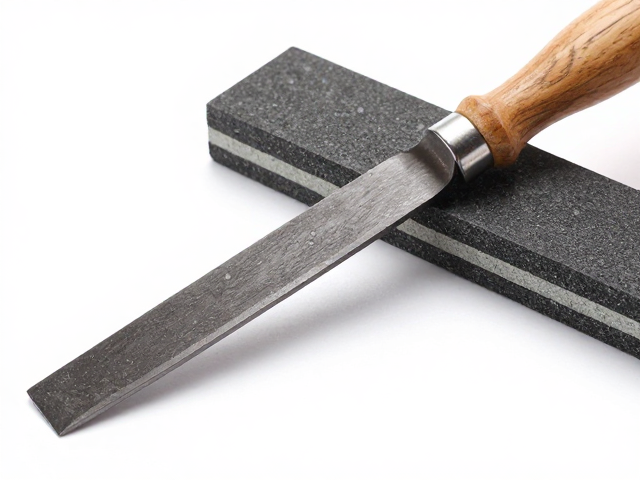
半圆锉的形态特征与适用场景解析
半圆锉的横截面呈现独特的半圆弧形,一面为平面,另一面为圆弧面,这种几何结构使其在处理内角、曲面以及需要兼顾平面修整与弧面打磨的工件时具有天然优势。相比于平锉或方锉,半圆锉的圆弧面能更好地贴合管道、轴承座或金属构件的内凹部位,而平面则可用于修整相邻的垂直面,实现一次装夹、多面加工的高效作业。在实际五金加工或模型制作中,这种锉刀常被称为“万能锉”,尤其适合处理铸铁、钢材等硬度较高的金属材料,以及部分硬质木材和复合材料。
使用半圆锉的核心在于对锉削角度的控制,操作者需保持锉刀与工件表面平行或严格遵循预设的弧度轨迹,避免用力过猛导致锉齿崩裂或工件表面留下深痕。对于新手而言,理解锉刀的“齿纹”分布至关重要,半圆锉通常采用双纹设计,粗齿用于快速去除大量余量,细齿则用于精修表面。在实际操作中,应先用粗齿面进行初步塑形,待工件接近目标尺寸后,切换至细齿面进行修整,这种分阶段的处理方式能显著提升加工精度,减少因单次切削过量导致的材料浪费。
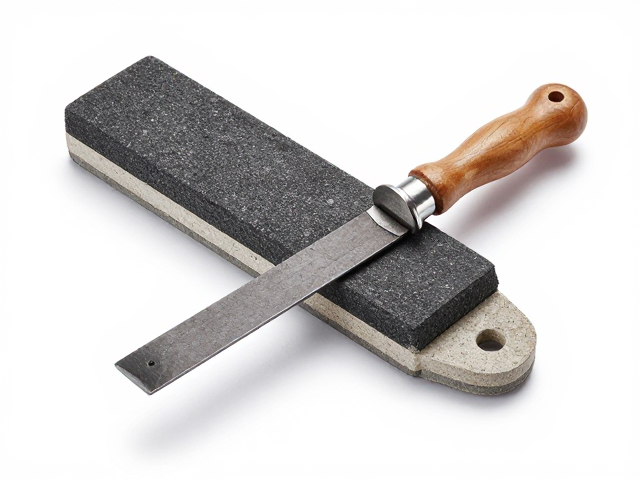
磨刀石配合使用与防劈裂回弹机制
半圆锉在长期高强度使用后,锉齿间容易嵌入金属屑,导致切削能力下降,甚至因摩擦力过大引发“打滑”或回弹现象,这不仅影响加工效率,还可能因受力不均造成锉刀断裂或工件崩边。针对这一问题,搭配磨刀石进行定期清理和修整是维持锉刀性能的关键步骤。选择粒度适中(如200-400目)的金刚石磨石或氧化铝磨石,以单一方向轻轻打磨锉刀表面,可有效去除嵌屑并恢复齿刃锋利度,这一过程能显著降低切削阻力,防止因卡顿引发的剧烈回弹。
防劈裂的核心在于控制锉刀的应力集中点。半圆锉的圆弧部分在受到侧向冲击时极易产生应力集中,若在使用磨刀石进行修整时角度不当,或在加工硬物时施加过大的侧向力,可能导致锉刀沿圆弧根部发生微裂纹,进而扩展为结构性劈裂。因此,在配合磨刀石保养时,应确保磨石表面平整,锉刀以极小的角度(小于15度)轻触磨石,避免垂直施压。同时,加工过程中应保持手部稳定,利用身体重心前移带动锉刀前进,而非单纯依赖手臂力量,这种力学传导方式能大幅降低锉刀本体承受的剪切力,从根本上规避劈裂风险。
新手常见误区与标准化操作规范
许多初学者在初次接触半圆锉时,常犯“只推不拉”或“用力下压”的错误。正确的锉削动作应是向前推锉时施加均匀压力,回程时完全抬起锉刀,避免回程摩擦导致锉齿磨损和表面划伤。此外,新手常误以为锉刀越硬越好,实则半圆锉的硬度需与工件材质匹配,过高的硬度可能导致脆性增加,尤其在处理高碳钢或淬火件时,若未适当退火或选用合适齿距的锉刀,极易发生崩齿。因此,理解材料特性与工具硬度的从属关系,是避免工具损坏和加工失败的前提。
标准化操作还体现在锉刀的握持姿势与发力技巧上。双手应分别握住锉刀柄和前端,左手拇指按压锉刀前端以控制方向和力度,右手握柄提供主要推力,双臂配合形成稳定的直线运动。在加工半圆锉的圆弧面时,需配合手腕的微小旋转,使锉刀表面始终贴合工件弧度,这种动态贴合能确保切削均匀,避免局部过度磨损。对于复杂曲面,建议先使用粗齿锉刀快速成型,再逐步换用细齿锉刀精修,每一步骤都需清理锉屑,保持锉刀清洁,以维持最佳的切削效率和表面质量。