工具选择与前期处理
镂空雕的核心在于对木材纤维走向的精准预判,平刀与砂纸的搭档并非随意组合,而是基于切削物理特性的深度配合。平刀需保持刃口锋利且无崩口,刃角通常维持在25至30度之间,以确保切入时的稳定性;砂纸则建议从400目起步,逐步过渡至800目或更高,粗糙的砂纸容易在精细镂空处留下划痕,反而破坏纹理的连贯性。
在正式雕刻前,木料的含水率需控制在8%至12%之间,过高的湿度会导致切削时木屑粘连,增加平刀阻力,使运刀轨迹发生微小偏移,进而影响镂空孔洞的光洁度。同时,需根据设计图纸在木面上清晰勾勒出血线,这些线条不仅是运刀的边界,更是后续打磨时砂纸贴合的基准面,线条越精准,后期去痕的效率越高。
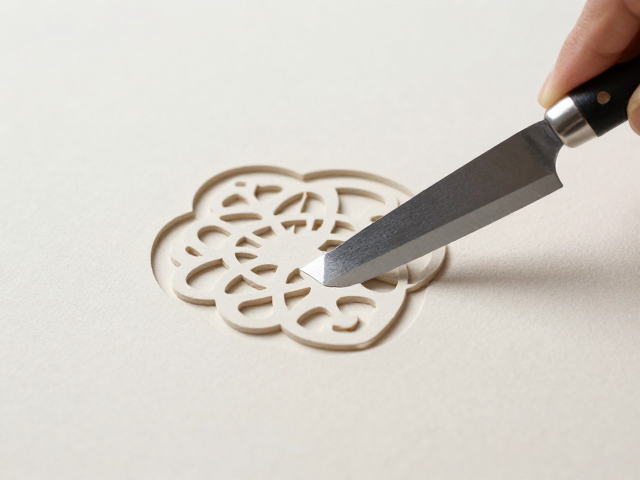
平刀运刀的力学控制
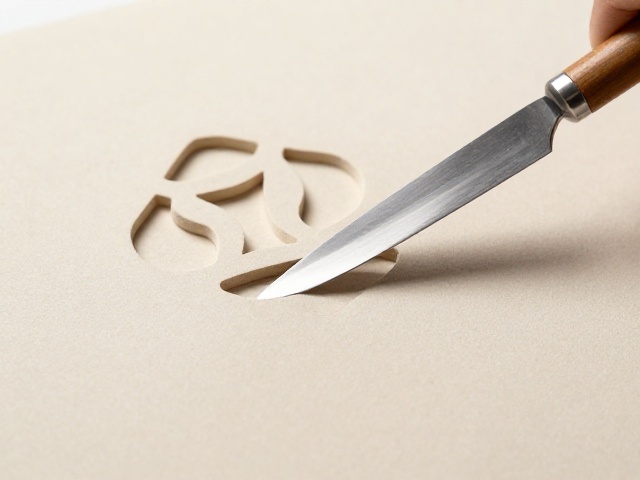
平刀在镂空雕中承担着“破骨”与“立骨”的双重角色,运刀时需采用推刀法,手掌根部抵住木料作为支点,拇指与食指控制刀身角度,力量应均匀向前渗透而非向下按压。当刀具切入木材时,需严格遵循木纹走向,逆纹切入易导致木刺撕裂,顺纹推进则能保证切口平滑,特别是在处理细小连接桥时,刀尖需保持极小的切入深度,通过多次浅层切削逐步成型。
运刀过程中,刀与木面的夹角需保持在30至45度区间,这个角度能最大化利用刃口的剪切力,减少木材纤维的挤压变形。遇到硬质木料或木纹交错区域,需适当减小切入角度,采用“修刮”而非“砍削”的动作,避免刀具突然陷入造成断刀或孔洞边缘崩裂。每一次推刀的行程不宜过长,短促有力的切削能更好地感知木材内部的应力变化,及时调整受力点。
砂纸打磨的从粗到细
平刀切削完成后,表面必然残留细微的刀痕与毛刺,此时需立即介入砂纸打磨,切忌在木屑堆积状态下直接打磨,以免颗粒嵌入木纹形成永久性瑕疵。使用400目砂纸进行初步修整,重点处理平刀留下的明显切痕,打磨时需保持砂纸与木面完全贴合,采用画圈与直线交替的方式,确保受力均匀,避免局部过度磨损导致镂空结构变形。
随着表面趋于平整,逐步更换至600目、800目乃至1000目砂纸进行精磨。高目数砂纸的作用在于消除低目数留下的微观划痕,使木材表面呈现出细腻的质感。在打磨镂空内部死角时,需将砂纸折叠后包裹指尖,或使用专用的小号打磨棒,确保砂纸能深入孔洞底部,彻底清除平刀难以触及的纤维残留。
刀痕与砂痕的交替消除
平刀与砂纸的配合并非孤立存在,而是需要建立严密的“切削-打磨”循环机制。当平刀切削至接近最终轮廓时,需预留0.5至1毫米的余量,这部分余量专门用于砂纸打磨消除误差。若发现孔洞边缘存在不平整,应优先使用小刃角平刀进行局部修刮,而非直接加大打磨力度,因为过度依赖砂纸会改变镂空结构的几何尺寸,导致整体比例失调。
在打磨过程中,需定期用手指腹触摸雕刻表面,触觉比视觉更能敏锐感知微小的凹凸不平。对于平刀留下的深刀痕,砂纸难以通过单纯摩擦消除,需重新使用平刀以极小角度进行浅层削薄,将深痕转化为浅痕后再行打磨。这种刀磨交替的过程,能逐步剥离木材表层的应力层,使镂空部分既保持结构的强度,又具备视觉上的通透感。
细节收口与整体协调
镂空雕的视觉美感往往取决于边缘处理的细腻程度,平刀在收尾阶段需使用刀尖进行“剔”的动作,去除连接处多余的木屑,形成锐利而干净的折角。此时砂纸的作用转为柔化边缘,使用细砂纸轻轻打磨刀口转折处,消除因刀具挤压造成的微观毛刺,使光线在镂空边缘的折射更加柔和自然。
最终检查需覆盖整个镂空区域,重点观察不同刀法交接处是否存在色差或纹理断裂。若发现局部因打磨过度导致结构变薄,需停止打磨,评估是否影响整体稳固性。镂空雕的魅力在于虚实相生,平刀塑造骨架,砂纸赋予血肉,两者的默契配合决定了作品最终的气韵与精度,任何一方的过度介入都会破坏整体的平衡。