逆纹挑修的核心逻辑与刀具选择
木工中的“毛雕细刻”往往面临着木材纹理交错的棘手问题,尤其是当刨刀行进方向与木纹倾斜或逆向时,极易发生撕裂现象。逆纹挑修并非简单的倒退刨削,而是通过调整刀具角度与进刀深度,强行切断横向交错的木纤维。这一过程对刀具的锋利度要求极高,通常需要使用刃口角度在25至30度之间的薄刃刨刀,较薄的刃口能减少切入时的阻力,降低木材崩裂的风险。
在实际操作中,木材的含水率会直接影响逆纹处理的效果。当木材含水率控制在8%至12%之间时,纤维结构相对稳定,此时进行逆纹修光能获得较好的平整度。若木材过湿,纤维韧性增加,逆纹切削会导致大面积起毛;若木材过干,则脆性增加,容易产生粉碎性断裂。因此,在开始精细修整前,必须确保木料经过充分的干燥与平衡处理,这是保证表面光洁的基础条件。
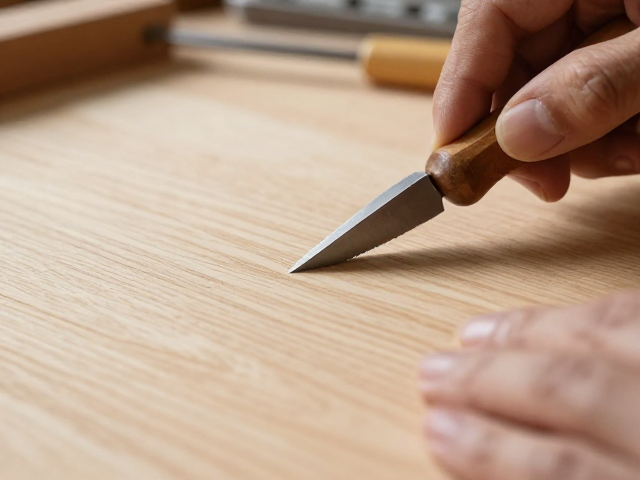
逆纹切削的角度控制与手法细节
逆纹挑修的关键在于“斜切入肉”的手法。操作时,刨刀不应垂直于木纹方向推入,而应保持约15至30度的倾斜角,使刀刃先接触木纹的边缘,再顺势切入。这种斜切方式能够像切片一样将横向纤维切断,而不是将其撕裂。对于纹理复杂的硬木,如红木或花梨木,建议采用极小的进刀量,每次切削深度控制在0.1至0.3毫米,通过多次薄层切削逐步消除逆纹造成的毛刺。
手部的稳定性与力度分配同样至关重要。推刨时,重心应略微前倾,双手均匀施力,避免突然加力导致刀刃卡死或木材表面压痕。在遇到木纹突然反转的区域,需暂时减小推力,轻轻抬起刨刀前端,待刀刃完全越过纹理突变点后,再恢复正常推削。这种细腻的力度控制能有效避免表面出现波浪纹或局部凹陷,确保整体表面的连续性。
表面光洁度的检验与二次精修
逆纹挑修完成后,表面往往仍残留细微的毛刺或刀痕,需通过目测与触觉进行综合检验。在自然光线下,以45度角观察表面,任何反光不均或阴影区域都提示着未完全处理的逆纹缺陷。触觉检验时,手掌轻抚表面,感受是否有阻滞感或粗糙颗粒。对于顽固的逆纹区域,可使用细砂纸(如600目至800目)进行干磨,但需注意砂纸打磨方向应与最终成品要求一致,避免留下交叉划痕。
若逆纹严重导致表面出现微小坑洼,可采用填补缺陷的方法进行精修。使用同材质的木粉与木工胶混合制成腻子,填入缺陷处,干燥后打磨平整。这种方法适用于对美观度要求极高的家具面板或雕刻件。此外,对于某些易受逆纹影响的软木,可在修整后涂刷一层稀释的木工漆或清漆作为封闭层,既能固定纤维,又能提升表面的光滑触感,为后续涂装做好准备。