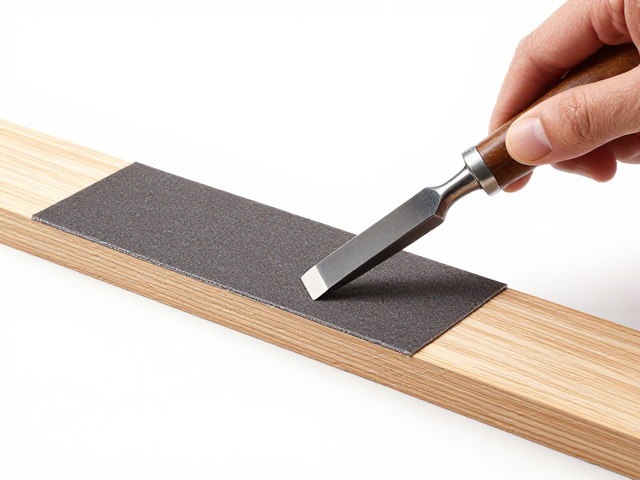
砂纸打磨与雕刻凿法的协同逻辑
木材在加工过程中出现劈裂或回弹,往往源于纤维受力不均或应力释放失控。雕刻凿法通过切削改变木材内部结构,若后续打磨不当,粗糙的表面会放大木材天然的纹理缺陷,导致视觉上的“炸纹”或物理层面的层状剥离。砂纸的作用并非简单的平整,而是通过不同目数的渐进式处理,消除凿痕留下的微观应力集中点。当凿刀切入硬木时,纤维被强行切断,若立即使用高目数砂纸强行抛光,可能因摩擦热和压力使未完全稳定的纤维重新粘连或崩边。因此,理解凿削留下的表面状态是选择打磨策略的前提,需根据木材的硬度、湿度以及凿削的深度来动态调整后续工序。
实际操作中,凿削留下的痕迹具有方向性和深度差异,直接覆盖砂纸容易造成打磨不均。建议在凿削完成后,先观察木材表面的纤维走向。对于顺纹凿削,表面相对平整,可较快过渡到中目数砂纸;而对于逆纹或横纹凿削,表面存在大量悬空纤维,需先用较软的木块或专用打磨块配合粗砂纸进行“干磨”,让纤维自然塌陷或断裂,而非强行压平。这种预处理能显著降低后续打磨时因阻力过大引发的木材回弹现象,即木材因内部应力释放而向相反方向轻微翘曲或开裂。
目数过渡与压力控制的实操细节
砂纸目数的选择需严格遵循从粗到细的阶梯原则,切忌跳跃式使用。例如,从120目直接过渡到400目,中间缺失的220目和300目无法有效消除前序刀痕,极易在最终表面形成肉眼可见的波浪纹或局部凹陷。在雕刻复杂曲面时,砂纸的贴合度至关重要。使用硬质打磨块处理平面,使用软木块或折叠砂纸处理曲面,以确保砂纸与木材表面完全接触,避免点状受力导致局部过磨或木材边缘崩裂。压力控制应轻柔均匀,过大的下压力会将砂纸颗粒压入木材导管,造成堵塞,不仅影响光滑度,还可能在后续上漆时引发附着力问题。
数据表明,对于大多数常见的硬木如橡木、胡桃木,从120目打磨至220目可消除大部分可见刀痕,再使用320目进行精细修整,用400-600目进行最终抛光。对于软木如松木、杨木,因其纤维较软,易产生毛刺,建议在180目阶段增加一道“逆向打磨”,即逆着木纹方向轻微打磨,以切断竖立的纤维,防止后续因湿度变化导致的毛刺回弹。每次更换更高目数的砂纸前,必须彻底清除上一道工序留下的木粉,木粉残留会像研磨膏一样作用于下一道工序,导致砂纸过早失效并可能在表面留下难以去除的划痕。
湿度管理与环境因素的应对策略
木材的含水率是影响其稳定性的关键变量。加工环境湿度过高,木材吸湿膨胀,纤维间结合力增强,此时打磨易导致纤维撕裂而非切断,形成粗糙表面;湿度过低,木材干燥收缩,纤维脆性增加,打磨时极易发生粉化和崩边。在实际操作中,建议在木材加工前进行平衡含水率处理,使木材含水率与使用环境达到平衡。对于刚从室外进入室内的木材,需放置至少48小时以适应室内温湿度。打磨过程中,若发现木材表面发热或木粉粘连,通常是湿度过高或打磨速度过快导致,应暂停操作,检查环境湿度,并改用更细的砂纸或降低打磨力度。
环境中的粉尘也会影响打磨效果。高浓度木粉悬浮在空气中,容易附着在砂纸表面,降低其切削效率,导致打磨者不自觉加大压力,进而引发木材劈裂。因此,保持工作区域的清洁和通风至关重要。使用带吸尘功能的打磨机或配合工业吸尘器,能及时吸走粉尘,保持砂纸活性。此外,打磨过程中产生的热量会改变木材局部的物理性质,对于高油脂含量的木材如柚木、相思木,热量可能使油脂渗出,堵塞砂纸。此时需频繁更换砂纸,或使用专用油性木材打磨剂辅助,以平衡油脂分布,防止因油脂不均导致的表面光泽度差异和潜在开裂风险。
特殊纹理与疑难木材的处理技巧
面对具有复杂纹理的木材,如鸟眼纹、卷曲纹或节疤周围区域,常规的打磨方法可能失效。鸟眼纹是由于树木生长过程中形成的局部纤维扭曲,密度差异极大。在打磨此类区域时,若使用常规砂纸,极易因密度不均导致打磨深度不一,形成“坑洼”或边缘发白。处理时,建议先用细齿刨刀或细砂纸(如180-220目)进行初步平整,随后使用极细的砂纸(如320-400目)配合软木块,以极轻的力度进行“抛光式”打磨,避免切削作用,仅做表面修整。对于节疤周围,因木质疏松,易发生粉化,需先用填补剂或稀释的木工胶进行渗透加固,干燥后再进行打磨,以增强该区域的结构完整性,防止打磨时脱落或开裂。
对于高硬度木材如紫檀、黄花梨,其纤维致密,打磨阻力大,易产生高温和回弹。处理这类木材需采用“少次多遍”的策略,即每次打磨去除极薄的木屑,逐步逼近最终表面。使用碳化硅砂纸或铝氧化砂纸,因其硬度高、耐磨性好,能更有效地切削硬质纤维,减少因砂纸钝化导致的打滑和压力不均。此外,对于具有明显对纹或对称要求的雕刻作品,打磨时需特别注意纹理的连续性。建议在打磨过程中定期从不同角度观察木材表面,利用光线反射判断纹理是否连贯,避免因局部打磨过度导致纹理断裂,影响整体视觉效果。通过精细控制每一步的打磨参数,可最大限度地保留木材天然美感,同时确保结构稳定。