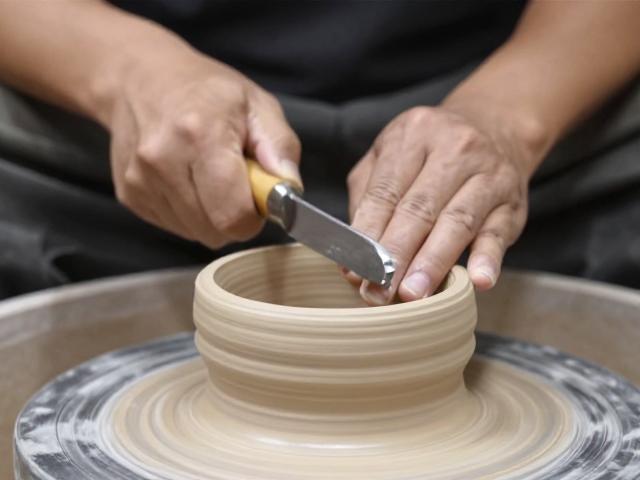
凿坯打粗去料的核心逻辑与工具选择
凿坯阶段的核心在于快速剥离多余泥料,确立器物的基本轮廓与厚度分布,这一过程对力度控制与工具角度有着极高的要求。工匠通常选用平口凿或斜口凿,刀刃与坯体表面保持约30至45度的夹角,利用手腕的寸劲而非手臂的蛮力进行切削。这种角度能确保泥屑顺畅飞出,避免刀刃陷入泥中造成崩口或厚度不均。对于大件器物或需要大幅减薄的部位,切削深度可控制在3-5毫米,但必须遵循“宁薄勿厚、多次少量”的原则,防止因一次性去料过多导致坯体结构不稳定或后续修坯时出现塌陷。
工具的选择直接决定了去料的效率与坯体的表面状态。硬质合金凿头因其耐磨且锋利,能显著加快去料速度,适合处理硬度较高的瓷土或需要快速定型的阶段;而传统钢凿则更具韧性,不易崩刃,适合处理含有杂质或质地不均的泥料。在实际操作中,工匠会根据泥料的干湿程度调整工具:泥料偏干时,凿口需更锋利以应对阻力;泥料偏湿时,则需减小切削角度,防止泥料粘刀或坯体变形。通过精准的工具搭配与力度调控,可在短时间内完成主体结构的粗坯制作,为后续精细修整奠定坚实基础。
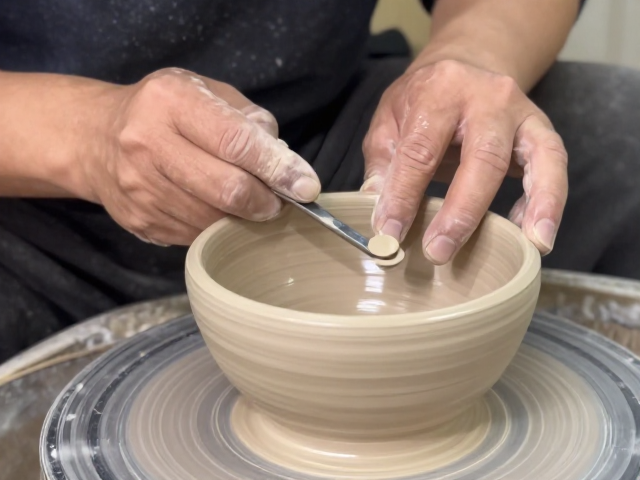
修坯精修中的厚度均匀性控制
修坯阶段的重点在于对粗坯进行精细化处理,核心目标是实现器物壁厚的均匀一致,这直接影响成品在烧制过程中的受热平衡与最终强度。工匠使用修坯刀沿坯体内壁缓慢推进,刀刃需始终保持与坯体表面垂直,通过观察泥屑的形态与厚度变化来实时调整刀口位置。对于碗、盘等圆形器物,需定期旋转坯体,确保每一圈的切削深度一致;对于瓶、罐等异形器物,则需根据曲面变化灵活调整手腕角度,避免出现局部过薄导致烧裂或过厚导致重心不稳。
厚度控制的量化标准通常以毫米为单位进行精细调节。在修坯过程中,工匠会定期用卡尺或专用测厚工具抽检关键部位,确保壁厚误差控制在±0.5毫米以内。特别是在器物口沿、底部及腹部转折处,需特别注意过渡的自然平滑,避免出现阶梯状或突兀的厚度变化。此外,修坯时的干燥程度也至关重要,坯体需处于皮革硬度状态,即具有一定支撑力但又不失可塑性,此时进行修坯既能保证刀路清晰,又能避免因坯体过软导致变形或过硬导致崩裂。
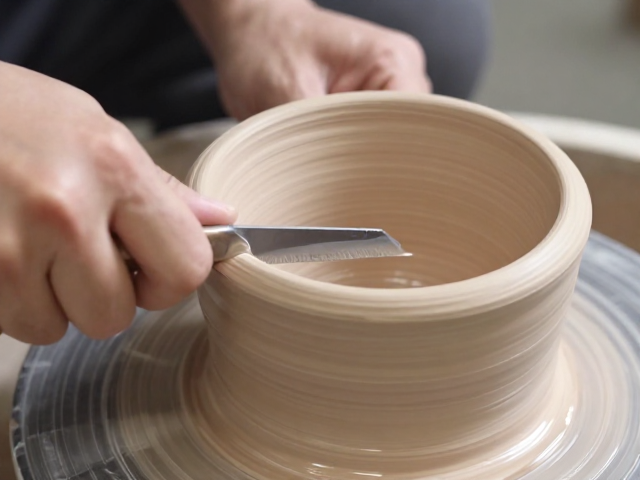
表面光洁度提升与刀痕处理技巧
修坯的最终形态不仅关乎结构稳定,更直接影响器物表面的光洁度与美学表现。刀痕的处理是体现工匠技艺的关键细节,要求刀路连贯、深浅一致,避免出现断刀、重刀或毛刺。工匠在运刀时需保持匀速,刀刃入泥要浅,出刀要快,利用刀锋的锐利边缘切断泥料纤维,形成光滑的切面。对于大面积平面,可采用“推刀法”,即刀刃平贴坯体表面,通过手臂带动刀具平稳滑动,消除细微凹凸;对于曲面或棱角处,则需采用“点刀法”或“刮刀法”,通过小范围、高精度的切削修复局部瑕疵。
表面光洁度的提升还需结合细致的清理与打磨工作。修坯完成后,需用软毛刷或海绵轻轻扫除残留泥屑,检查是否有隐蔽的裂纹或砂眼。对于细微的刀痕或不平整处,可使用细砂纸或磨石进行局部打磨,但需注意力度轻柔,避免破坏坯体整体形态。在某些高精度要求的制作中,还会使用特制的修坯刮板对表面进行梳理,使坯体表面达到类似镜面般的平滑效果。这一过程不仅提升了器物的视觉美感,也为后续的施釉工序提供了理想的基底,确保釉层分布均匀,减少烧制缺陷。