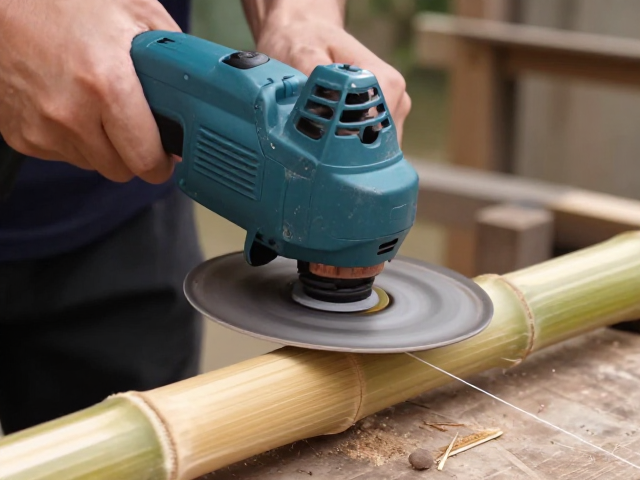
电磨机起线的核心逻辑与转速匹配
电磨机在毛竹加工中处理起线(即制作竹编或竹丝的基础工序)时,转速的控制直接决定了竹丝的完整度。毛竹纤维具有严密的纵向结构,过高的转速会导致竹纤维瞬间断裂或产生焦痕,过低则无法切出均匀的细丝。实际操作中,建议将初始转速设定在15000至20000转/分钟区间,这个区间能平衡切削效率与纤维保留率。当刀头接触竹材表面时,应采用点触式进给,而非大面积按压,利用电机高扭矩下的瞬时切削力剥离竹青层,避免电机因负载过大而停转或损坏轴承。
起线的关键在于刀具与竹材表面的接触角度,通常保持15至30度的倾角最为适宜。这个角度能让刀头像剃须刀一样定期刮削竹面,逐步剥离出微米级的竹丝。若角度过小,刀头容易打滑并损伤竹材内部结构;角度过大则切削阻力剧增,极易造成竹丝崩断。操作者需通过手腕感受反馈的阻力变化,一旦听到声音变得沉闷或看到竹屑颜色变深,应立即减小进刀深度或略微抬升刀头,这种动态调整是保证起线连续性的核心技巧。
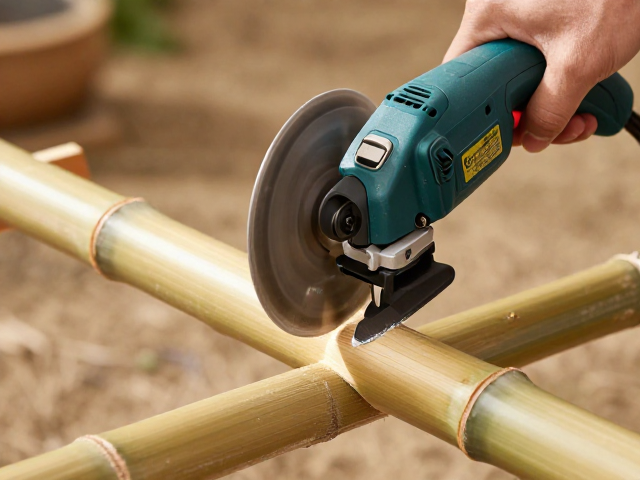
刀具选择与预处理细节
刀头的材质与刃口状态是起线质量的决定性因素。高碳钢刀头硬度高但易崩口,需频繁打磨;硬质合金刀头耐磨且寿命长,更适合高强度作业。在正式起线前,必须检查刀头刃口是否有微小缺口,任何肉眼可见的瑕疵都会在高速旋转中放大为竹丝的断点。建议选用刃口宽度在1-2毫米的微型铣刀或专用竹丝刀,这类刀具能更精准地控制竹丝的宽度。使用前可用细砂纸轻轻修整刃口根部,去除毛刺,确保切削面光滑,这能显著减少竹丝表面的毛糙感,提升成品竹丝的柔韧性。
竹材的含水率对起线效果影响巨大,新鲜砍伐的毛竹含水率超过40%,直接加工会导致竹丝发粘、易断。经过自然晾晒或简易烘干处理的毛竹,含水率控制在12%-15%时,纤维结合力最佳,起线时竹丝不易断裂且光泽度好。若使用未干透的竹材,需先用电磨机低速去除表面湿气层,待表面干燥后再进行精细起线。此外,竹材表面的青皮部分硬度极高,建议先用锉刀或粗砂轮去除青皮,露出色泽均匀的竹黄层后再进行起线作业,这样能延长刀头寿命并提高竹丝的均匀度。
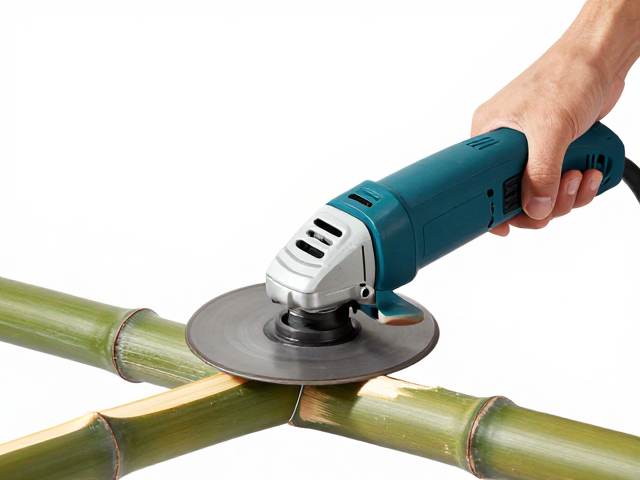
操作手法与安全防护
起线过程中,双手的协同操作至关重要。左手稳固竹材,右手持电磨机,竹材应固定在台钳或专用夹具中,确保加工过程中不发生位移。右手握持电机时,拇指应轻触调速开关,以便根据切削阻力实时微调转速。移动电机时应保持匀速直线运动,避免忽快忽慢导致竹丝宽度不均。对于长距离起线,可采用分段作业法,每段长度控制在10-15厘米,定期清理积屑,防止竹屑堆积影响散热和切削效果。这种分段式操作能减少电机过热,保持切削状态的稳定。
安全防护是电磨机作业不可妥协的底线。高速旋转的刀头可能崩裂飞出,必须佩戴全覆盖式防护眼镜和面罩,防止竹屑或金属碎片伤害面部。电磨机产生的竹粉尘细小且易燃,长期吸入危害呼吸系统,作业环境需配备强力吸尘设备,操作人员应佩戴符合GB2626标准的KN95级别防尘口罩。此外,电磨机噪音较大,建议佩戴隔音耳塞,保护听力。作业区域应保持干燥整洁,避免电线缠绕或地面湿滑引发意外,确保每一次起线都在安全可控的环境中进行。