金属浮雕工艺中锉刀力度的核心控制逻辑
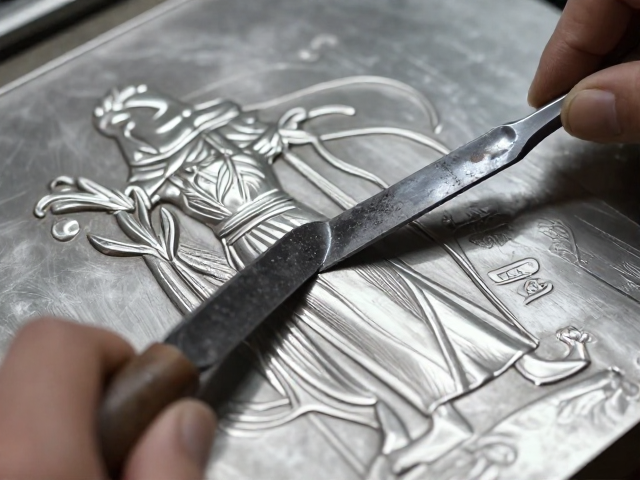
金属浮雕创作并非简单的材料堆砌,而是对金属内部晶体结构与物理形变的精准操控,其中锉刀力度的把控直接决定了作品表面的微观状态。初学者常误以为力度越大越能快速成型,实则不然,过大的下压力会导致锉齿陷入金属过深,形成难以清理的深沟,甚至在后续打磨中因应力集中引发金属开裂或变形。正确的力度控制应当建立在“感知反馈”的基础上,操作者需通过手腕与手指感受锉刀与金属接触点的阻力变化,这种阻力随着金属被切削量的增加而动态变化。在初步去除多余材料时,宜采用较大的行程和适中的压力,利用锉刀全长进行推锉,此时力度应均匀且稳定,避免局部点状受力造成金属表面凹陷不平。
随着工艺进入细节塑造阶段,力度的运用需转向精细化调节,此时重点在于控制切削的深度与广度。对于需要表现厚重体积感的部位,可采用垂直向下的按压力配合水平推力,使锉齿能有效地切入金属表层;而在处理过渡区域或细微纹理时,则需减小垂直压力,主要依靠锉刀与金属表面的摩擦系数进行微量切削。这种力度上的微调需要长期的肌肉记忆训练,操作者需学会在推锉过程中通过指尖感知锉刀是否打滑或卡顿,一旦感觉阻力骤增,应立即减小力度或改变锉刀角度,防止锉齿崩裂或金属表面留下不可逆的瑕疵。
基于纹理特征的锉刀选型与走刀路径规划
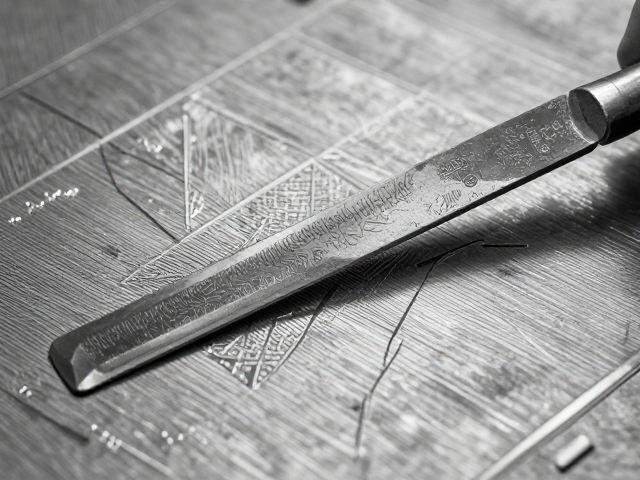
金属浮雕的视觉表现高度依赖于锉刀齿纹的选择,不同规格与齿型的锉刀在金属表面留下的痕迹截然不同,直接决定了最终作品的质感表现。粗齿锉刀适用于快速去除大量材料,其切削效率高,留下的纹理粗犷且深邃,适合表现岩石、树皮等粗糙材质的基底;而细齿锉刀则用于精修表面,其切削痕细微均匀,能营造出光滑或柔和的过渡效果。在实际操作中,需根据设计稿的纹理需求,提前规划好不同区域所使用的锉刀类型,并在工艺执行过程中保持工具的清洁,避免粗锉留下的金属屑污染细锉齿纹,从而保证纹理的纯粹性与一致性。
走刀路径的规划直接影响纹理的连贯性与视觉引导,错误的走刀方式会导致纹理杂乱无章,破坏作品的整体美感。对于大面积平坦区域,建议采用单向或双向平行走刀,保持锉刀运动轨迹的一致性,以形成整齐划一的肌理效果;而在处理曲面或复杂造型时,需采用弧形或放射性走刀,使纹理顺应金属表面的几何形态,增强体积感的立体表现。此外,交叉纹理的运用也是提升画面层次的重要手段,通过在不同方向上叠加锉削,可以形成丰富的光影变化,但需注意交叉角度不宜过大,以免纹理过密导致视觉混乱。
细节纹理的微观塑造与表面处理技巧
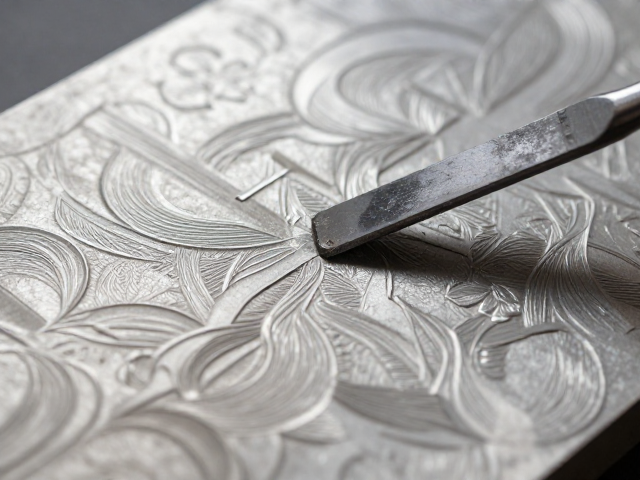
在金属浮雕的精细加工阶段,纹理细节的塑造需要借助小型锉刀及辅助工具进行微操,这一过程对操作的稳定性和精确度要求极高。对于需要表现毛发、织物或精细雕刻线条的区域,应选用小尺寸、细齿纹的锉刀,并采用轻触式切削法,即锉刀与金属表面接触压力极小,仅利用锉齿尖端进行微量剥离。操作时手腕需保持绝对稳定,通过小幅度、高频次的往复运动逐步构建纹理,这种技巧能够有效避免因力度不均导致的纹理深浅不一,确保细节部分的精致与清晰。
表面处理的从属关系决定了最终成品的艺术感染力,锉削后的金属表面往往存在细微的毛刺和不规则痕迹,需通过后续处理进行优化。在纹理塑造完成后,可使用油石或细砂纸对表面进行轻度打磨,去除尖锐边缘,使纹理过渡更加自然柔和。对于需要突出纹理立体感的作品,可采用局部氧化或喷涂处理,通过颜色深浅的变化增强纹理的视觉对比,但需严格控制处理剂的渗透范围,避免覆盖或模糊原有的锉削痕迹。整个细节处理过程需严格遵循由深到浅、由粗到细的原则,确保每一步操作都为最终的艺术表现服务。