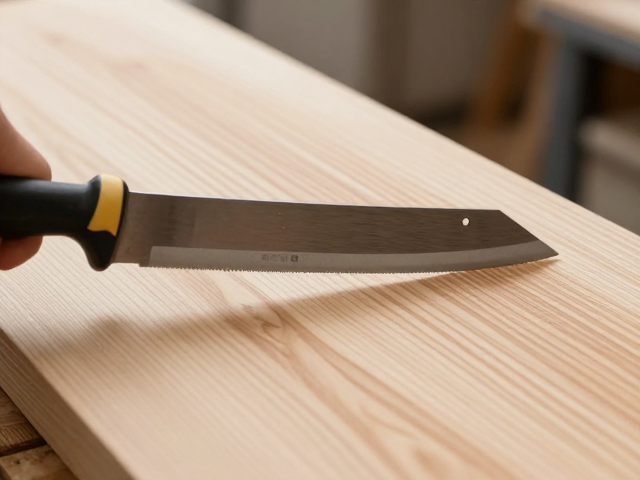
斜口刀粗坯开料的初始定位逻辑
斜口刀在处理木材粗坯时,其核心难点在于刀刃与木纹走向的夹角控制。不同于平口刀具直接切入,斜口刀依靠侧向切削力剥离材料,这意味着每一次下刀的深度和角度直接决定了表层纤维的断裂方式。若完全顺纹推进,极易发生撕裂现象,导致木纹边缘出现毛糙的“毛刺”,破坏原本连贯的视觉美感;若逆纹或大角度切入,则会造成材料崩缺,使原本细腻的纹理瞬间中断。因此,在开料初期,必须通过肉眼观察或辅助线标记,明确当前区域木纹的倾斜度,将斜口刀保持在一个较小的锐角范围内,通常建议在15到30度之间进行试探性切削,利用刀刃的侧面轻轻刮削,而非垂直压入。
实际操作中,木材的含水率与硬度会显著影响斜口刀的切削表现。硬木如紫檀、黑檀等,纤维紧密,斜口刀需保持极高的锋利度,且进刀量必须极小,往往需要多次轻扫才能形成平滑表面,这样能最大程度保留木纹的致密质感。相反,软木如松木、杉木,纤维松散,若使用过大的斜角强行切削,容易造成纤维被拉扯而出,形成粗糙的刨花状断口。因此,针对不同材质的粗坯,需动态调整斜口刀的握持姿态,通过手腕感受刀刃与木材接触的阻力变化,一旦阻力骤增,应立即减小切入角度或退刀重新调整,避免强行推进导致纹理扭曲变形。
切削路径与纹理连贯性的控制细节
在确定好初始角度后,切削路径的选择是保留木纹完整性的关键。斜口刀开料不应追求一次性去除大量材料,而应采用“薄层多次”的策略。每一刀的切削厚度宜控制在0.5毫米以内,这样能够确保木材表面的纤维是整齐切断而非撕裂。当遇到木纹出现剧烈扭曲或交叉的“鬼脸”或“山水纹”区域时,切削方向需严格顺应纹理的流动趋势。如果纹理呈波浪状,斜口刀的行进路线也应随之呈现微弱的弧度,保持刀刃与木纹切面始终平行。这种顺应性的切削方式,能够避免横向切断纹理,使木材表面的光影反射更加均匀,从而凸显出国木特有的深邃层次感。
此外,刀痕的交错问题会严重影响最终的美观度。在粗坯开料阶段,每一刀结束时的收刀动作至关重要。斜口刀在到达终点时,不可突然抬起或猛力回拉,而应顺势轻提,使刀刃完全脱离木材表面。若收刀不当,会在纹理末端留下明显的刀痕或凹坑,破坏整体的流畅性。对于长直纹理,建议采用长距离的连续推切,减少刀痕的数量和间隔,使木纹看起来如流水般自然延伸。若木材表面存在节疤或裂纹,需提前评估纹理走向,必要时需避开节疤中心,从其侧面绕过,防止因节疤周围纤维疏松导致切削时产生不可控的崩裂,从而破坏整体纹理的连贯性。
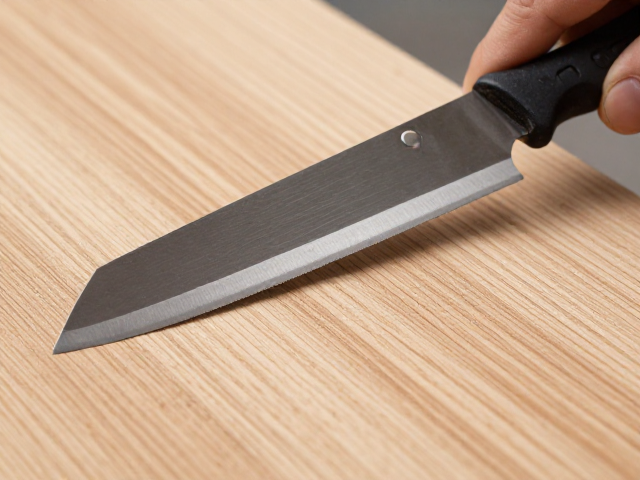
刀具状态维护对纹理呈现的影响
斜口刀的锋利程度直接决定了木纹切断面的的光洁度。钝刀在切削时会产生挤压效应,而非剪切效应,这会导致木材纤维被压碎而非切断,使得原本清晰的木纹变得模糊、发白,甚至出现拉丝现象。因此,在粗坯开料过程中,需频繁检查刀刃状态。一旦发现切削声音变得沉闷,或切削面出现明显的毛躁,应立即停止作业进行磨刀。保持刀刃的镜面抛光状态,是确保切削过程中不产生微观撕裂的基础。对于高精度要求的木纹保留,建议使用高目数的磨石进行精细研磨,确保刀刃无微小缺口,这样切削出的木纹边缘才会锐利清晰,光影下纹理分明。
刀具的刃角设计也需根据木材特性进行微调或选择。一般而言,刃角较小(如20-25度)的斜口刀切削更轻快,适合处理纹理细腻、质地较软的木材,能更好地展现纹理的柔和过渡;而刃角较大(如30-35度)的斜口刀强度更高,不易崩口,适合处理纹理粗犷、质地坚硬的木材,能更稳定地切断坚硬纤维。在实际操作中,可根据木材的硬度灵活更换不同刃角的刀具,或在同一把刀具上通过研磨改变局部刃角。正确的刀具维护与选择,能确保在去除粗坯多余材料的同时,不损伤表层木纹结构,为后续的精细打磨和涂装奠定完美的视觉基础。