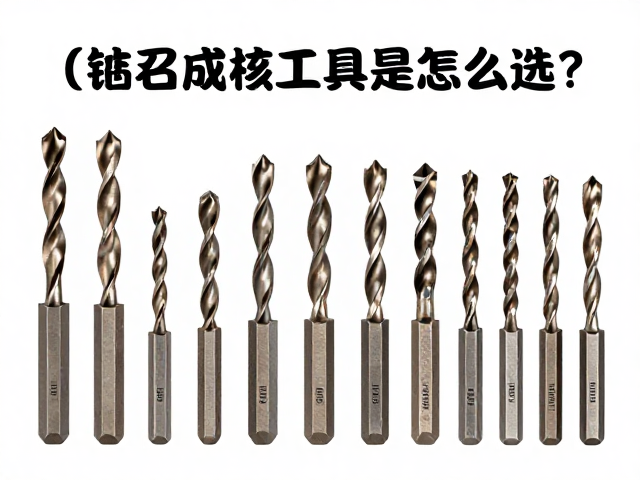
钻头成套工具的核心选型逻辑
选购钻头成套工具时,首要步骤是明确具体的加工材质与工况场景,不同材料对刀具硬度、韧性及排屑能力的要求存在显著差异。对于常见的钢材、铸铁或有色金属加工,硬质合金钻头因其优异的耐磨性和性价比,通常是主流选择;而在面对不锈钢、高温合金等高硬度或高韧性材料时,则需要关注涂层技术,如TiAlN或AlTiN涂层能显著提升刀具在高温环境下的抗氧化能力和使用寿命。此外,钻头柄部的类型也是关键考量因素,直柄适用于常规钻床和手持电钻,而锥柄设计则更契合大型机床主轴,能提供更高的定心精度和夹持稳定性,避免因振动导致的加工误差。
成套工具的配置完整性直接影响加工效率与长期维护成本,选购时应关注钻头直径规格的覆盖范围是否贴合实际生产需求,避免因缺配频繁单独采购。部分成套工具包含阶梯钻头、中心冲或专用冷却液喷嘴,这些细部配件能大幅简化操作流程。在评估成套工具时,需特别留意钻头的几何角度设计,例如螺旋角的大小决定了排屑效率,大螺旋角适合软材料快速排屑,而小螺旋角则能提供更高的刃口强度,适用于硬材料加工。通过匹配材料特性与钻头几何参数,可以从根本上减少断钻、偏斜等加工缺陷。
细部雕琢技巧与安装规范
钻头的安装精度是决定加工质量的第一道防线,夹持过程中必须确保钻头轴线与机床主轴同心,过大的夹持力可能导致钻头微裂纹或柄部变形,建议使用高精度液压夹头或弹簧夹套替代传统机械夹头,以提供更均匀的径向压力。安装前需清洁钻头柄部与夹套内部,任何微小的金属屑或油污都可能破坏接触面的紧密性,导致运行时产生跳动。对于长径比较大的钻头,还需计算临界转速,避免因离心力过大引发共振,必要时可采用减振刀杆或调整切削参数以维持加工稳定性。
切削参数的设定需严格遵循刀具材质与工件材料的匹配原则,转速与进给速度并非固定值,而是随钻头直径变化动态调整。一般而言,小直径钻头需采用较高转速以维持切削速度,而大直径钻头则需降低转速以控制切削力和发热。冷却液的注入至关重要,它不仅能降低切削区温度,还能辅助排屑。在盲孔加工中,需定期退刀清理切屑,防止切屑堆积导致钻头卡死或折断。对于深孔钻削,可采用喷气或高压内冷方式,确保冷却液能直达切削刃,这种细部控制能显著延长刀具寿命并提升孔壁光洁度。
避坑指南与常见误区
市场上部分低价成套工具常在涂层工艺和基材纯度上存在隐患,劣质涂层容易在切削初期剥落,导致钻头迅速磨损甚至崩刃。选购时需警惕标称过高的硬度数据,实际使用中应参考权威实验室的磨损测试报告而非单纯依赖宣传参数。另外,避免盲目追求“万能型”钻头,许多标榜适用于所有材料的钻头往往在特定工况下表现平平,针对性强的专用钻头通常能提供更优的加工效果。对于进口与国产工具,应依据实际产能需求和经济预算进行权衡,而非单纯以产地或价格作为唯一评判标准。
存储与保养环节的疏忽会大幅缩短钻头使用寿命,许多用户在使用后未彻底清洁钻头,残留的切屑和冷却液会导致锈蚀,特别是在高湿度环境下,这种隐性损伤会在下次使用时引发断裂。建议配备专用刀具盒,按直径和类型分区存放,避免钻头相互碰撞造成刃口损伤。定期检查钻头刃口的磨损情况,对于轻微磨损的钻头,部分品牌提供专业的刃磨服务,可恢复其几何形状;但对于出现崩刃、裂纹或严重磨损的钻头,应立即报废,强行使用不仅会影响加工质量,还可能对机床主轴造成不可逆的损害。