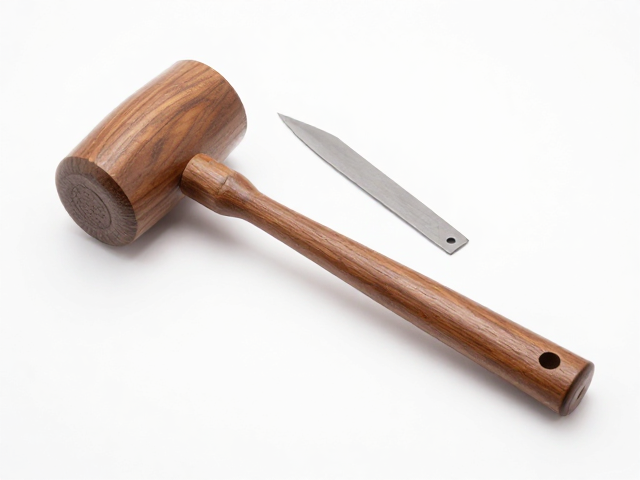
木槌与三角刀的核心配合逻辑
木工雕刻中,木槌与三角刀的组合常被视为基础且高效的操作单元。木槌的材质多选用橡胶或软木,其核心优势在于敲击力度可控且不易损伤工具手柄,尤其是当雕刻刀手柄为硬质木材或经过精细漆面处理时,软性敲击能避免木柄开裂或漆面剥落。三角刀作为主要的切削工具,其刀头呈等腰三角形,刃口锋利,能够深入木材纤维进行清理和勾勒细节。这种搭配使得操作者可以通过控制敲击力度,精确调节切入深度,特别适合处理硬木中的细小纹路或需要极高精度的阴刻线条。
在实际操作中,三角刀的几何结构决定了其排屑效率与切削面的平整度。刀尖角度通常介于30至60度之间,较尖的角度适合精细勾勒,而较钝的角度则更耐用,适合大面积清理。当木槌击打刀柄尾部时,力量通过刀身传导至刀尖,三角刀的两侧刃面能够像楔子一样将木材纤维向两侧推开,形成干净的V型槽。这种物理切削方式相比旋削,更能保留木材天然的纹理质感,是传统木雕工艺中不可或缺的基础手段。
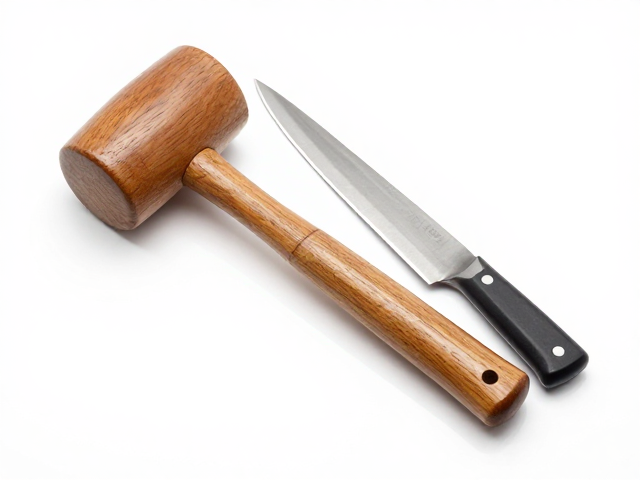
长短刀身的功能性差异与场景选择
刀身的长度直接影响操作的灵活性与稳定性。短刀身通常指刃口根部到手柄连接处长度在5至10厘米的刀具,其重心靠近手部,操控极为跟手。在雕刻人物面部五官、花卉花瓣等微小细节时,短刀能提供极高的响应速度,操作者能通过指尖细微的感觉判断切削深度,避免因惯性过大导致失控。此外,短刀在狭窄空间内的回转半径小,能够轻松应对复杂曲面内部的清理工作,是处理精细结构的首选。
长刀身则具有更长的力臂,在切削大面积平面或深凿型槽时表现出优势。较长的刀身能容纳更多的钢材,从而提供更高的刚性和抗弯曲能力,减少在大用力下刀身颤动的现象。当需要清理较大面积的木材表面,或进行深层次的镂空雕刻时,长刀身能保持切削路径的直线度,提高作业效率。然而,长刀对操作者的腕部力量控制要求更高,若用力不均,容易导致刀痕深浅不一,因此更适合经验较为丰富的使用者进行大尺度造型工作。
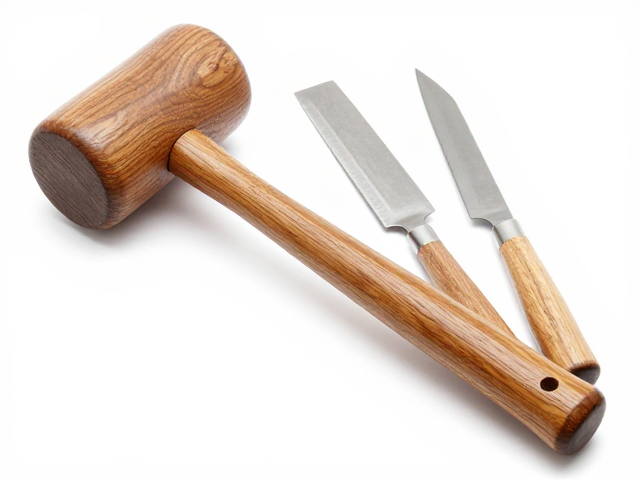
钢材硬度与热处理工艺的关键指标
工具的性能表现很大程度上取决于钢材的碳含量及热处理工艺。高碳钢是雕刻刀的主流选择,其硬度通常能达到HRC58至62之间,这一硬度区间能在保持刃口锋利度的同时,提供足够的韧性以防止崩刃。过高的硬度虽利于保持锋利,但在敲击木槌时极易碎裂;过低的硬度则会导致刃口迅速卷曲,需要频繁打磨。优质的刀具在淬火后通常会经过回火处理,以消除内部应力,确保刀具在受到冲击载荷时不易断裂。
表面处理工艺影响着刀具的防锈能力与使用手感。常见的发蓝处理或烤蓝工艺能在钢材表面形成致密的氧化膜,有效隔绝空气与水分,防止刀身生锈。对于高频使用的三角刀,刃口的研磨角度需保持一致,手工研磨或高精度机械研磨能确保两侧刃面对称,这样在切削时受力均匀,不易偏刀。部分专业级刀具会在刀身刻有规格标识,标明刃宽、长度等参数,这些信息有助于使用者根据具体工件尺寸快速匹配合适的工具,提升工作效率。
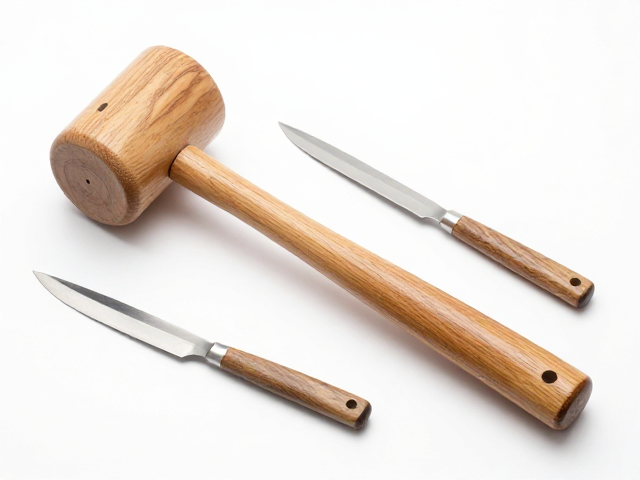
人体工学设计与长期使用的稳定性
手柄的设计直接影响长时间作业的舒适度与安全性。传统木雕刀多采用整木车削手柄,材质常选用硬木如黄杨木、黑檀或胡桃木。这些木材密度高、吸水率低,不易因手汗或环境湿度变化而发生形变。手柄形状通常呈圆柱或微带弧度,贴合手掌自然握持姿态,减少肌肉疲劳。部分设计在手柄末端留有指托或凹槽,便于在施加较大敲击力时手指定位,防止滑脱。
刀柄与刀身的连接处(即刀颈)的结构强度至关重要。冷锻或锻造工艺形成的一体式结构比焊接或铆接更具可靠性,能承受木槌反复敲击产生的冲击力。手柄表面的打磨光滑度会影响摩擦力,适度的粗糙感有助于防滑,但过于粗糙可能磨损皮肤。此外,刀具的整体重心分布也需经过精心设计,理想状态是重心略微偏向刀身前端,这样在挥动或敲击时能利用惯性增加切削效率,同时保持手部对刀具方向的精准控制,减少误伤风险。