精准划线与夹具固定的从业基础
木工作业中,轮廓修整的精准度往往取决于切割前的准备工作是否严密。许多初学者容易忽视划线工具的的选择,实际上,高精度金属尺配合锋利的针尖或极细的铅笔芯,能显著减少误差范围。在确定切割线后,必须使用F型夹或快速夹将木材牢固地固定在工作台上,夹具的位置应靠近切割线但不可阻碍锯路,这种物理约束能有效防止木材在受力过程中产生微小位移,从而避免锯条跑偏导致的轮廓偏差。
锯条选型与切入角度控制
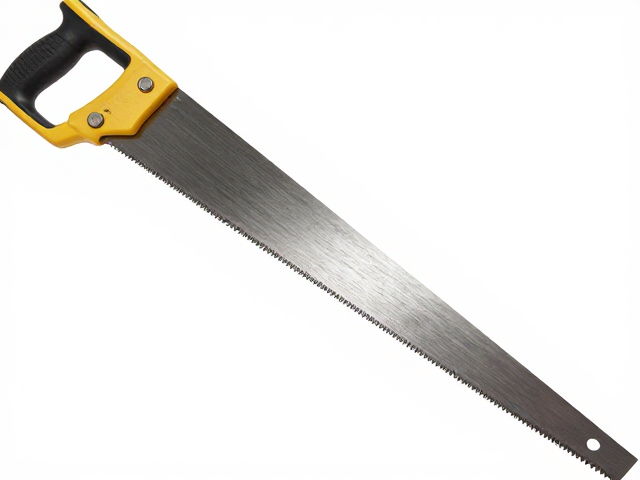
不同材质的木材需要匹配不同齿距的锯条,对于硬木或厚板,粗齿锯条能更快排出木屑,防止卡锯;而处理精细轮廓或薄板时,细齿锯条则能保证切口平滑。操作时,锯条应与木材表面保持垂直,切入初期应采用小幅度推拉动作,待锯缝形成一定深度且稳定后,逐渐增加推锯的力度和频率。保持锯身平稳,避免左右晃动,这是确保直线切割或平滑曲线的基础,任何角度上的倾斜都会在后续修整中放大为明显的误差。
打磨顺纹与砂纸目数进阶
切割完成后,边缘通常会留下毛刺或细微的不平整,打磨是还原木材纹理的关键步骤。务必遵循“顺纹打磨”的原则,即打磨方向与木材纤维生长方向一致,这能避免产生横向划痕,影响最终的美观度。砂纸的选择需遵循从粗到细的逻辑,通常从120目或180目开始去除切割痕迹,随后逐步过渡到220目、320目甚至更高目数。每一次更换砂纸都应覆盖前一次打磨的痕迹,确保表面均匀细腻,避免不同目数打磨区域之间出现明显的色差或粗糙度差异。
边缘倒角与最终清洁
为了提升成品的触感和安全性,通常需要对锐利的边角进行倒角处理。使用半圆锉或砂纸包裹木块,以45度角轻轻打磨边缘,力度需均匀,避免局部过度磨损导致边缘变形。打磨过程中产生的木粉会附着在木材表面,影响后续涂装或组装效果,因此必须使用软毛刷或压缩空气清理缝隙和表面。对于精细木工,可用干净的棉布擦拭表面,确认无残留木屑和污渍,此时轮廓修整才算真正完成,木材表面的光泽与线条的流畅度得以充分展现。