中砂打磨中手工砂纸的基材与目数匹配逻辑
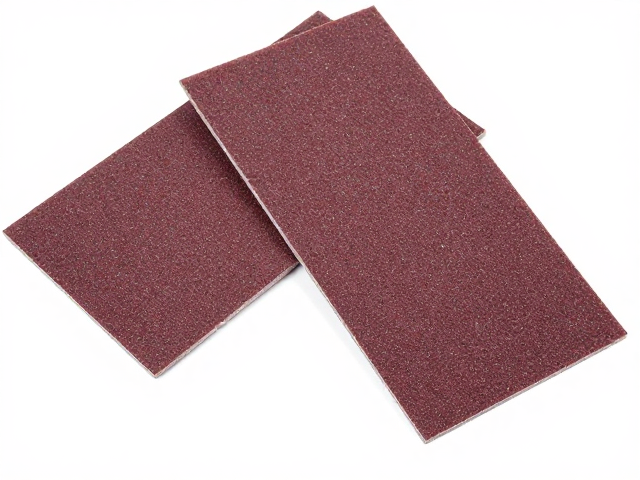
中砂打磨通常处于粗磨与细磨的过渡阶段,主要目的是去除工件表面的细微划痕并初步平整度,这一环节对砂纸的承载能力与切削效率要求较高。市面上常见的砂纸基材主要分为纸质、布质和合成纤维三种,其中纸质砂纸因质地较硬、挺度好,在中砂(通常指120目至240目之间)作业中最为普及,能更好地抵抗打磨时的侧向压力,不易变形。布质砂纸虽然耐用,但中砂阶段若使用过软的布基,容易因砂粒脱落导致打磨不均,因此选择时应优先关注纸基的厚度与韧性,确保在反复打磨中砂粒能稳定附着,提供均匀的切削力。
目数的选择直接决定了打磨的效率与最终表面的粗糙度,中砂阶段通常不建议单一目数到底,而是采用梯度作业。对于木材或金属表面,180目至220目是较为通用的中砂区间,能有效处理前序粗砂留下的深痕,同时为后续细砂打磨预留合理的咬合面。若工件表面存在较多结节或硬块,可暂用150目快速修整;若追求更细腻的过渡,则选用220目或240目进行收口。需注意,目数并非越高越好,过高的目数在中砂阶段会大幅降低切削效率,延长作业时间,因此应根据工件原始状态的实际粗糙度,动态调整目数区间,避免无效劳动。
防潮防霉对砂纸性能保持的关键影响
砂纸的防潮性能直接影响其使用寿命和打磨效果,尤其是在湿度较高的环境或处理吸湿性强的材料(如实木、纸张)时,纸张吸湿后会变软、强度下降,导致砂粒容易脱落,甚至因受潮发霉产生斑点,污染工件表面。优质的中砂纸通常会经过特殊的树脂浸渍处理,增强纸张的抗水性,但在实际使用中,仍需注意储存环境的干燥。存放时应避免将砂纸直接放置在潮湿的地面或靠近水源处,建议使用密封袋或干燥箱保存,特别是在梅雨季节或南方潮湿地区,防潮措施能显著延长砂纸的有效使用周期。
防霉不仅关乎工具寿命,更关乎工件的质量安全。霉菌孢子可能附着在受潮的砂纸表面,在打磨过程中被压入木材或多孔材料内部,形成难以清除的黑斑或异味。因此,选购时应关注砂纸表面的涂层均匀度,均匀的涂层能减少砂粒间的空隙,降低湿气侵入的可能。此外,打磨过程中若发现砂纸表面发粘或变色,应立即停止使用并更换新砂纸,因为这通常是受潮或砂粒堵塞的前兆。保持砂纸干燥清洁,不仅能确保打磨面的光洁度,还能避免因霉菌残留导致的后续涂装或处理问题。
常见选购误区与实用避坑指南
许多使用者在选购中砂手工砂纸时,常陷入“唯价格论”或“唯品牌论”的误区,认为价格越高越好,或盲目追求知名大牌,却忽略了实际工况的需求。事实上,砂纸的性能核心在于砂粒的硬度、均匀度以及粘结剂的质量。低价砂纸往往存在砂粒分布不均、粘结力弱的问题,导致打磨时掉砂严重,表面留下深浅不一的痕迹。然而,高价砂纸未必适合所有场景,对于一般性的中砂修整,中等价位、砂粒经过电镀或热处理处理的产品往往更具性价比。选购时应关注砂纸背面的标识,确认其适用的基材类型(如木材专用、金属专用),不同材质表面的打磨需求差异较大,选错类型会导致效率低下甚至损坏工件。
另一个常见误区是忽视砂纸的耐用性与更换频率。部分用户倾向于延长单张砂纸的使用时间,认为这样更节省成本,但实际上,砂纸在打磨过程中会逐渐堵塞,砂粒钝化,继续使用不仅效率极低,还会因摩擦力增大导致工件表面发热、烧伤或留下顽固划痕。中砂打磨时,若感觉打磨阻力明显增大或表面出现拉丝现象,应及时清理砂纸表面或使用新砂纸。此外,手工打磨时力度控制至关重要,过大的压力会加速砂纸磨损和砂粒脱落,应保持均匀、适中的力度,让砂纸自身完成切削工作,而非依赖蛮力。合理评估砂纸状态,及时更换,才是保证中砂打磨质量的关键。