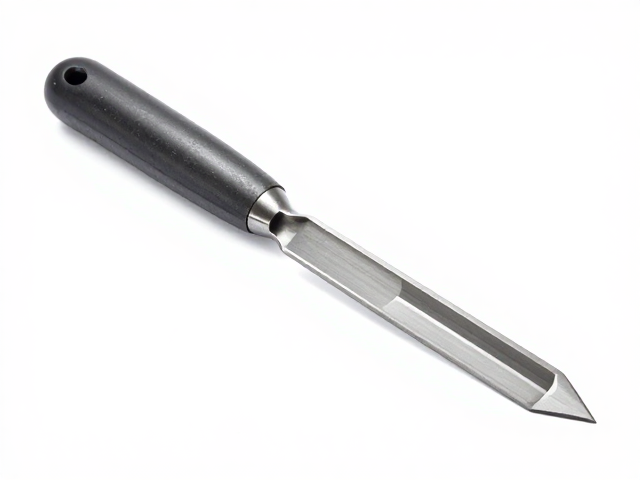
高硬度钢材修光刀的核心材质与热处理工艺解析
高硬度钢材在机械加工领域常因表面残留的微观峰谷而影响装配精度与摩擦性能,修光刀作为一种精密修整工具,其核心优势在于利用高硬度刀具对工件表面进行微量切削,以消除加工痕迹。此类刀具通常采用硬质合金、陶瓷或聚晶金刚石(PCD)作为主要刃材,其中硬质合金因其优异的耐磨性与抗冲击平衡,成为处理淬火钢、冷作模具钢等高硬度材料的主流选择。刀具的基体材料多选用高强度低膨胀合金,以确保在高速切削过程中保持几何形状的稳定性,避免因热变形导致修光精度下降。
热处理工艺直接决定了修光刀的寿命与切削效率。现代制造中,刀具刃口通常经过微米级的研磨与抛光处理,刃尖半径可控制在0.01mm至0.1mm之间,这种精细加工能显著减少切削阻力,防止在高硬度钢材表面产生崩刃或毛刺。此外,涂层技术如TiAlN(氮铝钛)或AlCrN(氮铬)的应用,进一步提升了刀具表面的硬度与抗氧化能力,使其在干式切削或微量润滑环境下,仍能维持长时间的锋利度。这些材料科学与工艺细节,构成了修光刀应对高硬度钢材的基础物理特性。
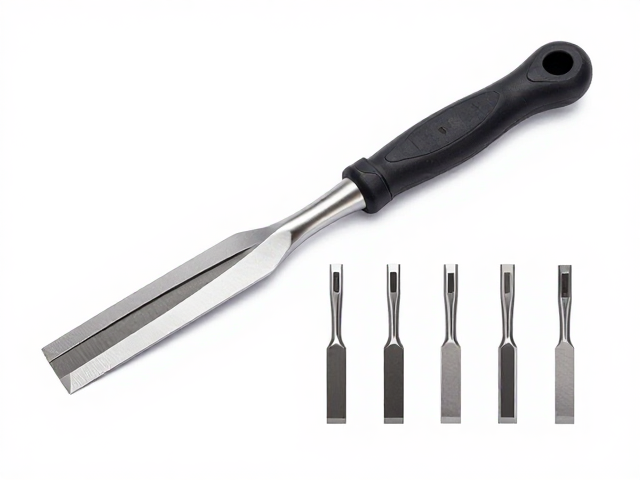
针对不同高硬度钢材的修光刀选型策略
面对不同硬度等级与微观结构的钢材,修光刀的选型需严格匹配材料特性。对于硬度超过HRC55的淬火钢或工具钢,推荐选用含钴量较高的硬质合金刀片,其韧性更能抵抗切削过程中的冲击应力,避免刃口微裂纹扩展。若加工对象为含有大量碳化物的冷作模具钢,则需关注刀具的耐磨性,此时高纯度氧化铝陶瓷或特定配方的PCD刀具能提供更长的使用寿命,尽管其抗冲击性能相对较弱,需配合严密的机床夹具与刚性支撑使用。
切削参数的设定与刀具几何形状的选择同样至关重要。对于表面粗糙度要求极低(Ra0.1μm以下)的高硬度钢材,应选用大前角、小刃口半径的修光刀,以降低切削力并减少塑性变形。相反,若钢材内部存在残余应力,需采用小前角、大刃口强度的刀具进行稳定修整,以防止应力释放导致的表面波纹。此外,刀具的安装角度需精确校准,通常修光刀的副偏角应设置为0°或极小角度,以确保修光刃完全覆盖加工路径,消除上一道工序留下的接刀痕或振纹,实现真正的表面整形。
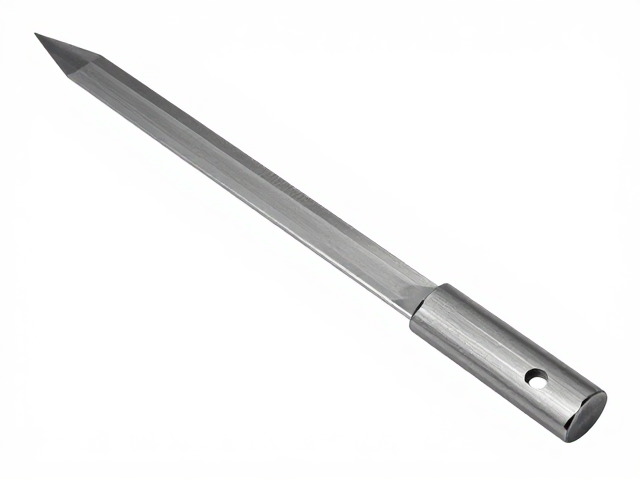
高精度修光整形的操作技巧与工艺规范
在实际操作环境中,修光刀的切入深度与进给速度直接影响最终表面质量。对于高硬度钢材,建议采用较小的切削深度,通常在0.02mm至0.1mm区间内进行微调,进给速度则需根据机床刚性与刀具直径进行匹配,过高的进给可能导致刀具振动,引发表面振纹。刀具的装夹必须确保极高的同轴度,任何微小的偏摆都会在高硬度材料表面被放大,形成可见的加工缺陷。因此,使用高精度液压刀柄或弹簧夹头是必要的工艺措施,以最大限度减少系统共振。
修光过程中的冷却与润滑条件需经过精细控制。虽然高硬度钢材切削常采用干式或微量润滑(MQL),但完全无水切削可能导致热量积聚,引起刀具热裂。在条件允许的情况下,使用高压内冷刀具配合极细的冷却液喷嘴,可有效带走刃口热量,防止切屑粘连。此外,机床主轴的跳动精度需定期检测,确保在微米级别内,因为修光刀对机床的动态稳定性极为敏感。操作人员在换刀后,应进行试切验证,观察排屑形态与表面光泽,及时调整刀具补偿值,以维持稳定的修光效果。