阴刻工艺在定制礼品中的核心地位
在个性化礼品行业持续升温的背景下,阴刻工艺因其深邃的立体感和精致的金属光泽,成为高端定制礼品的主流表现形式。无论是企业年会奖杯、商务馈赠纪念品,还是具有特殊纪念意义的个人藏品,阴刻技术都能通过去除材料表面形成凹陷图文,展现出优于表面印刷的耐久性与质感。这种工艺对后期处理的要求极高,若抛光不到位,刻痕内部容易残留毛刺或氧化层,直接影响成品的视觉冲击力与触感体验。因此,针对阴刻缝隙的专用抛光工具的选择,直接决定了最终礼品的档次与市场竞争力。
随着市场需求向精细化发展,传统的粗放式打磨已无法满足高定礼品的标准。阴刻线条通常较窄且深,普通抛光轮难以深入角落,极易造成抛光不均或损伤刻线边缘。市场数据显示,采用专业阴刻抛光方案的产品,其复购率与好评率显著高于普通处理产品。从业者需要关注工具与不同材质(如铜、银、不锈钢、木质等)的适配性,确保在去除加工痕迹的同时,不改变原始刻型的几何特征。这一过程不仅是物理层面的清洁,更是赋予礼品“灵魂”的关键环节,体现了制造端对细节的极致追求。
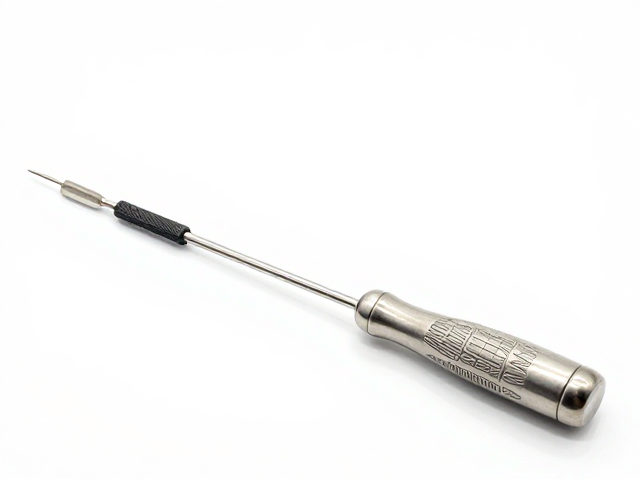
抛光工具的材质选择与物理特性
针对阴刻工艺,抛光耗材的材质直接决定了切削效率与表面光洁度。目前市场上主流的解决方案集中在纤维轮、百洁布轮以及金刚石磨头三类。纤维轮具有较好的柔韧性,能够贴合阴刻曲线的弧度,适用于初步去除较大毛刺,其内部填充的氧化铝或碳化硅颗粒硬度适中,不易对刻线造成二次损伤。对于硬度较高的金属材料,如钛合金或硬质不锈钢,金刚石磨头因其极高的耐磨性和切削力,成为深入缝隙清理氧化皮的首选,但需严格控制转速,防止因摩擦过热导致材料表面变色。
不同硬度的抛光介质在阴刻应用中有着严密的分工逻辑。软质抛光轮如羊毛轮或棉布轮,通常用于一道的镜面提光阶段,它们不含硬质磨粒,主要依靠抛光膏中的微细研磨剂进行分子级别的平整化处理。若在前序粗抛阶段误用软质轮,不仅效率极低,还可能导致工具过快磨损,增加生产成本。此外,木质或塑料礼品在阴刻后,常使用细砂纸或软质尼龙刷进行去毛边处理,这类工具质地柔软,能有效保护基材不因过度摩擦而产生划痕。选择时需严格依据基材硬度与刻线深度,建立从粗磨到精抛的完整耗材矩阵。
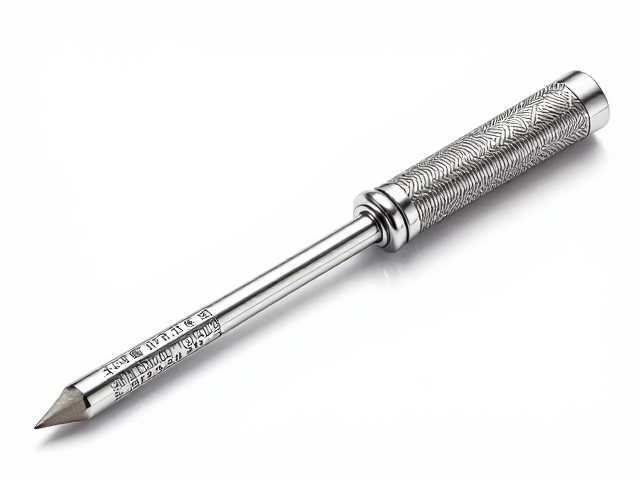
工具操作规范与参数控制
抛光过程中的转速控制是防止材料受损的核心要素。对于小型阴刻礼品,使用手持式电动工具时,建议转速控制在3000至6000转/分钟之间,具体数值需根据工具直径动态调整。直径较小的抛光头线速度较低,可适当提高转速以维持切削效率;而直径较大的抛光轮则需降低转速,避免离心力过大导致抛光膏飞溅或工具抖动,进而影响阴刻线条的清晰度。实际操作中,应保持工具与工件表面呈15至30度的倾斜角,利用抛光轮的侧面边缘进行轻柔接触,严禁垂直压入刻线深处,以防工具卡死或刻线变形。
抛光膏的涂抹与清理同样需要标准化作业。过量的抛光膏会增加摩擦阻力,导致热量积聚,可能使金属表面产生烟熏状氧化或使木质材料变黑。正确的做法是少量多次涂抹,让抛光膏均匀覆盖在抛光轮表面并形成一层薄薄的研磨膜。在阴刻缝隙的清理中,可采用“点触式”操作,即让抛光工具短暂接触刻线底部,随即移开,利用间歇性摩擦去除残留物。每完成一定数量的工件后,需清理抛光轮表面的嵌砂,避免磨粒脱落后混入抛光膏,造成后续工件表面出现不可修复的麻点。
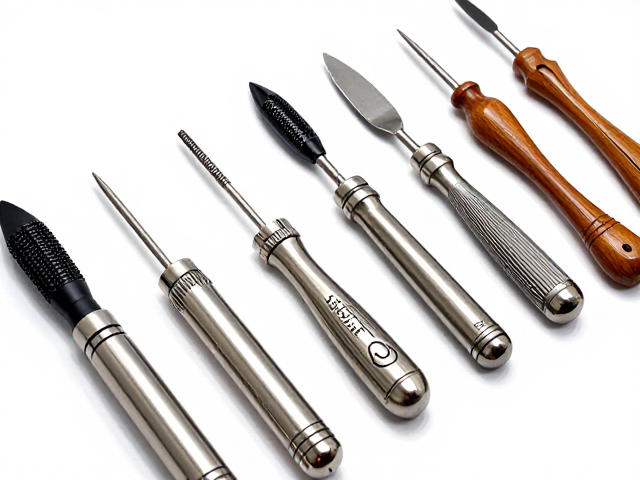
常见材质阴刻后的特殊处理
金属材料在阴刻后常面临氧化与指纹残留问题,尤其是黄铜与红铜材质,其表面极易在抛光过程中因高温产生暗斑。针对此类材料,抛光前需确保刻线内无切削液残留,抛光过程中可使用中性抛光膏,并在结束后立即用无水乙醇或专用清洗剂擦拭,以去除表面油膜与氧化层。对于不锈钢材质,抛光后常出现发白现象,这通常是由于抛光膏中含有过细的二氧化硅颗粒或清洁不彻底所致,需改用含微量研磨剂的专用不锈钢抛光膏进行二次提光,并配合超声波清洗设备深入缝隙,确保无化学残留。
非金属材质的阴刻抛光更需注重温度控制与工具选择。木质礼品在阴刻后,刻线内部易残留木纤维毛刺,使用硬质工具极易破坏纹理。建议采用高目数的砂纸卷成细条状,或使用柔软的皮革轮配合微量蜡质抛光剂进行手工打磨。皮革轮具有良好的贴合性,能深入木纹沟壑,同时蜡质成分能滋润木材,提升色泽的温润感。对于亚克力或塑料材质,抛光时需使用低转速,并选用专用的塑料抛光膏,避免溶剂型清洁剂腐蚀基材表面,导致阴刻边缘发白或开裂。不同材质的物理特性决定了其独特的抛光路径,严格遵循材质特性进行操作是保证成品质量的前提。