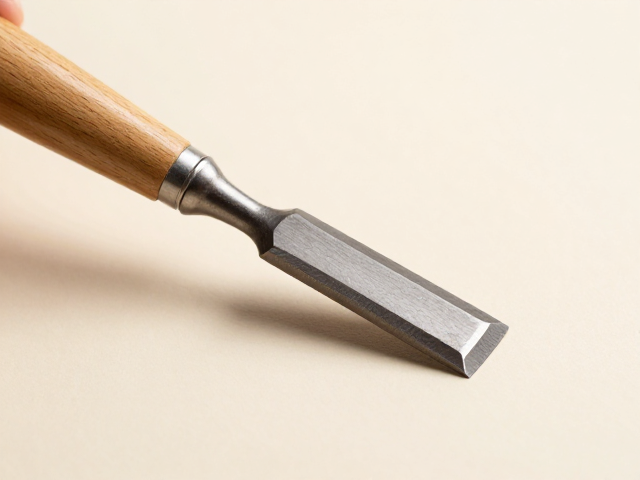
选对工具:从材质与刃口角度锁定修光基础
硬木因纤维结构紧密,含水率变化大,极易在加工后期产生撕裂性毛刺,传统的粗加工手段往往难以触及深层纹理。修光凿子的刃口角度通常比粗凿更锐利,常见的前角设计在25至30度之间,这种几何特征能像刀片一样切入木材表面,而非通过挤压移除材料。对于橡木、胡桃木等硬质木材,刃口钢材的硬度需维持在HRC60以上,以确保在高频次精细修整中保持锋利,避免因刃口钝化导致木材纤维被拉扯而非切断。
刃口的宽度选择直接决定了操作的精度与效率。0.5毫米至3毫米的窄刃凿子适合处理榫卯接合处、榫肩以及家具腿部的细微修整,能够深入狭窄空间清理死角;而6毫米至15毫米的宽刃凿子则适用于大面积面板的平整度修正。在实际操作中,许多工匠会根据木材纹理的方向调整凿子握持姿势,顺纹操作时减少切入深度,逆纹操作时则需更加小心,通过极薄的切片方式防止表面起毛。
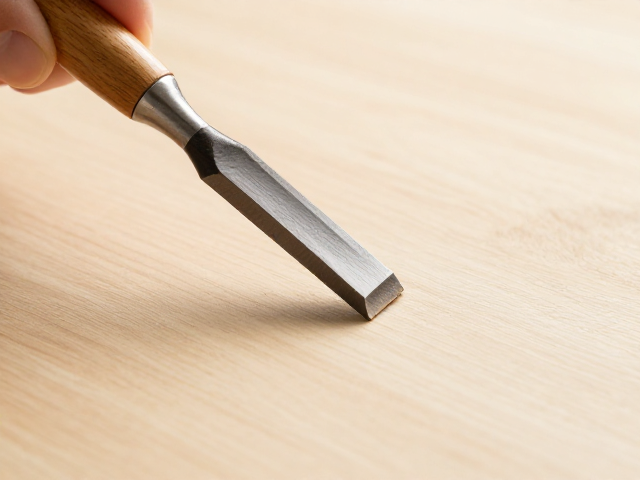
手法控制:利用切削角度与力度消除撕裂
修光的核心在于“薄切”与“顺势”,使用修光凿时,手指应自然贴合凿柄,拇指与食指控制凿子的横向摆动,主要依靠手臂下沉的垂直压力进行切削。切入木材的深度应控制在0.5毫米以内,通过多次叠加极薄的切削层来逐步达到理想的光滑度。当凿子刃口与木纹呈小角度切入时,切削力主要集中在刃口的尖端,能够有效切断独立的纤维束,从而避免大面积纤维撕裂形成的毛刺。
面对木纹交错或节疤周围的复杂纹理,直线推凿容易引发崩茬。此时需采用“斜向修光”技巧,即让凿子刃面与木纹走向保持30至45度的夹角,利用刃口的斜面引导切削方向,使纤维在剪切力作用下整齐分离。对于顽固的毛刺区域,可先用手指轻抚表面感知粗糙点,再用修光凿对特定高点进行局部点削,这种局部微调能精准消除视觉上的不平整,同时保留木材表面的天然质感。
表面处理:从微观平整到极致光滑的进阶
修光完成后,表面虽无明显毛刺,但在显微镜下仍可能存在微小的切削痕迹。为了达到极致光滑的效果,需配合细砂纸进行辅助处理,但顺序至关重要。建议在修光后,使用120目至180目砂纸进行初步打磨,去除修光凿留下的细微刀痕,随后逐步过渡到240目、400目甚至更高目数的砂纸进行精磨。这一过程不仅是去除痕迹,更是通过物理摩擦进一步压实木材表面的纤维,使木质导管开口闭合,形成致密的光滑面层。
对于追求极致手感的硬木家具或工艺品,最终的光滑度还体现在对表面油脂与残留木屑的清理。使用干净的软布擦拭表面后,可涂抹少量矿物油或专用木蜡油,这不仅能滋润木材,还能通过油脂填充微观孔隙,增强光线的漫反射,使表面呈现出温润的光泽。值得注意的是,过度依赖砂纸可能掩盖修光不足的问题,因此修光阶段的平整度直接决定了最终打磨的效率与效果,良好的修光习惯能大幅减少后续打磨所需的时间与材料消耗。