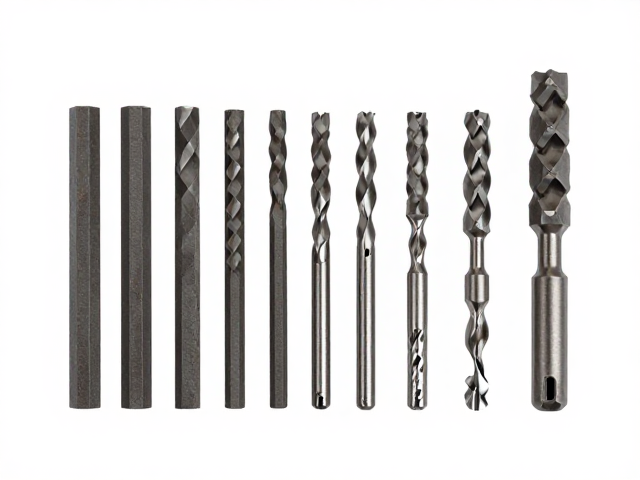
精密加工中的钻孔与打磨一体化需求解析
在现代机械加工与模具制造领域,钻孔后的孔口处理往往会影响装配精度与应力分布。传统的钻孔工序多由高速钢或硬质合金麻花钻完成,而后续的去毛刺及倒角则依赖手工打磨或专用倒角刀。这种分步操作不仅增加了工时,还容易导致孔口边缘微裂纹或尺寸超差。因此,将高精度打磨与钻孔功能结合或配套使用的成套工具,成为提升加工一致性的关键环节。
油石作为一种由磨料与结合剂烧结而成的固结磨具,因其形状多样、韧性较好,常被用于精整加工。将油石与麻花钻的配套使用,旨在解决钻孔后孔口倒角、去毛刺以及孔径微调的需求。一套完整的工具组合通常包含不同直径规格的麻花钻芯以及匹配尺寸的圆柱形、圆锥形或异形油石棒。这种组合能够覆盖从粗加工到精加工的多种场景,确保孔口光洁度与几何精度符合高标准工艺要求。
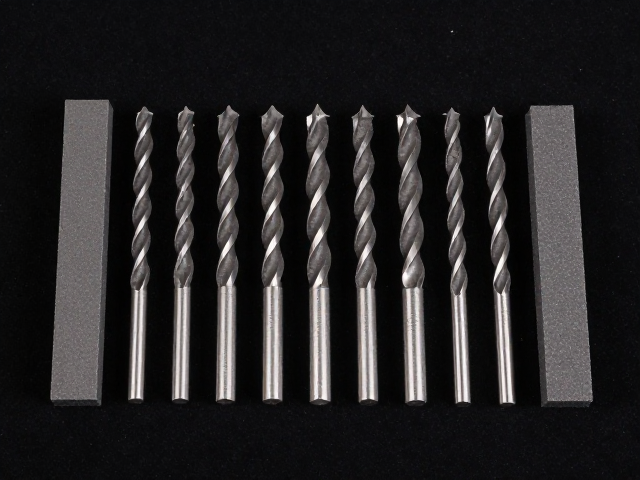
核心组件选型:钻头材质与油石特性匹配
麻花钻的选型需严格依据被加工材料的特性。对于不锈钢、合金钢等高硬度材料,含钴高速钢(HSS-E)或含钴超硬高速钢钻头能提供更好的耐磨性与红硬性,减少加工过程中的发热与变形。而对于铝、铜等软性材料,普通高速钢或带有特殊涂层(如TiN氮化钛)的钻头可降低摩擦系数,提高排屑效率。钻头的螺旋角设计也至关重要,大螺旋角有助于软材排屑,小螺旋角则适用于硬材的刚性支撑。
与钻头配套的油石,其磨料种类与粒度直接决定打磨效果。碳化硅(SiC)油石硬度高、脆性大,适合加工硬质合金、玻璃、石材等非金属材料;氧化铝(Al2O3)油石韧性较好,适用于碳钢、合金钢、不锈钢等金属材料的去毛刺与抛光。粒度选择上,80-120目适用于快速去除较大毛刺,220-400目则用于获得镜面效果或精细修整。油石的形状需与钻头刃口或孔口几何特征相匹配,圆锥形油石常用于倒角,圆柱形油石适用于孔内壁或平面修整。
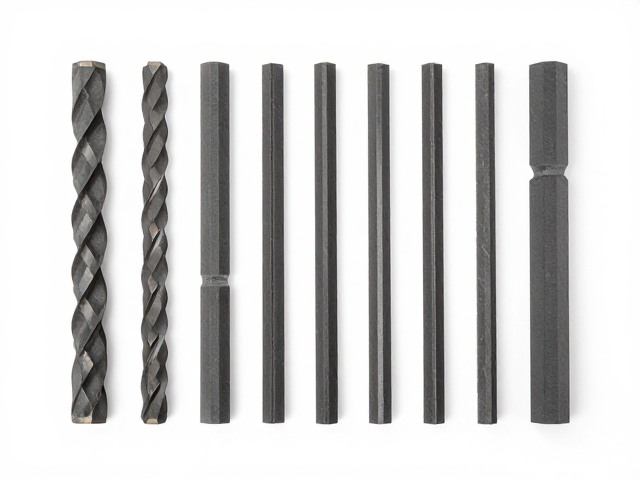
成套工具的系统化配置与使用场景
高质量的成套工具通常采用模块化设计,包含不同直径段位的钻头与对应规格的油石棒,并配备专用的夹持柄或导向套。例如,针对精密模具模仁加工,工具组可能包含从1mm到10mm的钻头,以及与之匹配的锥形油石,用于快速清理钻孔后的台阶位。夹持柄的设计需具备高精度的同心度,确保油石在高速旋转或往复运动中保持稳定,避免因偏摆导致孔口扩大或表面波纹。
在模具维修与精密零件加工场景中,此类工具的应用尤为广泛。例如,在注塑模具流道加工中,钻孔后需对浇口套孔口进行精细倒角,以防止塑料熔体滞留。使用匹配的锥形油石配合专用夹具,可高效完成指定角度的倒角,且表面粗糙度可控制在Ra0.4μm以内。此外,在航空航天零部件的孔口去毛刺中,油石的柔性特性能更好地适应复杂曲面,避免硬质工具对工件造成二次损伤,确保装配时的密封性与配合精度。
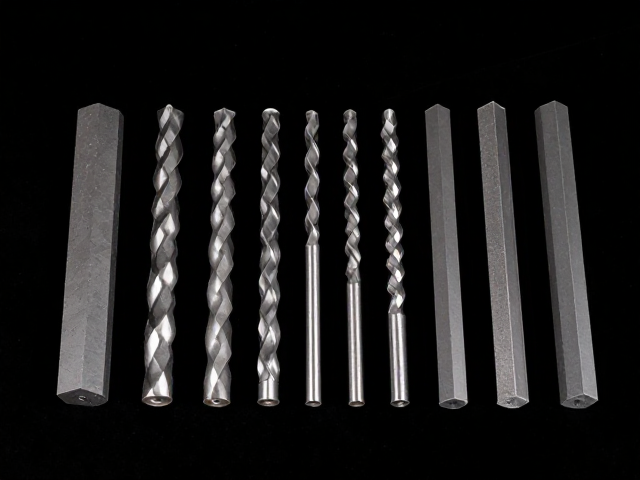
精度控制与维护与长效使用建议
工具的精度保持依赖于严格的存储与清洁规范。麻花钻与油石应避免直接接触,防止钻头刃口被油石磨料划伤。使用后应及时清除残留的金属屑与磨屑,特别是对于多孔结构的油石,需使用专用刷子或压缩空气清理孔隙,防止堵塞影响散热与切削效率。对于高精度场合,建议在使用前对钻头进行刃口检查,确保无崩刃;油石表面应保持平整,如有磨损不均需及时修整或更换。
长期使用的稳定性还体现在对加工参数的合理设定。钻孔时的切削速度与进给量需根据材料硬度与钻头直径综合计算,过高的转速会导致油石过热而失效,甚至引起钻头退火。对于油石打磨工序,建议采用低速、轻压的操作方式,利用磨粒的微观切削作用去除微量材料。定期校准夹持工具的同心度,确保钻头与油石在组合使用时轴线重合,是维持高精度加工结果的基础。通过科学的维护与规范操作,成套工具能显著延长使用寿命,确保持续提供稳定的加工质量。