竹簧雕刻的核心材质特性与预处理逻辑
竹簧,又称翻簧或贴簧,是将竹子内壁的竹青层经过特殊工艺处理后形成的薄片材料。与传统的竹雕不同,竹簧表面纹理细腻、色泽温润如象牙,且不易开裂变形,这种材质特性决定了其雕刻技法更偏向于浅浮雕与线刻。在开始雕刻前,必须对竹簧板进行严格的平整度检查,任何微小的翘曲都会在后续压印过程中导致线条断裂或深浅不一。预处理阶段通常涉及对竹簧表面的打磨与清洁,使用细砂纸轻轻去除表面浮尘与微小瑕疵,确保刀具接触面绝对平滑,这是保证后续运刀流畅的基础。
竹簧的硬度与韧性平衡是技法执行的关键变量。由于竹簧经过高温压平和化学处理,其内部应力结构与普通竹片存在显著差异,过大的下压力会导致材料崩裂或出现白痕。因此,选材时需关注竹簧的厚度与密度,市面上常见的竹簧板材厚度多在2毫米至5毫米之间,较薄的板材适合制作笔筒内壁或扇骨,而较厚的板材则适用于摆件主体。操作者需根据板材的具体物理状态,动态调整握刀姿势与施力角度,不可一概而论地使用固定力度。
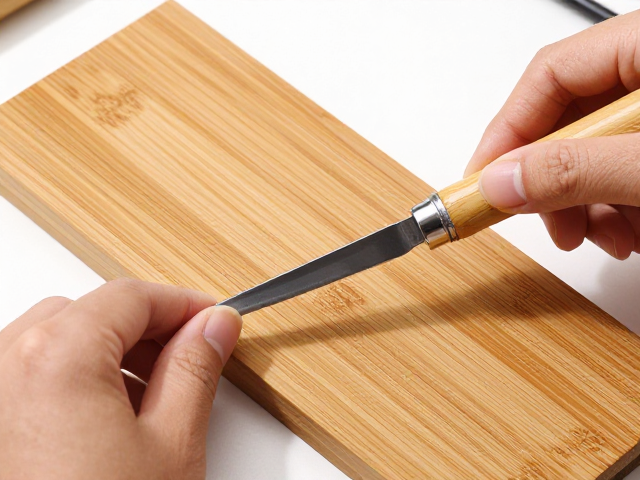
平口刻刀的握持姿势与发力机制
平口刻刀是竹簧雕刻中最基础也最常用的工具,其刀头平整,主要用于剔除废料、修整线条边缘以及制作均匀的底色。正确的握持方式直接影响雕刻的精准度与安全性。推荐采用执笔式或握拳式两种主要手法,执笔式适合精细的线条勾勒,手指需自然弯曲,拇指与食指轻捏刀柄,其余三指支撑刀身,以指尖感受刀具与竹簧的接触反馈;握拳式则适合大面积的削切与排线,手腕需锁定,利用小臂的力量带动刀具移动,而非单纯依靠手指发力。
发力机制的核心在于“顺纹走刀”与“受力均匀”。竹簧具有严密的纤维结构,刀具进入材料时应始终保持与竹簧表面呈30至45度的夹角,这个角度既能保证切削效率,又能减少刀口崩裂的风险。在运刀过程中,力量应集中在刀尖与刀腹的前部,避免将压力集中在刀根处导致刀具扭曲。每一次推刀都应平稳连续,遇到竹簧纹理交错处需略微减小力度,通过增加推刀次数来完成切削,切忌猛力戳刺,否则极易造成竹簧表面出现不可修复的凹坑或崩口。
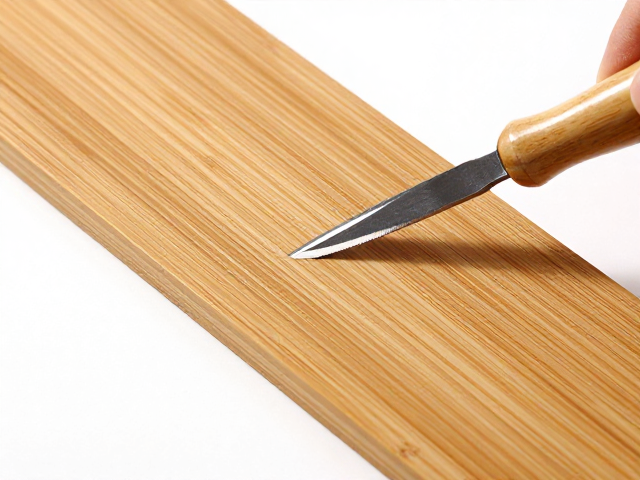
竹板平口刻刀的基础技法解析
起刀与收刀是竹簧雕刻中决定线条质感的关键环节。起刀时,刀尖应轻触竹簧表面,待刀口完全咬合材料后,再施加向前的推力,这样可以形成圆润自然的起笔痕迹,避免出现尖锐的刺点。收刀时,需提前减速,在刀尖即将完全退出材料时略微上抬,使线条末端呈现自然的渐细效果,这种技法在处理书法字体或植物叶脉时尤为重要。对于需要表现厚重感的线条,可采用“复刀”技法,即在同一位置多次轻微切削,逐步加深线条,这种方法能更好地控制线条的深浅变化,使作品更具层次感。
排线与填底是提升作品整体观感的核心步骤。排线要求线条间距均匀、走向一致,在竹簧表面形成细腻的肌理。操作时需保持手腕稳定,利用肩关节为支点进行大范围移动,确保线条不抖动、不中断。填底则是指对背景区域进行均匀切削,使其低于图案主体,从而突出主体造型。填底时需特别注意边界处理,刀口应紧贴图案边缘,保持垂直下刀,确保边缘清晰锐利,避免因刀具倾斜导致边缘模糊或主体线条受损。对于大面积背景,可采用网格状排刀法,逐步剔除材料,以提高效率并保证底面平整。
常见操作误区与避坑指南
初学者最容易犯的错误是忽视刀具保养与角度控制。竹簧表面较为娇嫩,若使用钝刀或带有缺口的刀具进行雕刻,会导致材料纤维被撕裂而非切断,形成毛糙的边缘。此外,过大的下压力会导致刀具陷入竹簧过深,甚至穿透板材。为避免此类问题,每次雕刻前应检查刀具锋利度,必要时使用磨刀石进行简单修整。同时,保持刀具与竹簧表面的角度一致,避免在运刀过程中随意改变角度,导致线条宽窄不一或深度失控。
另一个常见误区是急于求成,试图一次性完成复杂图案的雕刻。竹簧雕刻讲究“慢工出细活”,尤其是对于细节丰富的部分,如人物面部或花鸟羽毛,需分阶段进行。先用平口刻刀勾勒出大致轮廓,再逐步深入细节,进行整体修整。若在初期阶段过度追求细节,容易导致比例失调或结构错误,后期难以修正。此外,雕刻过程中产生的竹屑应及时清理,避免竹屑堆积在刀口处影响视线或导致刀具打滑,造成意外损伤。保持工作区域的整洁与工具的有序摆放,也是提升雕刻质量的重要环节。