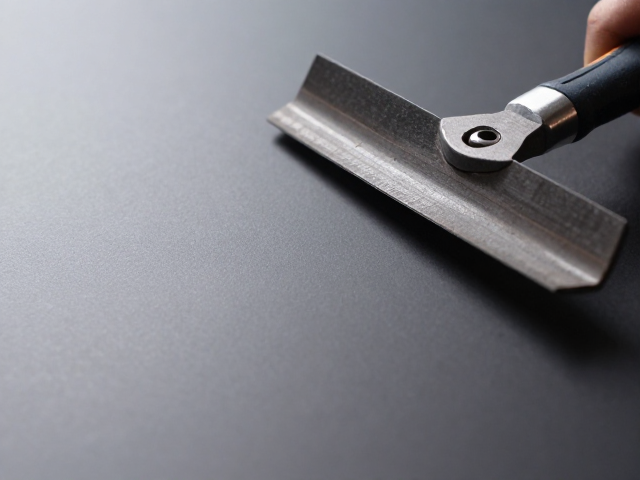
刮磨找平的核心逻辑与工具选择
刮磨找平并非简单的表面打磨,而是通过去除材料微观凸起来建立绝对平整度的物理过程。在处理哑光质感表面时,粗糙度控制比光滑度更为关键,因为过高的平整度反而会因光线漫反射不足而显得平淡。实际操作中,需根据基材特性选择刮刀或研磨块,金属件常用硬质合金刮刀配合细目砂纸,而木质或复合材料则更依赖柔性打磨块以贴合曲面。工具的刚性与弹性需与工件受力方向匹配,避免局部应力集中导致深层划痕,这些划痕在哑光处理下极易因光线折射异常而暴露缺陷。
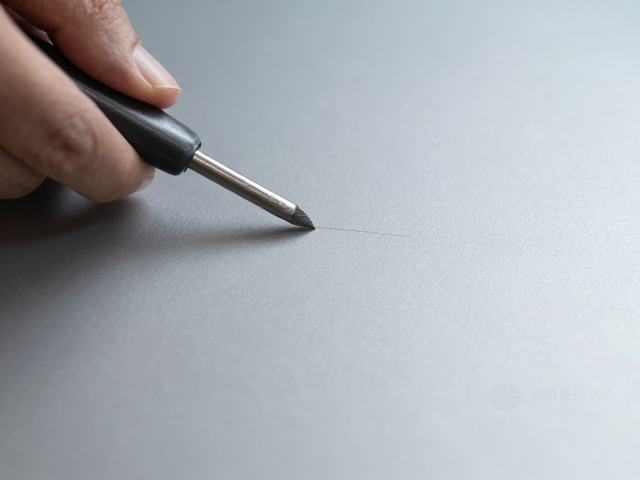
去毛刺的操作细节与风险控制
毛刺是破坏哑光表面连续性的主要视觉干扰源,去除时需遵循“低角度、轻压力、多频次”的原则。使用百洁布或纤维砂纸时,应保持与表面呈15至30度夹角,通过短距离往复运动逐步剥离突起,而非单向强力刮擦。对于焊缝或切割边缘,应先使用锉刀修整宏观形态,再过渡到细砂纸进行微观修饰。操作过程中需频繁触摸检查,指尖对毛刺的敏感度远高于视觉,能有效识别尚未察觉的微小凸起。严禁使用高速旋转工具直接处理边缘,以免产生高温变形或不可控的深痕,这些损伤在哑光涂层下无法通过后续工序修复。
哑光质感的构建与最终检验
哑光效果的本质是可控的光线散射,因此表面需保留均匀的微观纹理而非追求镜面平滑。在完成刮磨找平后,建议使用不同目数的砂纸(如从600目至1200目)进行梯度处理,逐步细化纹理深度。检验时需在不同角度下观察光线反射,确保无局部高光点,这些光点通常源于未彻底去除的硬颗粒或打磨不均。若发现局部反光异常,需重新对该区域进行局部刮磨,直至整体漫反射均匀一致。最终表面应呈现柔和、内敛的光泽,无任何方向性的条纹或斑点,这才是哑光质感稳定且持久的技术基础。