墨竹竹材的自然属性与分级标准
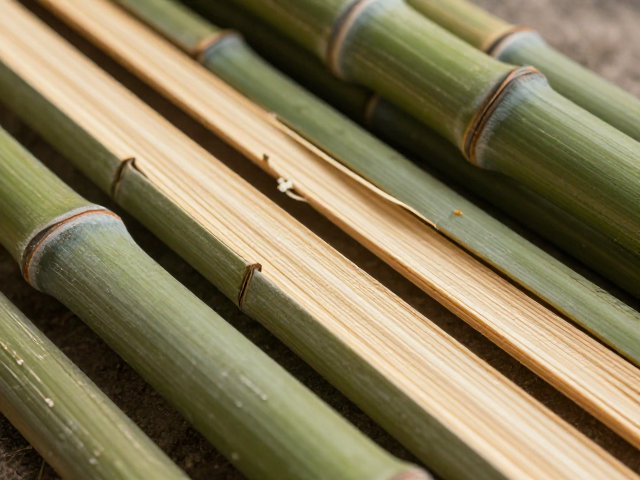
墨竹,学名为慈竹或孝顺竹的变种,因其竹竿表面常带有深褐色或黑褐色的纵向条纹,形似水墨晕染而得名。这种竹材主要分布于中国四川、重庆、贵州等地,其纤维结构紧密,质地坚韧且富有弹性,是制作高档竹编、竹家具及工艺品的优质原料。在原料采购环节,竹材的年龄是决定品质的核心指标,通常选用3至5年生、生长周期完整的成竹。过幼的竹材水分含量高,易变形开裂;过老的竹材则纤维老化,脆性增加,难以应对复杂的加工工序。
竹材的分级依据国家标准《竹材力学性能试验方法》(GB/T 1936.1)及行业通用规范,主要从直径、壁厚、节间长度及表面瑕疵四个维度进行界定。一级墨竹要求竹节平整,无虫蛀、无黑斑,壁厚均匀,直径通常在4-6厘米之间,适合制作精细的竹丝编件或乐器部件;二级竹材允许存在轻微的自然色差或微小瑕疵,常用于制作竹板、竹条等结构性部件。实际生产中,工匠需通过肉眼观察与手感触摸,剔除带有隐性裂纹或内部腐朽的次品,确保原材料的纯净度与一致性,这是后续开片定型工艺得以顺利实施的基础。
破竹开片的核心技术与尺寸控制
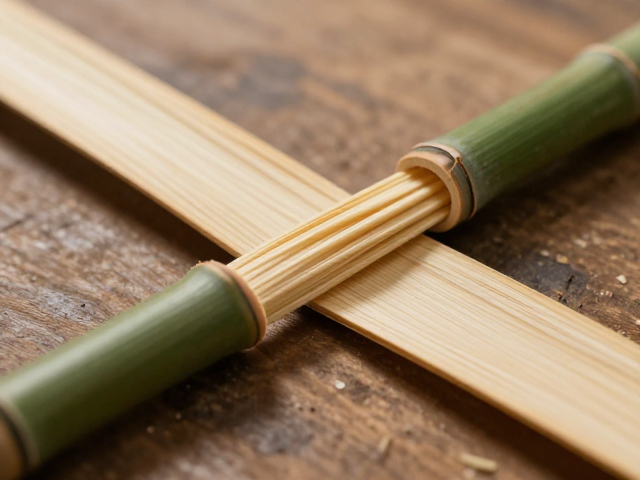
开片是将圆柱形竹筒沿纵向剖解为薄片的关键工序,传统上依赖经验丰富的匠人使用特制开竹刀手工完成,现代工艺中则常结合高精度带锯进行初步分割,再经手工修整以保证边缘平整。开片的厚度直接决定了竹制品的最终强度与美观度,一般分为厚片(2-5mm)和薄片(0.5-2mm)。厚片多用于竹家具框架或竹席,要求受力均匀,不易断裂;薄片则用于竹编工艺品或竹签,需极高的柔韧性。操作时,需严格遵循竹纤维的走向,刀刃切入角度需保持恒定,避免因受力不均导致竹纤维撕裂或产生毛刺,影响后续拼接与打磨效果。
开片过程中的尺寸控制需结合竹材的自然形态进行微调。墨竹竹节处壁厚较大,开片时需特别注意节位处理,通常采用“留节去肉”或“平节开片”的手法,确保竹片在长度方向上的应力分布均匀。对于需要拼接的部件,开片宽度需经过精确计算,一般误差控制在±1mm以内。此外,开片后的竹料需立即进行初步清理,去除表面的竹青层杂质及竹粉,防止残留物影响后续干燥与定型效果。这一阶段的精细操作,直接决定了竹材在后续热处理中的稳定性,是打造高品质竹制品不可逾越的第一道技术门槛。
高温蒸煮与定型处理工艺
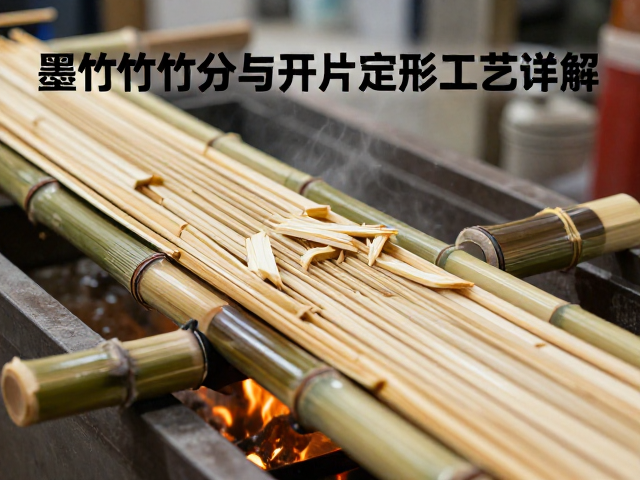
定型处理是消除竹材内应力、防止变形开裂的核心步骤,主要通过高温蒸煮与加压定型实现。将开片后的竹料放入蒸煮锅中,加入适量食盐或专用防腐剂,在80-100℃的温度下持续蒸煮2-4小时。蒸煮过程不仅能软化竹纤维,提高竹材的柔韧性,还能去除竹材内部的糖分和淀粉,降低虫蛀和霉变的风险。蒸煮结束后,竹料需迅速进行冷却,以固定其物理形态。此过程中的温度与时间控制需根据竹材的厚度与湿度动态调整,过短的时间无法充分软化纤维,过长的时间则可能导致竹材色泽发黑或强度下降。
定型阶段通常采用液压机或专用定型模具,对蒸煮后的竹料进行加压处理。加压压力一般在2-5MPa之间,保持时间为10-30分钟,具体数值需根据竹材的含水率及目标形状进行微调。对于需要弯曲成型的竹制品,如竹椅扶手或竹艺造型,需配合蒸汽加热与模具塑形,使竹纤维在受热受压状态下发生塑性变形,随后通过自然冷却或低温烘干固定形状。此工艺能有效消除竹材内部的残余应力,显著提升竹制品的尺寸稳定性与抗变形能力,是确保成品长期使用不变形的关键技术环节。
干燥脱水与成品表面处理
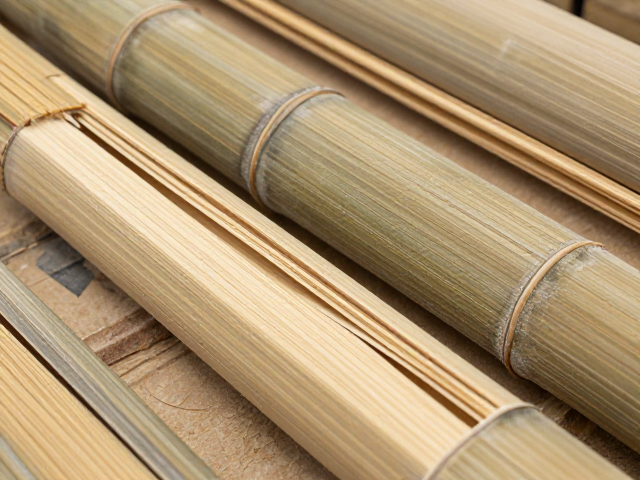
干燥是降低竹材含水率,防止后期开裂变形的必要工序。经过定型处理的竹料需进入干燥房进行脱水处理,干燥温度控制在40-60℃,相对湿度保持在50%-60%,干燥周期通常为3-7天,直至竹材含水率降至8%-12%之间。干燥过程中需定期翻动竹料,确保受热均匀,避免局部过热导致竹材烧焦或变形。对于高精度竹制品,可采用真空干燥或除湿干燥等辅助手段,进一步缩短干燥时间并提升干燥均匀度。干燥后的竹材需静置回湿平衡,以释放内部残余应力,为后续加工提供稳定的物理状态。
成品表面处理旨在提升竹制品的美观度与耐用性,主要包括打磨、涂饰与养护。打磨通常从粗砂纸(80-120目)逐步过渡到细砂纸(240-400目),直至竹表面光滑细腻,无明显划痕。涂饰阶段,传统工艺多使用天然植物油(如核桃油、桐油)进行渗透保养,以展现竹材天然纹理与温润质感;现代工艺则常采用水性漆或环保清漆进行表面覆盖,以增强耐磨性与防潮性能。涂饰后需在通风无尘环境中自然晾干,确保涂层均匀附着。经过严格筛选与工艺处理的墨竹制品,既保留了竹材的自然美感,又具备了优异的物理性能,能够满足高品质家居与工艺品的市场需求。