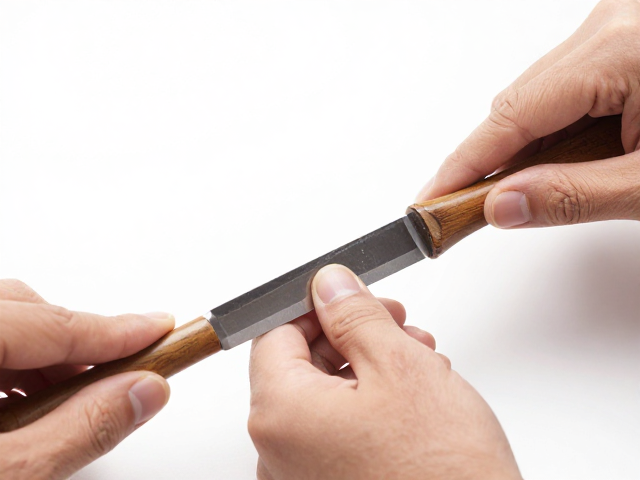
凿坯打粗的核心力学与握持姿态
凿坯打粗是传统手工技艺中去除多余材料、确立器物基本轮廓的关键环节,其核心在于对“力”的精准控制。初学者需掌握锤击角度与凿刃切入深度的平衡,通常建议凿刃与工件表面保持约15至30度的倾斜角,这样既能有效切入材质,又能避免因角度过平导致凿刃滑脱或过陡造成崩裂。握持凿柄时,左手拇指与食指轻抵凿身以感知阻力变化,其余三指自然包裹,右手持锤需利用腕部发力而非单纯依靠手臂挥舞,这种发力方式能显著提升打击的稳定性与穿透效率。
实际操作中,工件的固定方式直接决定了打粗的质量。使用虎钳或专用夹具时,需在接触点垫上软质材料如皮革或厚布,防止夹伤工件表面或造成局部应力集中引发隐性裂纹。每次锤击前,需观察凿刃与木纹或材质纹理的走向,顺纹凿削能减少阻力并获得更平整的切面,逆纹则易导致纤维撕裂。初学者常因急于求成而加大锤击力度,实则轻而快的连续击打比重击更能维持凿刃的稳定性,通过控制击打频率,逐步剥离多余材料,使坯体表面呈现出均匀细腻的凿痕。
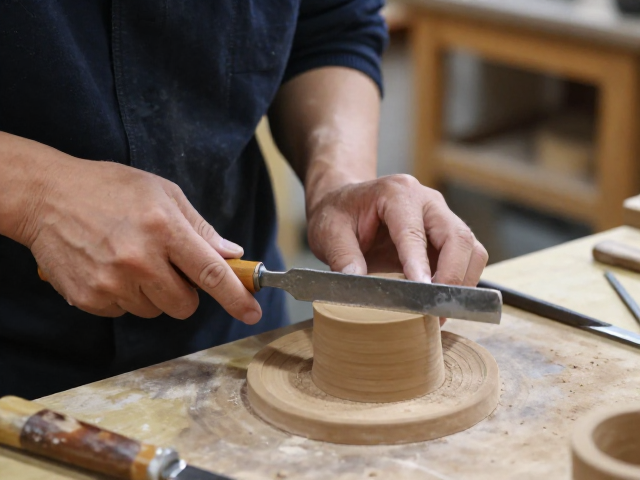
刀具磨刃的目数进阶与角度校准
刀具锋利度直接影响凿坯的流畅性与表面质量,磨刃过程需遵循严密的目数进阶逻辑。从粗磨开始,选用800目至1000目的水砂纸或磨石去除凿刃之前的缺口与卷边,此阶段重点在于恢复刃口的几何形状。随后过渡到1200目至2000目进行精磨,此时需保持磨石湿润,利用画圈或直线推拉的方式,确保刃口整体受力均匀。每一次目数升级前,需用手指轻触刃口,感受是否有前一道砂纸留下的划痕,直至划痕完全消失,刃口呈现出镜面般的光泽,方可进行下一步抛光。
角度校准是磨刃中极易被忽视却至关重要的步骤。使用角度磨刀架或自制简易夹具,固定凿刃与磨石的角度,通常保持25至30度的恒定夹角。在磨刃过程中,需定期检查刃口两侧是否对称,不对称的刃口会导致凿削时受力不均,产生偏斜。对于高频使用的凿具,建议在精磨后使用皮革配合研磨膏进行去毛锋处理,这能进一步提升刃口的微观平滑度。磨刃并非一次性工作,而是伴随整个制作周期的持续维护,每次作业间隙后的简单修刃,能确保刀具始终处于最佳工作状态。
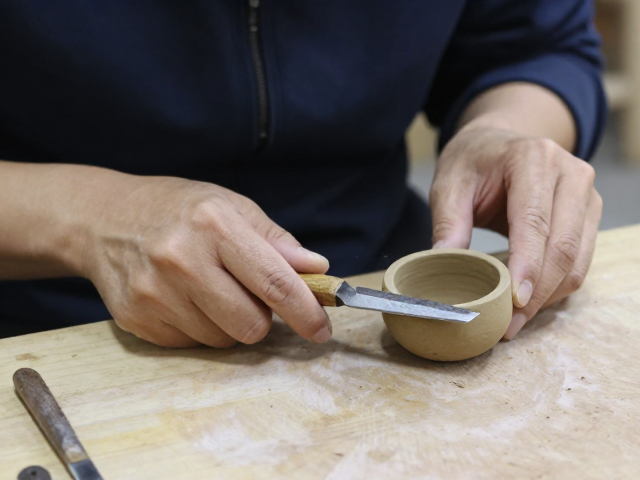
安全规范与工具日常维护
非遗工坊内的操作安全是技艺传承的基础,凿坯打粗过程中产生的碎屑与震动需通过规范操作加以规避。操作时必须佩戴防护眼镜,防止木屑或石屑飞溅伤眼,同时建议穿着紧身袖口的工作服,避免宽松衣物卷入夹具或被凿刃勾连。锤击时,需确认周围环境无杂物遮挡,确保挥锤路径清晰,避免误伤周围人员或损坏周边工具。对于易碎材质或薄壁坯体,需降低锤击力度,采用“试探性”轻击,逐步增加深度,防止因瞬间应力过大导致工件断裂。
工具的日常维护决定了其使用寿命与后续使用的安全性。凿刃在长期使用后可能出现微观卷边或钝化,需及时通过磨刃恢复锋利,严禁使用严重磨损的凿具强行作业,这不仅会降低工作效率,还极易因打滑引发安全事故。每次作业结束后,需清理凿刃上的污渍与油脂,涂抹少量防锈油进行保养,特别是对于高碳钢材质的凿具,防潮防锈至关重要。夹具的螺杆与活动部件需定期加注润滑油,保持转动灵活,防止因锈蚀导致夹持力下降或卡顿,确保每一次操作都在稳定、安全的状态下进行。