材料纹理的物理特性与刀具交互机制
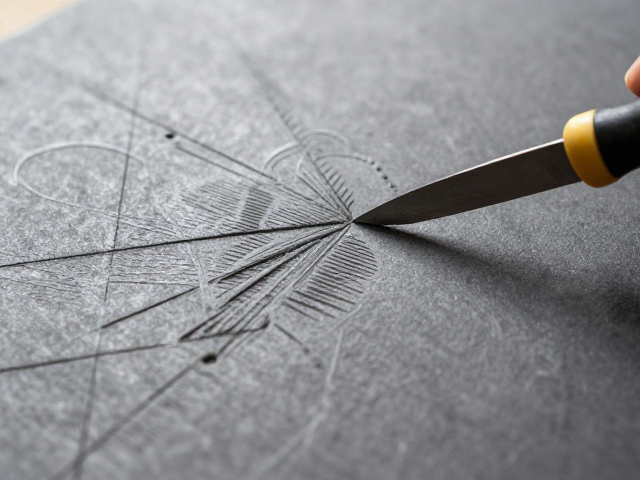
在金属加工与精密制造领域,刀路与拷贝拓印的效果往往取决于材料微观结构对切削力的响应。不同材质的晶粒排列方式决定了其表面在受到机械应力时的形变特征,这种物理特性直接影响了最终成型的纹理清晰度与边缘锐度。例如,高碳钢在淬火后形成的马氏体结构具有较高的硬度,刀具切入时容易产生脆性断裂,从而形成较为粗糙但层次分明的刀痕;而退火态的低碳钢则表现出较好的塑性,刀具滑移时更容易产生连续、平滑的线条。
理解这一机制需要观察刀具前角与材料屈服强度的匹配关系。当切削参数设置不当,如进给速度过快或切削深度过大,刀具无法有效剥离材料,而是通过挤压和摩擦改变表面状态。这种非理想切削过程会导致纹理模糊、毛刺增多,甚至出现撕裂现象。因此,优化加工的第一步是识别材料在特定工况下的流变行为,通过调整切削角度和冷却条件,控制材料去除模式,使刀痕严格遵循预设轨迹,减少因材料不均导致的纹理失真。
拷贝拓印中的应力传递与表面复制精度
拷贝拓印技术的核心在于将原始模具或样板的微观特征精确转移到工件表面,这一过程高度依赖于接触界面的应力分布均匀性。在拓印过程中,压力、温度和时间三个变量共同作用,决定了材料表层颗粒的重新排列与位移。若压力分布不均,局部区域会出现过压导致的材料堆积或欠压导致的特征缺失,直接破坏纹理的连贯性。因此,确保压头或拓印工具的平面度与平行度是基础前提。
表面清洁度与润滑状态会显著改变界面摩擦系数,进而影响应力传递的效率。残留的氧化皮、油污或微尘颗粒会在接触面形成隔离层,阻碍原始纹理向新材料的有效复制。通过超声波清洗或等离子处理去除表面污染物,再施加具有特定粘附特性的介质,可以提升界面结合的紧密度。此外,拓印过程中的微振动控制也不容忽视,周期性振动可能导致纹理边缘出现重影或模糊,稳定的静态或低频加压环境有助于获得高保真的表面复制效果。
工艺参数对纹理形态的调控策略
切削速度与进给率的组合直接影响刀痕的间距与深度,是塑造宏观纹理的关键变量。在高速切削条件下,切削热急剧升高,材料软化效应增强,刀痕往往表现为较浅且平滑的特征;相反,低速切削配合大进给量,则倾向于生成深而宽的切削槽,纹理对比度强烈。通过建立参数与纹理特征的映射关系,可以针对不同装饰需求或功能需求(如减摩、导油)定制加工路径。
刀具几何形状与刃口状态决定了微观纹理的精细程度。锋利的刃口能够切断材料纤维,形成清晰的边界;钝化的刃口则更多通过挤压和抛光作用改变表面形貌,使纹理呈现圆润感。在实际操作中,需根据纹理的复杂度选择刀具类型,如使用球头铣刀处理曲面纹理,或使用特定角度的成型刀处理特定几何图案。同时,刀具磨损监测至关重要,随着刃口磨损,切削力分布发生变化,原本清晰的纹理会逐渐变得模糊,及时更换或刃磨刀具是保持纹理一致性的必要措施。
多尺度纹理融合与整体视觉效果优化
单一的加工路径难以满足复杂视觉需求,多尺度纹理融合技术通过结合宏观刀路与微观表面处理,提升整体质感。宏观层面,通过改变刀具轨迹规划,如采用螺旋插补或双向切削,形成主导性的视觉引导线;微观层面,通过喷砂、拉丝或化学蚀等后处理手段,在刀痕间隙中填充细微颗粒或改变表面反射率,增加视觉层次感。这种分层处理策略避免了单一纹理的单调与呆板。
视觉感知还受到环境光线下表面反射特性的影响。高光泽表面会突出刀痕的锐利边缘,适合表现精致、现代的风格;哑光表面则能柔化纹理细节,营造沉稳、内敛的氛围。在优化加工过程中,需预先模拟不同光照条件下的视觉效果,调整纹理的取向与密度。例如,对于需要展现流动感的曲面部件,刀路应顺应曲率变化,避免横向切断视觉流线;而对于需要体现力量感的平面部件,直纹或网格纹理能更好地强化视觉张力。通过精准控制纹理的方向性与密度分布,实现功能与美学的统一。