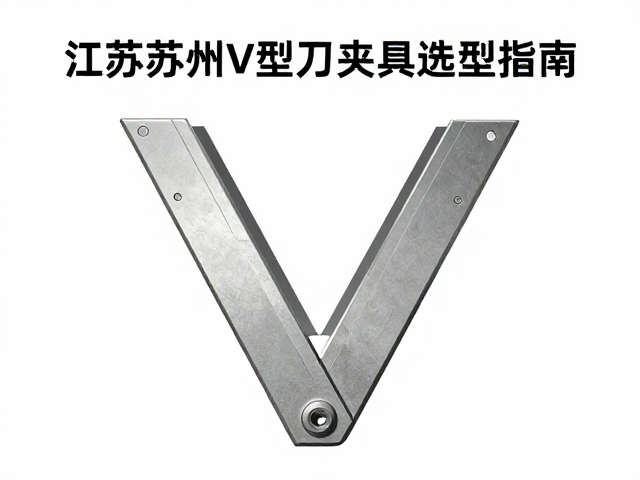
V型刀夹具的核心结构与定位原理
V型刀夹具在精密加工场景中扮演着关键角色,其核心设计依赖于V型槽与圆柱体工件的几何接触特性。当圆柱形工件置于V型槽中时,无论工件直径如何变化,其中心点始终保持在V型槽的角平分线上。这种自定心功能消除了因工件直径公差导致的定位误差,特别适用于轴类、管类零件的车削或铣削加工。夹具本体通常采用高强度合金钢或铸铁制成,经过淬火和回火处理,以确保在长期高负荷工况下不变形、不磨损。
定位面的表面处理工艺直接影响夹持的稳定性与精度。高精度的V型夹具通常对V型槽进行磨削或研磨加工,表面粗糙度需控制在Ra0.4μm以内,以减少接触点间的摩擦系数,防止工件在切削力作用下发生微位移。此外,V型槽的角度选择需根据工件直径范围进行匹配,常见的角度包括90度、120度和120度以上的大角度设计,角度越小,定位精度越高,但对工件直径的适应性范围越窄;角度越大,夹持稳定性增强,但中心高会有所变化,需配合调整机床主轴高度。
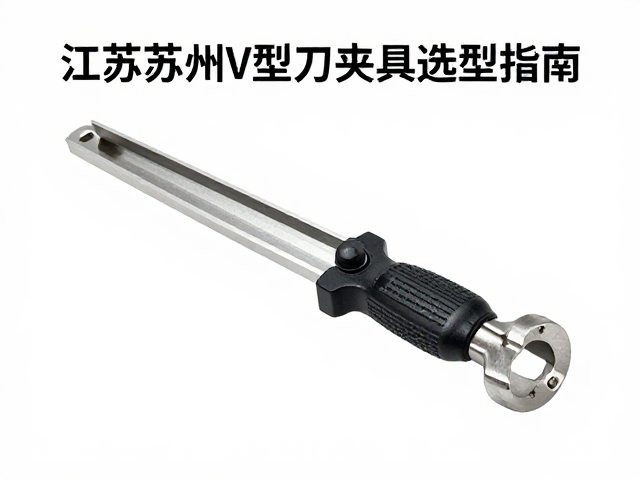
苏州地区选型考量因素与工况匹配
苏州作为长三角制造业重镇,机械加工行业对夹具的刚性与耐用性有着严苛要求。选型时需重点评估加工环境的切削力度与振动情况。对于精密切削,如模具加工或精密轴套加工,应优先选用带有微调机构或高精度定位销的V型夹具,以应对微小的切削振动。若加工对象为长轴类零件,需考虑夹具的跨距与支撑方式,长跨度加工易产生挠度变形,此时可能需要双V型支撑或增加中心架辅助,以分散夹持点的应力集中。
工件的材质与表面状态也是决定夹具选型的关键变量。对于经过精磨处理的硬轴,夹具V型槽表面需具备良好的耐磨性,通常采用硬质合金镶嵌或特殊涂层处理,以避免夹持面快速磨损导致定位精度下降。对于表面粗糙或有氧化皮的工件,V型槽的接触点可能会因杂质产生跳动,建议在选型时考虑带有浮动式V型块或自清洁槽设计的夹具结构,确保接触点始终为理论上的线接触,避免点接触带来的偏载风险。
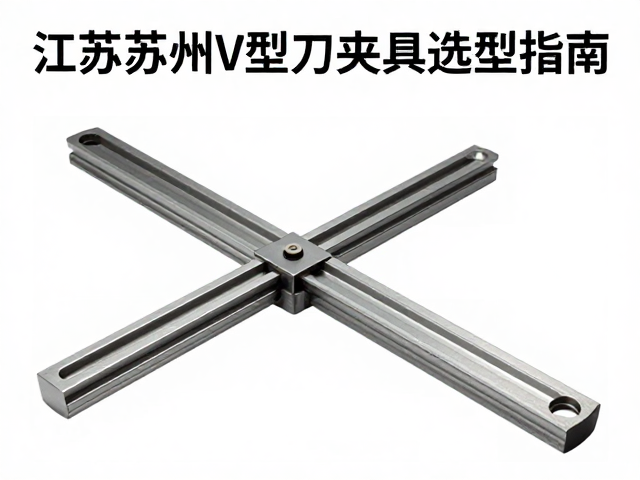
安装精度验证与日常维护规范
夹具安装后的精度验证是确保加工质量的必要环节。使用千分表对V型槽中心高进行检测时,应放置标准心轴,测量心轴上母线相对于夹具底面的高度差。在苏州多数精密加工车间的标准作业程序中,要求多次旋转心轴,观察千分表读数变化,跳动量通常控制在0.01mm至0.02mm以内,方可视为合格。安装过程中,夹具底面与机床工作台之间需彻底清洁,确保无切屑或油污,必要时使用定位销进行二次定位,防止因底面不平导致的倾斜误差。
日常维护需建立严密的清洁与保养机制。每次加工结束后,必须使用专用刷子清理V型槽内的切屑与冷却液残留,防止硬质颗粒嵌入V型面形成凹坑,进而影响后续工件的定位精度。对于高频使用的夹具,应定期检查夹持螺栓的紧固力矩,防止因振动松动导致工件移位。若V型槽出现轻微磨损,可使用高精度油石进行修整,若磨损严重导致定位基准失效,则需更换V型块或整体更换夹具,以维持生产的一致性与稳定性。