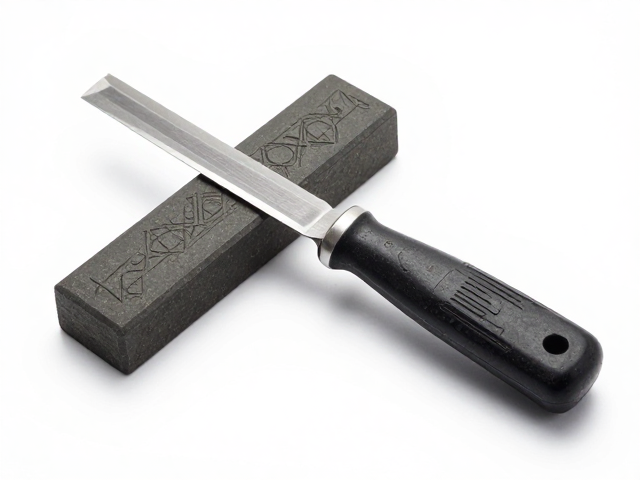
线刻刀具刃口特性与磨刀石选择逻辑
线刻刀具的刃口通常经过特殊热处理,具备极高的硬度以维持微观锯齿的稳定性,但这也意味着其韧性相对较低,常规粗磨极易造成崩口或卷刃。针对此类细薄刃口,磨刀石的选择需严格遵循“先整平、后精修”的原则,初期需使用 grit 800-1000 左右的砥石去除因运输或旧刃口形成的微小缺口,这一步骤旨在恢复刃线的几何一致性,而非单纯追求锋利度。
进入精磨阶段,必须切换至 grit 3000 至 5000 的高目数砥石,此时砥石的颗粒细腻,能够像抛光剂一样处理微观层面的金属划痕。对于线刻刀这种刃角通常小于 20 度的极薄刃口,建议使用天然水石或高品质的合成树脂结合砥石,因其切削效率与抛光效果的平衡性较好,能有效减少因摩擦过热导致的刃口退火现象,确保金属晶体结构不被破坏。
固定姿势与压力控制的实操细节
打磨细薄刃口时,手部肌肉的记忆比技巧本身更为关键,建议采用“固定角度、整体移动”的手法,即刀具与砥石表面的夹角保持恒定,通过移动整块砥石或手部平移来接触刃面,而非通过手腕的细微摆动来寻找角度。对于线刻刀,刃角通常需控制在 15-20 度之间,实际操作中可将刀具平放后,在刀背与砥石表面垫一张标准名片作为角度参照物,以此辅助锁定初始角度,确保刃口两侧受力均匀。
压力管理是防止崩刃的核心,细薄刃口无法承受垂直向下的重压,应采用极轻的指尖接触力,主要依靠砥石本身的颗粒切削能力而非外力挤压。在推磨过程中,注意力应集中在刃口与砥石接触点的细微反馈,当感觉到阻力明显增大或听到声音变化时,应立即减轻力度。每侧刃面打磨约 10-15 秒后,需清理砥石表面残留的金属粉末,避免颗粒堆积导致打磨不均,形成新的微观不平。
刃口检验与去毛刺的收尾工作
判断刃口是否达到预期锋利度,可通过视觉检查和触觉测试两种无破坏性方式。视觉上,在自然光下侧视刃口,若完全看不到白色的亮线,说明刃口已闭合且经过充分抛光;若看到明显白线,则需继续在更高目数(如 8000 目)的砥石上进行精修。触觉测试可使用拇指指腹轻轻侧向触碰刃面(严禁垂直按压),若感觉平滑无阻滞且无“肉感”,表明刃口微观结构已平整;若感到粗糙或挂肉,则仍需重复精磨步骤。
线刻刀在精磨后往往会产生极细微的卷边或毛刺,这是刃口金属被推挤至对侧形成的残留,必须通过立刃打磨或皮革配合研磨膏进行去毛刺处理。将砥石或皮革垂直放置,刃口以极小角度(约 1-2 度)轻轻划过,每侧 3-5 次即可消除毛刺。此步骤能显著提升切割时的顺滑度,防止因毛刺导致的材料拉扯。处理完毕后,需用清水彻底冲洗刀具并擦干,防止残留水分在高碳钢刃口处引发锈蚀,保持刃口的长期稳定性。