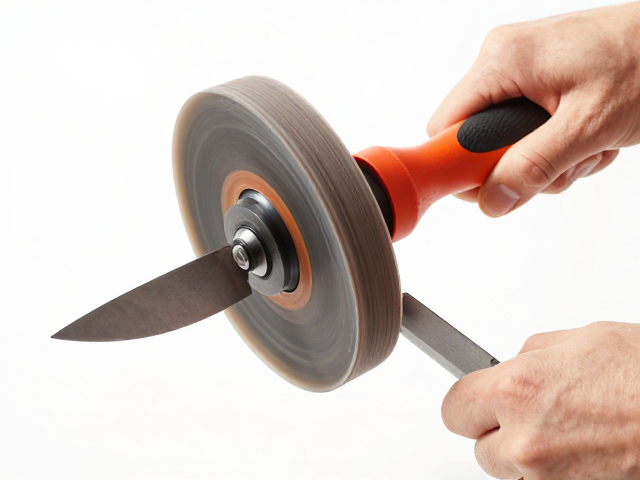
布轮磨刀的核心原理与设备准备
布轮磨刀并非像砂轮那样通过切削金属来形成刃口,而是利用涂敷在旋转布轮上的研磨膏进行抛光与微齿修复。这种工艺的核心在于“抛光”而非“切削”,因此它适用于已经经过粗磨、细磨处理,仅保留锋利度提升和刃口镜面处理的一步工序。操作前需确保磨刀机转速适中,过高的转速会导致研磨膏飞溅或刀刃过热,通常建议转速控制在1500至2500转/分钟之间,具体数值需根据布轮直径和研磨膏特性微调。
在正式操作前,必须对刀具状态进行评估。如果刀刃存在严重崩口或缺口,布轮无法进行有效修复,需先使用金刚石磨石或粗粒度砂轮处理。布轮表面应保持清洁无油污,若布轮已嵌入大量金属屑或研磨膏硬化,需及时用专用清洗剂或硬毛刷清理,否则会导致研磨效率大幅下降甚至划伤刀刃。常用的研磨膏分为氧化铝、氧化铬等材质,氧化铝适用于碳钢刀具的锋利度提升,而氧化铬则更适合不锈钢刀具的镜面抛光。
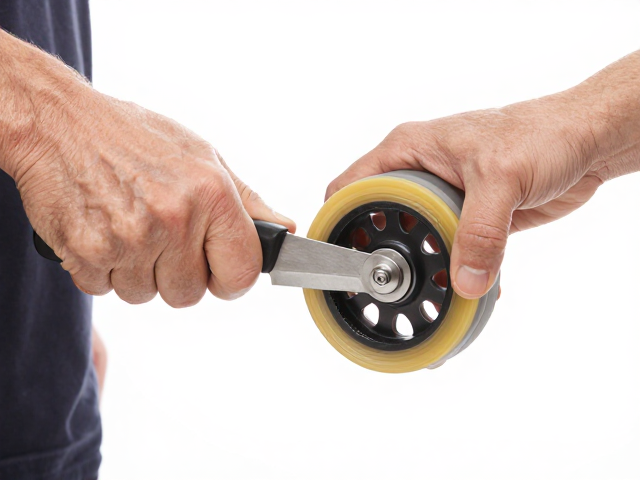
正确握刀姿势与进刀角度控制
握刀姿势是决定刃口质量的关键,核心原则是保持手部稳定与角度恒定。采用双手操作法,一手拇指与食指捏住刀背靠近刀颈处,负责控制刀具的整体倾斜角度;另一手握住刀柄,负责提供向前的推力与向下的压力。刀刃与布轮接触点应位于布轮切线方向,即刀具正面与布轮表面呈约15至20度的夹角。这个角度需严格贴合刀具原本的开刃角度,若原刀角为20度,则不可随意更改,否则会导致刃口结构破坏。
进刀过程需遵循“轻触慢移”的原则。刀刃不应用力压向布轮,而是以极轻的接触感滑过布轮表面。移动轨迹应从刀根向刀尖单向平滑过渡,每移动约2-3厘米后,将刀具稍微抬起并调整位置,确保刃口每一部分都经过均匀抛光。切忌来回摩擦或垂直下压,垂直压力会导致刀刃局部过热退火,降低硬度,同时会使研磨膏迅速脱落,影响抛光效果。整个过程需集中注意力感受刀刃与布轮的接触反馈,一旦感到阻力异常或听到声音变化,应立即停止并检查角度。
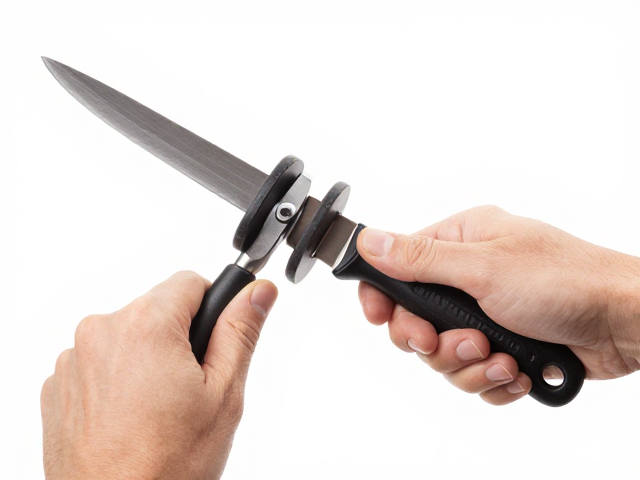
刃口处理技巧与常见误区规避
在处理刀尖和刀根等难磨部位时,需特别注意角度的一致性。刀尖部位因受力集中,极易因过热或压力过大而崩裂,建议采用点触式轻磨,每次接触时间不超过1秒,并频繁检查刀尖状态。刀根部位由于空间限制,往往难以保持标准角度,可稍微调整手腕姿态,使刀刃自然贴合布轮曲面,避免只磨刀刃一侧导致刃口偏斜。对于带有波浪纹或特殊纹理的刀刃,需格外小心,避免研磨膏堵塞纹理缝隙,影响后续使用体验。
常见误区包括过度依赖布轮磨刀和忽视刀具清洁。布轮磨刀不能替代基础研磨,若刀刃已有明显缺损,强行使用布轮只会浪费研磨膏且无法恢复锋利度。此外,磨刀过程中产生的金属微粒会附着在刀刃表面,若不及时清理,会在下次使用时污染食材或导致生锈。每次磨刀结束后,务必用软布擦拭刀刃,去除残留研磨膏和金属屑。部分用户误以为磨得越久越锋利,实际上过长的抛光时间可能导致刃口微观结构松弛,反而降低保持性,通常每侧刀刃抛光3-5秒即可达到理想状态。
防锈防潮保养与存储规范
不锈钢刀具虽具备一定防锈能力,但磨刀过程中产生的高温和微观划痕会削弱其耐腐蚀性,因此磨刀后的防锈处理至关重要。清洁干净的刀刃应立即涂抹少量刀具保养油或食品级矿物油,油膜能有效隔绝空气中的水分和氧气,防止氧化斑点形成。对于碳钢刀具,防锈要求更为严格,除涂抹保养油外,还需存放在干燥环境中,避免接触潮湿空气。日常使用中,若刀具接触酸性或高盐食物,应及时清洗并擦干,不可长时间浸泡在水中。
存储环境的选择直接影响刀具寿命。理想的存储空间应具备低湿度、温度稳定的特点,避免将刀具放置在水槽旁或冰箱侧壁等潮湿区域。使用刀架时,应选择内部衬有软质材料(如皮革、绒布或橡胶)的刀架,防止刀刃与其他硬物碰撞产生微损。长期闲置时,建议将刀具用无酸纸或专用刀套包裹,再放入干燥的刀盒中。定期检查存储环境,若发现湿度过高,可放置干燥剂辅助防潮。正确的保养习惯能显著延长刀具使用寿命,保持刃口持久锋利。