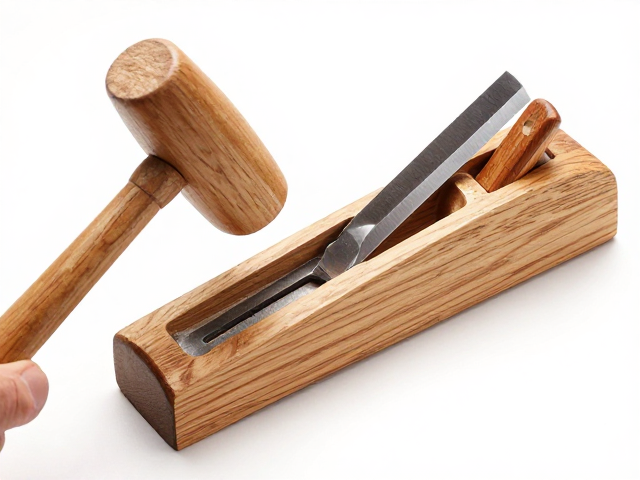
木工平口刀的基础准备与刃口状态检查
木工平口刀,又称扁凿或扁铲,是木作中处理榫卯、清理槽口以及精细修平的关键工具。刃口的状态直接决定了切削的顺畅度与木器的最终质感。在开始研磨之前,必须确保刀体清洁,彻底清除残留的木屑和油污,特别是刀背与刀颈连接处,这些地方容易积聚顽固污渍,影响后续握持与受力判断。检查刀刃是否有崩口或卷刃,细微的缺口在研磨初期若未处理,会迅速扩大为严重破损,因此需先用粗砂纸或细锉刀对缺口进行初步修整,恢复刃口基本几何形状,为精细研磨打好基础。
研磨介质的选择需根据刀刃当前的受损程度灵活调整。若刀刃完全钝化或经过大修,建议从粗磨石开始,选用粒度在200-400目左右的石材或金刚石磨盘,快速去除多余金属并建立正确的刃角。对于日常维护,则应使用400目以上的水石或油石,逐步提升刃口平滑度。研磨前需将磨石浸泡足够时间,确保表面湿润且无干涩颗粒,这能有效防止金属屑堵塞石孔,保持切削效率。磨石放置必须稳固,避免在施力过程中发生位移,导致刃角失控。
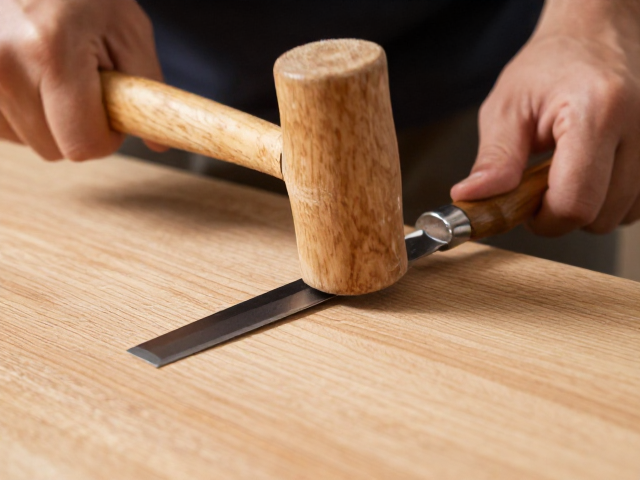
配合木槌敲击的刃口研磨手法
研磨平口刀的核心在于刃角的恒定与受力均匀,单纯用手推拉难以保证每一毫米刃口的受力一致。引入木槌敲击技巧,能通过机械震动辅助磨石与刃口的接触,尤其适用于处理长刃口或需要极高平整度的场景。操作时,左手拇指与食指轻按刀背前端,其余手指托住刀身中部,右手持木槌,以短促、轻柔的力度敲击刀背靠近刀刃根部的位置。敲击的震动能使磨石更贴合刃口的微观起伏,减少因手部微小抖动造成的刃角不均。
敲击的频率与力度需严格控制在“听音辨位”的范围内。声音清脆且短促,说明接触紧密且受力恰当;若声音沉闷或伴有杂音,往往意味着刀刃未完全贴合磨石,或敲击力度过大导致刃角改变。每次敲击后,需立即检查刃口是否均匀接触磨石,观察磨痕是否连贯。通过这种“敲-查-调”的循环,能够逐步消除刃口上的螺旋纹或局部凸起。值得注意的是,敲击并非替代手推,而是与前后推拉动作同步进行,形成复合运动,确保刃口全段受力一致,避免出现中间快、两头慢的“腰鼓”现象。
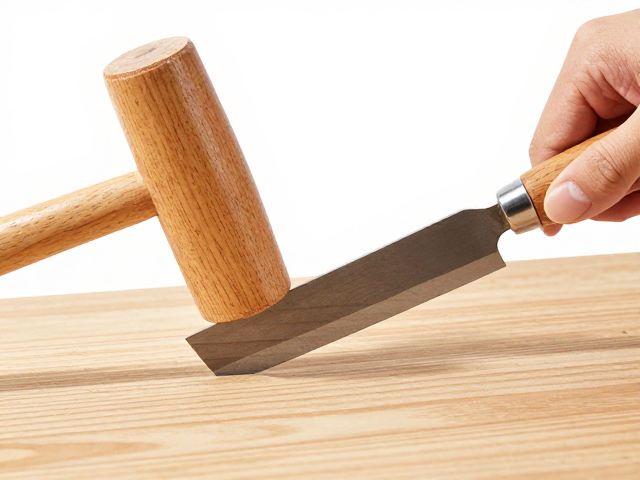
刃角建立与目测判断技巧
刃角的稳定性是平口刀切削性能的基础,通常木工平口刀的研磨角度维持在25-30度之间,具体数值可根据木材硬度微调。研磨时,刀刃与磨石表面的夹角必须全程保持恒定。一个实用的目测技巧是观察刀刃与磨石接触点的反光。当刃口完全贴合磨石时,接触线应呈现为一条均匀、连续的反光带;若反光带出现断续或亮度不均,表明刃角倾斜或接触点偏移。通过调整手指施力点,使反光带平滑过渡,即可初步判断刃角是否稳定。
随着研磨推进,刃口将逐渐形成均匀的金属光泽。此时需重点观察刃口两侧的“卷边”或“毛刺”情况。当刃角一侧出现细微毛刺,说明该侧研磨不足或角度偏低;若两侧毛刺对称出现,则需继续研磨直至毛刺消失。通过手指指腹轻触刃口侧面(严禁直接触摸刃尖),感受金属表面的平滑度。若感觉粗糙或有阻滞感,需更换更细的磨石继续精磨。这一过程需耐心细致,不可急于求成,因为细微的角度偏差会在后续切削中被放大,导致木屑撕裂而非切断。
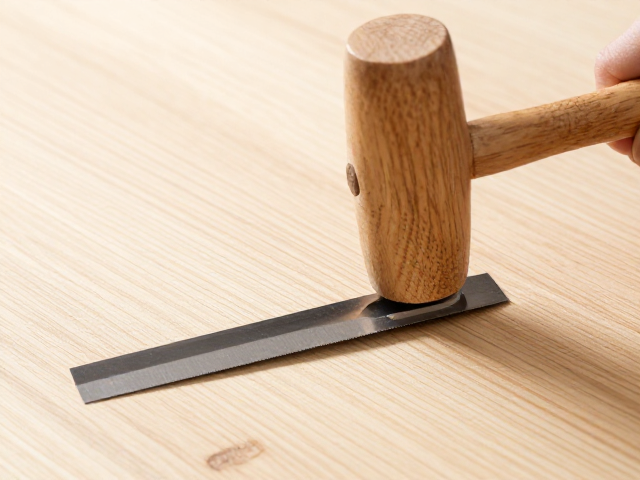
顺逆纹判断与切削反馈验证
木工平口刀的最终用途是应对不同方向的木纹,顺纹切削要求刃口锋利且角度较小,以顺畅切开纤维;逆纹切削则需刃口更厚实或角度略大,以抵抗纤维反弹。判断木纹顺逆的最直观方法是观察木材表面纹理的走向。纹理线呈平行直线且无交错,通常为顺纹;若纹理线出现波浪、交错或结疤,则为逆纹或乱纹。在研磨完成后,需在废料上进行试切。顺纹切削时,木屑应呈连续薄片状脱落,阻力极小,切口光滑如镜;若出现撕裂或毛边,说明刃口锋利度不足或角度过大。
逆纹切削的难点在于纤维易被抬起而非切断。通过平口刀切削逆纹木材时,若感到阻力骤增或木屑呈粉末状而非片状,说明刃口未完全适应逆纹的切削力学。此时需重新审视研磨质量,检查刃口是否有微观缺口。对于高难度逆纹作业,可略微增加刃角至35度左右,增强刃口支撑力。通过反复试切不同方向的木样,记录切削手感与切口状态,逐步建立对“顺逆纹”与“刃口状态”的关联认知。这种基于实际操作的反馈循环,是提升木工技艺的核心路径,无需依赖复杂理论,仅凭手感与视觉即可实现精准判断。