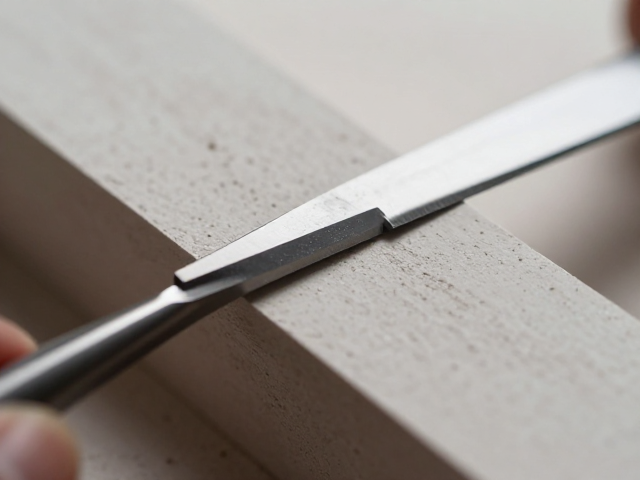
刃口微观结构解析与坯料预处理逻辑
刻刀的刃口之所以需要细薄,核心在于其能更精准地切入材料,减少阻力并提升线条的细腻度,但这同时也带来了刃口强度降低和极易卷刃或崩缺的风险。在正式打磨之前,必须对刀具坯料进行严密的清洁与去油处理,因为金属表面残留的微量油脂或氧化层会阻碍磨削介质的附着,导致摩擦力不均,进而造成刃口宽窄不一或出现波浪纹。使用无水乙醇或专用除油剂彻底擦拭刀身,特别是刃口部位,是确保后续每一道磨削步骤都严格遵循几何预期的基础步骤,这一步骤直接决定了最终刃口的平整度上限。
坯料的初始状态往往伴随着出厂留下的粗糙痕迹或局部不平,若直接进行细磨,不仅效率极低,还容易因受力不均导致刀刃偏斜。在处理初期,需观察刃口是否有明显的缺损或过大的倒角,对于这类宏观缺陷,应选用粒度较粗的金刚石磨盘或高目数砂纸进行快速修整,目的是消除大的凹凸不平,而非追求镜面效果。操作时需保持刀具角度恒定,利用手掌根部感受刀具与磨具之间的接触反馈,通过反复的推拉动作,使刃口逐渐趋于均匀,为后续精细研磨奠定一个平整且对称的基础面。
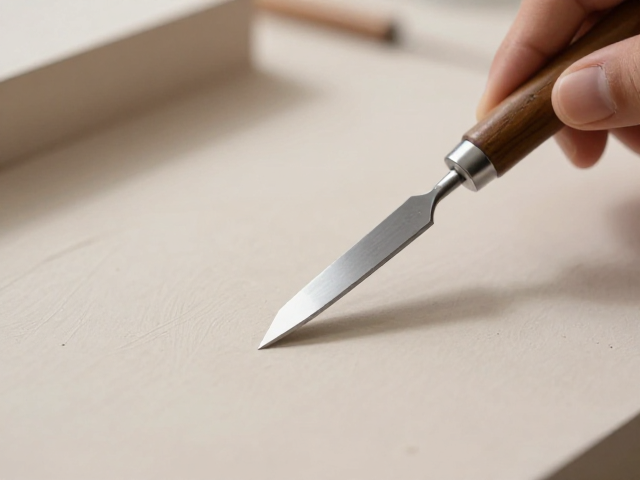
手工研磨的角度控制与介质选择
手工磨刀的核心在于角度的一致性,对于细薄刃口,建议采用15至20度的较小夹角,这个范围能在锋利度与耐用性之间取得最佳平衡。选用天然水石或高品质合成砥石时,需先根据刀刃宽度确定磨石的使用区域,避免在磨石边缘操作导致受力不均。研磨过程中,手腕需保持稳定,以整个前臂带动手部进行长距离、匀速的推拉,而非依靠手指局部发力,这样能确保刃口每一毫米都经过均匀切削。每研磨几十下后,应定期清洗磨石表面并检查刃口,观察磨痕是否均匀覆盖整个刃面,一旦发现某处磨痕深浅不一,需及时调整施力重心。
磨削介质的选择对刃口的最终质感有着决定性影响。从粗磨过渡到精磨时,应严格按照目数递增的顺序更换磨石,例如从1000目逐步过渡到3000目甚至更高。在低目数阶段,主要任务是塑造刃形,而在高目数阶段,重点则在于消除前一阶段留下的划痕,使刃口达到微观层面的平滑。对于极薄的刃口,建议在精磨阶段使用悬浮液状的研磨膏配合软质皮板或棉布进行抛光,这种干式或半干式的抛光方式能进一步细化刃口,减少微观锯齿,使刻刀在接触材料时更加跟手,避免卡顿现象。
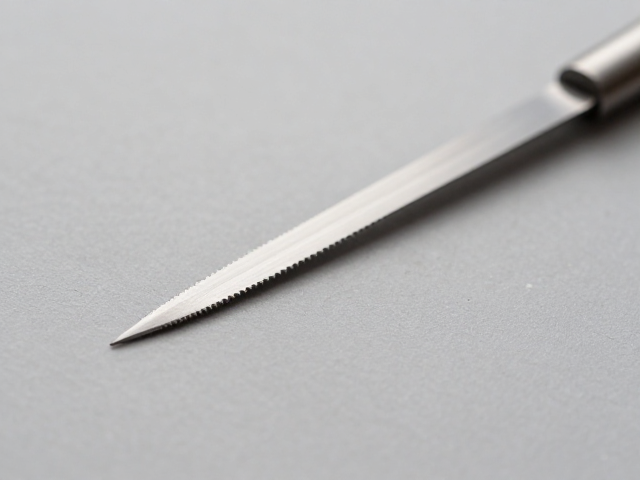
刃口微观锯齿的形成与去锯齿工艺
经过高目数磨石打磨后,刃口在微观下并非完全平滑,而是形成了一层细小的金属纤维堆叠,即“毛刺”或“锯齿”,这是刃口具备锋利度的物理基础,但若处理不当,这些微观结构会在刻划时产生拖拽感。去锯齿的关键在于反向或垂直于刃口的轻柔推磨,使用极细的砥石或皮革条,以极小的角度轻轻划过刃背,去除那些游离的金属屑。此过程需极度小心,因为细薄刃口极易因过度受力而崩裂,因此力度要轻如羽毛,主要依靠磨具本身的研磨能力而非外力压迫。
判断去锯齿是否到位,可以通过观察刃口反光或利用指尖轻触(需极度谨慎)来感知。理想的刃口在光线下应呈现连续、均匀的银色线条,无断点或暗斑。若刃口仍有挂丝感,说明微观锯齿未完全去除,需重复上述轻柔抛光步骤。此外,对于高碳钢或特殊合金刀具,在去锯齿后可能会出现轻微的磁性吸附现象,这是金属晶体结构变化的正常表现,不影响使用,但若吸附力过大,可能意味着研磨过程中产生了过大的热量导致局部退火,此时需重新审视研磨时的冷却与速度控制。
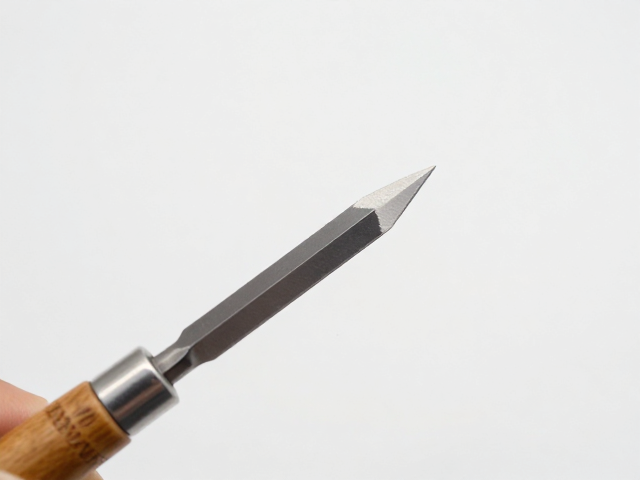
日常清洁、存放与防氧化维护
刻刀在使用后,即使看似干净,微观缝隙中仍可能残留材料粉末或人体汗液,这些物质具有腐蚀性,长期积累会导致刃口生锈或发暗。每次使用后,应立即用软布擦拭刀身,特别是刃口与刀柄连接处,随后用干布再次擦干,确保无水分残留。对于高碳钢刀具,建议在干燥后涂抹极少量的防锈油或专用刀具保养脂,油量需极少,仅覆盖刃口表面形成保护膜即可,过多油脂会吸附灰尘,反而影响后续研磨效果。
存放环境对刀具寿命至关重要,潮湿是金属的大敌。刻刀应存放在干燥、通风处,最好配有刀鞘或专用刀盒,避免刀刃与其他金属物品直接接触碰撞,防止微崩。若发现刃口出现轻微锈点,切勿直接使用粗磨石猛磨,应先用细砂纸或浮石轻轻擦拭锈迹,再重新进行标准研磨流程。对于长期闲置的刻刀,需定期检查保养情况,每隔数月进行一次简单的清洁与上油,确保刀具始终处于最佳待命状态,避免因长期静置导致的不可逆损伤。