工具选择与基础准备
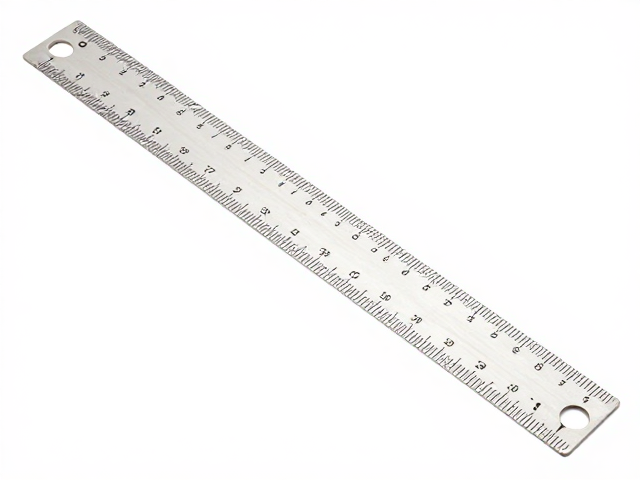
直尺与圆口刻刀的组合是手工切割中提升线条精准度的经典配置。直尺负责提供稳固的直线基准,而圆口刻刀的圆形刀尖能更好地适应曲线转折,减少纸张起毛或切口崩裂的现象。选择直尺时,金属材质因其不易变形、边缘平整且耐磨,通常优于塑料材质。常见的金属直尺厚度在0.3毫米至0.5毫米之间,过薄容易在重压下弯曲,过厚则影响视线对齐。圆口刻刀的刀柄需握持舒适,刀杆连接处应牢固无松动,刀片规格通常选用标准05A或09A,其中05A刀尖较尖,适合精细作业,09A刀尖略钝,耐用性稍强但精细度略低。
在使用前,必须确保工作台面平整且具有一定的硬度,推荐使用专业的切割垫板。切割垫板表面的网格线有助于辅助定位,其自修复特性能延长使用寿命并保持切割面的清洁。刀片在安装时需确保完全卡紧,避免在切割过程中因刀片松动导致线条偏移或发生危险。此外,保持手部干燥和清洁,防止油污沾染纸张或影响握持力度,也是保证线条流畅的前提条件。
直线切割的发力技巧
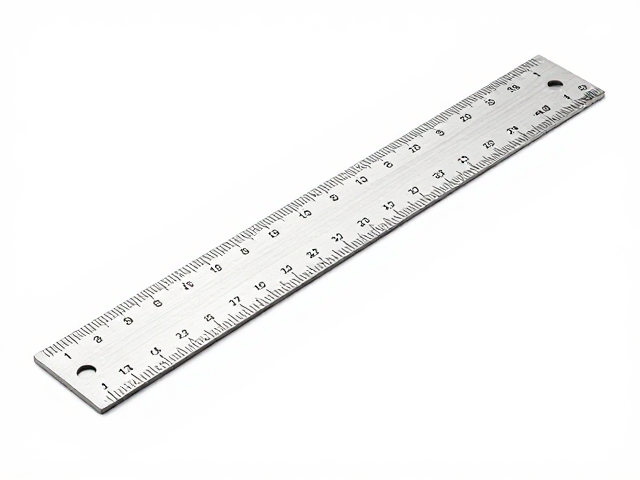
直线切割的核心在于“稳”与“匀”。右手握刀时,拇指与食指捏住刀柄前端,中指抵住刀柄后方以控制角度,其余手指自然弯曲提供支撑。左手按压直尺时,手指应避开切割线,用力方向垂直向下,确保直尺不会随刀片移动。切割时,刀片与纸面的夹角保持在30至45度之间,这个角度既能保证切口整齐,又能减少刀片阻力。行进过程中,力度要均匀,不可突然加压或减速,遇到纸张纤维较粗的部位,可适当放慢速度,利用刀尖轻微切割纤维而非强行切断。
对于长直线,建议分段切割。一次切割长度控制在10至15厘米左右,过长的直线容易导致直尺轻微偏移或刀片疲劳,造成线条不直。每切完一段,需重新调整直尺位置,确保下一段与上一段无缝衔接。若需切割极长直线,可使用带有刻度或夹具的长条金属尺,增加稳定性。在切割过程中,视线应聚焦在刀片与直尺边缘的接触点,而非纸张上的标记线,这样能更直观地控制切割路径。
曲线与圆口的运用逻辑
圆口刻刀在处理曲线时优势明显,其圆形刀尖能像轮子一样在纸面上滚动,减少停顿和顿挫感。切割弧线时,左手需配合右手动作,缓慢旋转纸张或调整直尺(若使用弧形模板)的角度。右手握刀保持稳定,利用手腕的灵活性带动刀片沿弧线移动。对于小半径圆或急转弯,刀片角度需适当增大至60度左右,增加切割点的集中度,避免切口变宽或撕裂。
在处理复杂图形内部细节时,可采用“先内后外”的原则。先切割内部较小的封闭图形,处理外部轮廓。这样能保持纸张整体的稳定性,避免在切割外部时因纸张松动导致内部图形移位。对于需要精确对称的曲线,可借助圆规或模板预先标记关键点,再连接关键点进行分段切割。圆口刻刀的圆形刀尖在转弯处能自然过渡,减少传统尖刀在转弯时因受力不均产生的毛边。
常见误区与避坑指南
新手常犯的错误是用力过猛。过度下压会导致刀片切入过深,甚至损坏切割垫板,同时会使纸张纤维断裂,切口边缘出现毛糙。正确的做法是“轻触慢移”,让刀片依靠锋利的刃口自行切割纸张,而非依靠压力硬切。另一个误区是忽视刀片磨损。圆口刻刀在切割过程中会逐渐变钝,钝刀需要更大的力度,容易导致线条抖动和纸张起毛。当发现切割阻力明显增大或切口出现锯齿状时,应及时更换刀片。
此外,直尺边缘的清洁也至关重要。长期使用后,直尺边缘可能残留纸屑或胶渍,这些微小凸起会干扰切割路径,导致线条偏移。每次使用前后,应用酒精棉片擦拭直尺边缘,确保其光滑平整。切割不同材质时,需调整刀片角度和力度。例如,切割卡纸时需加大角度和力度,而切割薄纸则需减小角度,保持轻柔。避免在同一位置反复切割,这会导致纸张纤维断裂,形成难以修复的缺口。