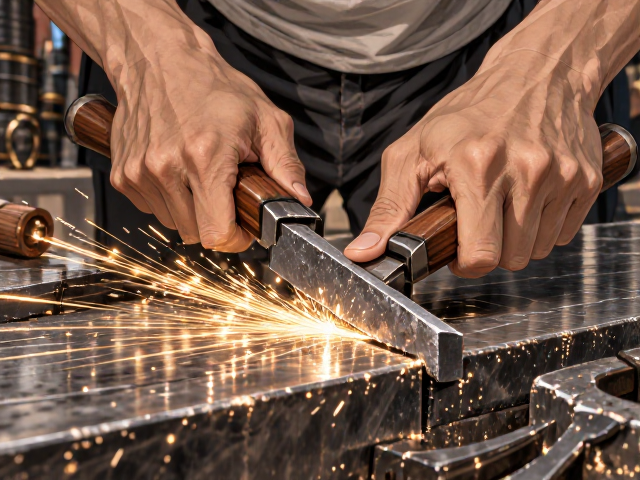
高硬度钢材手刨粗坯开料的工具选择与预处理逻辑
高硬度钢材如SKD11、Cr12MoV或高速钢在开料阶段面临的核心痛点是材料抗剪强度极高,传统锯切极易造成锯条崩齿或电机过载。实际操作中,优先选用高韧性且刃口耐磨的硬质合金双金属带锯条是基础,若条件受限使用手锯,必须配置高碳钢丝锯条并配合专用冷却液。锯条的齿距选择需严格遵循“同时参与切削的齿数”原则,对于厚度超过10mm的高硬钢材,通常选用每英寸10-12T的细齿锯条,以确保锯齿能深入材料内部形成有效切削刃,避免粗齿因排屑不畅导致卡锯或断裂。
开料前的应力释放与固定是决定效率的关键步骤。高硬度钢材在出厂或经过热处理后内部存在残余应力,直接开料可能导致工件变形或锯条偏斜。使用液压钳或重型台虎钳固定工件时,夹具接触面需加装铜皮或橡胶垫,防止夹伤工件表面且提供缓冲减震。对于长条形板材,建议采用多点支撑法,减少悬空部分的振动,振动会显著降低锯条寿命并影响切口平整度。预处理阶段还需清理工件表面的氧化皮或油污,这能减少锯条与钢材之间的摩擦系数,防止高温粘连。
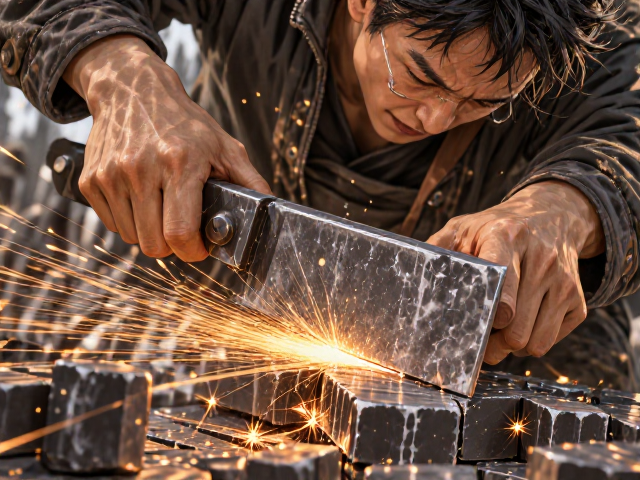
切削参数控制与冷却润滑的核心作用
切削速度与进给力的平衡是手刨或机械开料中的技术核心。高硬度钢材导热性差,切削热容易集中在刃口,导致锯齿退火变钝。在手动操作时,保持匀速、稳定的进给节奏比追求速度更重要,通常建议进给速度控制在每秒2-5毫米,通过手感反馈判断切削状态,若感到阻力骤增或听到异常尖啸声,应立即减小进给力并检查锯条状态。对于机械带锯,线速度通常维持在20-30米/秒之间,具体需根据钢材硬度等级微调,硬度越高,线速度可适当降低以延长刀具寿命。
冷却润滑液的选择与浇注方式直接影响开料质量和刀具寿命。严禁使用干切,必须使用高油性或极压型切削油作为冷却介质。切削油不仅能降温,还能在锯条与工件之间形成润滑膜,减少摩擦磨损。浇注时应确保冷却液充分覆盖锯切区域,对于深缝切割,需采用压力喷淋或浸泡方式,确保冷却液能进入锯条与材料的接触面。若使用水性切削液,需添加防锈剂以防止高硬度钢材在潮湿环境下迅速生锈,影响后续加工精度。
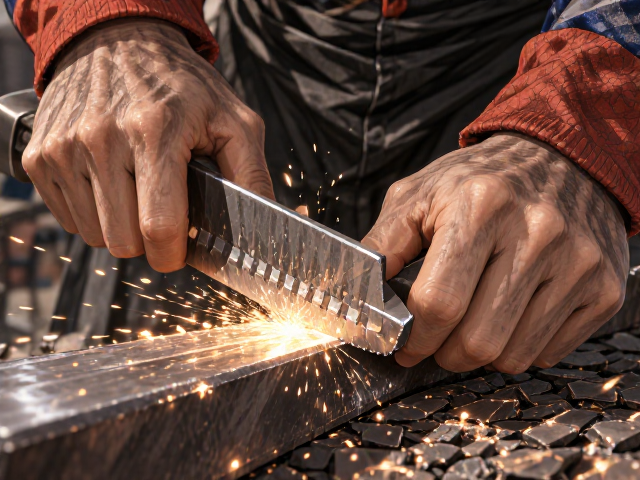
切口控制技巧与操作安全规范
开料过程中的切口直线度控制依赖于操作者的经验与辅助工具的使用。对于手工锯切,必须使用角度尺或直尺作为导向,锯条应始终贴合导向面,避免左右摆动。在起锯阶段,采用小角度、轻压力的“点锯”方式,待锯齿切入材料形成浅槽后,再逐渐增大锯条角度至垂直,并恢复正常进给。对于长距离切割,建议每隔50-100毫米设置一个定位点,用锉刀或标记笔标示路径,防止锯条因侧向受力过大而跑偏,导致材料报废或增加后续打磨工作量。
操作过程中的安全防护不可妥协。高硬度钢材开料会产生大量金属屑和高温碎屑,飞溅风险极高。操作人员必须佩戴符合标准的防冲击护目镜和防割手套,严禁佩戴宽松袖口或饰品,以防卷入机械部件。工作区域应保持整洁,及时清理堆积的金属屑,防止滑倒或绊倒。此外,高硬度钢材碎片硬度极高,落地后可能像刀片一样锋利,清理时必须使用专用扫帚或吸尘设备,严禁直接用手抓取,以免造成严重的割伤事故。