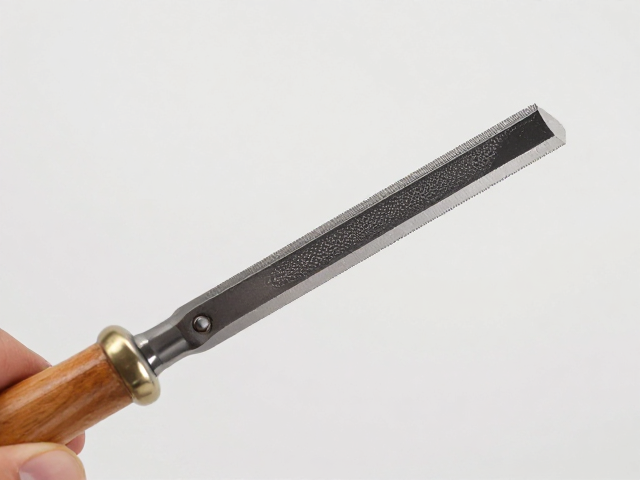
分层下刀的核心逻辑与应力释放
锉刀修边刀在处理多层复合材料或硬质塑料时,直接一次性切入往往会导致材料内部应力集中,进而引发边缘崩裂或分层现象。分层下刀的核心在于控制每一刀的切削深度,通常建议将单次切削厚度控制在0.2毫米至0.5毫米之间,具体数值需根据材料硬度进行微调。这种浅层切削的方式能够逐步释放材料内部的结合力,避免刀具对材料造成突发性撕裂。
实际操作中,刀具与工件接触的角度需保持相对稳定,通常维持在15度至30度的倾斜角。这个角度区间既能保证切削效率,又能减少刀具侧向受力,防止因受力不均导致的材料分层。通过小角度、浅深度的反复修整,可以构建一个平滑过渡的切削面,为后续的精细打磨奠定基础。
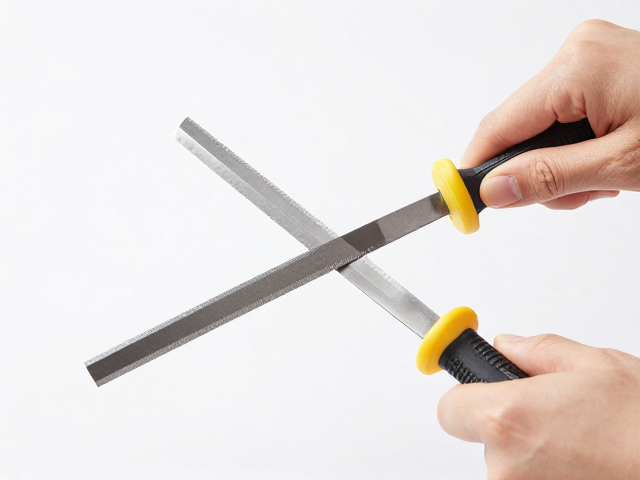
刀具握持姿势与发力技巧
正确的握持姿势是确保修整精度的关键。采用拇指与食指捏住刀柄前端,其余三指自然托住刀柄后方,形成稳固的三角形支撑结构。这种握法能提供极佳的控制力,使操作者能敏锐感知刀具与材料接触的阻力变化。在行进过程中,手腕应保持放松,利用前臂带动刀具进行短距离、高频次的往复运动,而非依赖大臂挥动。
发力方式应遵循“轻触快跟”的原则。初始接触时力度要轻,待刀刃完全嵌入材料表面后,再均匀施加向前的推力。避免在切削过程中突然加重压力,这极易导致刀刃卡顿或材料局部破碎。对于较厚实的材料,建议采用“之”字形或螺旋式进刀路径,以分散切削点,进一步降低分层风险。
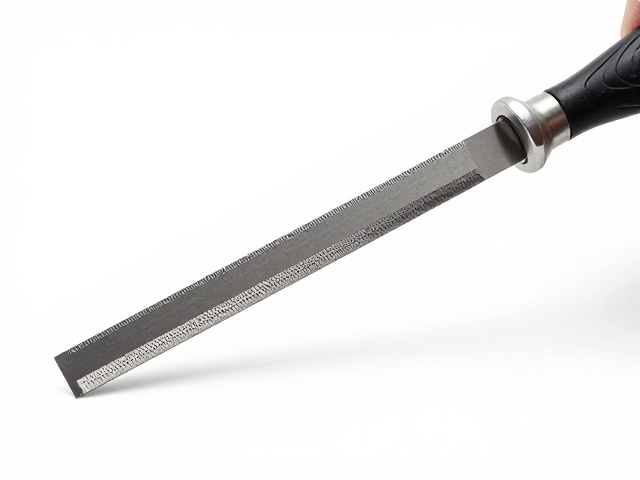
不同材质的参数适配与应对
不同材质的物理特性决定了修边策略的差异。对于ABS、PVC等常见工程塑料,由于其韧性较好,可采用稍大的切削深度,约0.5毫米左右,但仍需保持刀具锋利,避免钝刀挤压导致边缘发白或变形。对于亚克力(PMMA)等脆性材料,切削深度必须控制在0.2毫米以内,且需配合更小的倾斜角度,以减少脆性断裂的概率。
金属或高密度木材的修边则需更加注重刀具的耐磨性与冷却。虽然锉刀修边刀通常用于非金属或软金属,但在处理铝合金等软金属时,需定期清理刀齿间的金属屑,防止堵塞影响切削效果。对于木材,需注意木纹方向,顺纹切削可减少撕裂,逆纹则易造成毛刺,需根据最终视觉效果调整进刀方向。
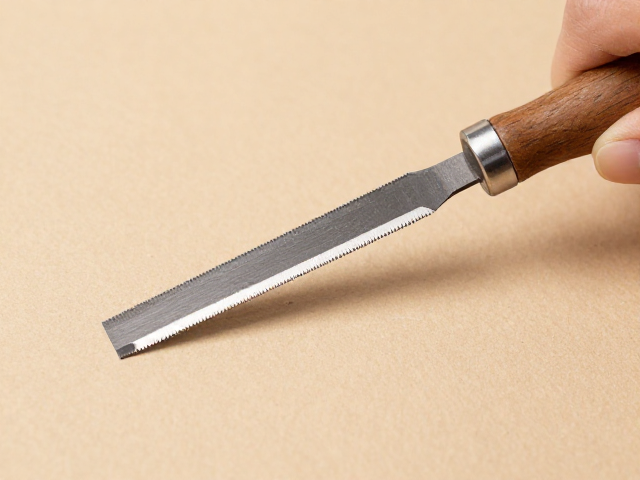
修整过程中的常见问题排查
在修边过程中,若发现边缘出现锯齿状毛刺,通常是因为刀具磨损严重或切削速度过快。此时应立即停止操作,检查刀刃锋利度,必要时更换新刀或重新打磨刀齿。若边缘出现不规则凹陷,可能是因下刀力度不均或刀具角度倾斜度过大导致,需重新调整握持姿势,保持刀具与表面平行或恒定角度。
分层现象多发生于材料内部结合力较弱或切削深度过大时。若遇类情况,应退回上一步,减小单次切削深度,增加修整次数。对于已经出现轻微分层的区域,不可强行修整,需先用细砂纸对分层处进行轻微打磨,待表面平整后再使用修边刀进行精细修整,以恢复整体结构的完整性。