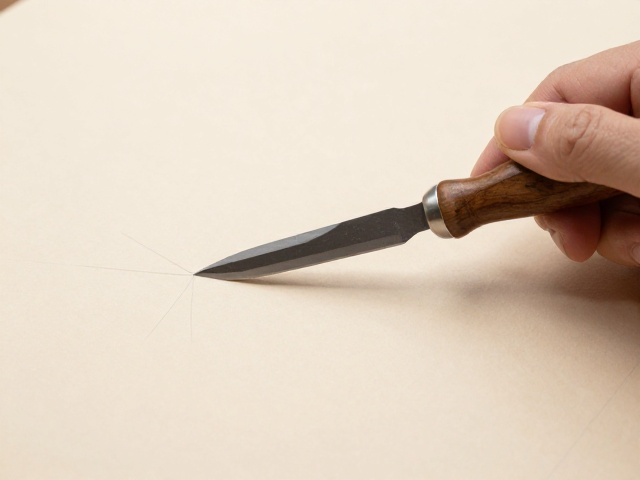
斜口刀的握持与发力逻辑
雕刻时的握刀姿势直接决定了线条的稳定性,斜口刀不同于平口刀,其刃口呈倾斜状,因此拇指与食指需形成稳固的三角支撑区。中指作为主要推力点,轻轻抵住刀柄后端,通过手腕的微小转动来带动刀尖行进,而非依靠整条手臂的大幅度挥动。这种“指腕联动”的发力方式,能让刀尖在接触木料时保持极高的跟手性,避免因受力不均导致木纤维撕裂或崩口。
在运刀过程中,刀背与雕刻面应保持适当的夹角,通常控制在15至30度之间,具体角度需根据木材的硬度进行微调。软木如椴木、樟木可适当减小角度以追求流畅线条,硬木如黄杨、紫檀则需增大角度以增强切削力。初学者常犯的错误是握刀过紧,导致手指僵硬,线条出现断续或抖动。放松肩臂,将力量集中在指尖的细微控制上,是画出均匀、连贯底线的关键。
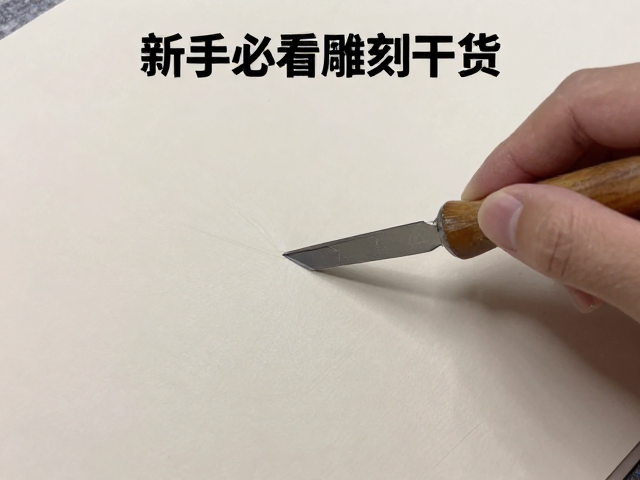
坯料阶段的比例预估
打坯是雕刻的基础,这一阶段的核心任务不是刻画细节,而是通过大线条确立作品的整体动态与空间比例。使用斜口刀进行粗削时,应严格遵循“宁大勿小”的原则,先用虚线在木料表面勾勒出五官、肢体或结构的关键节点。这些节点构成了作品的骨架,决定了最终成品的视觉重心。对于面部雕刻,常用的等分法是将脸长分为三等分,发际线到眉心、眉心到鼻底、鼻底到下巴各占一份,以此基准线快速定位五官位置。
在确立比例时,需特别注意不同视角带来的透视变化。当雕刻侧面像时,鼻梁、嘴唇和下巴的连线需符合特定的角度关系,斜口刀应顺着眼轮肌和口轮肌的走向进行初步修整,留出足够的余量。许多新手容易在打坯阶段过早深入细节,导致整体比例失衡后无法修正。正确的做法是先用斜口刀切出大的块面关系,确认各部分大小协调后,方可进入下一步的精修。
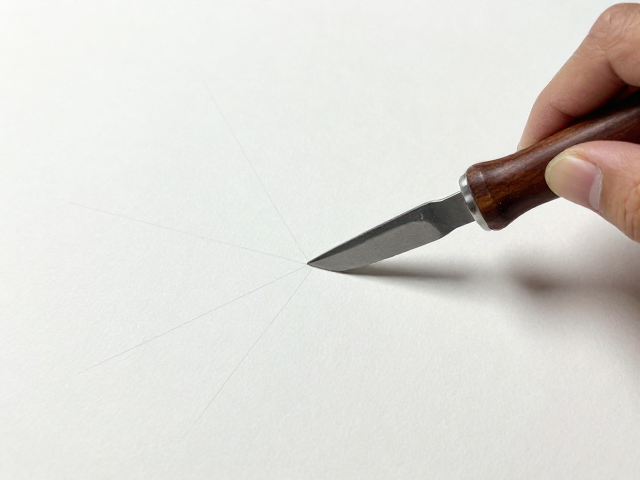
线条控制与边缘处理
斜口刀的斜刃特性使其在处理边缘线条时具有独特优势,能够轻松切出干净利落的“V”型槽。在勾勒轮廓线时,刀尖应始终保持在线条的中心点,通过手腕的匀速旋转,使刀刃两侧均匀切入木材。对于需要表现肌肉或衣纹起伏的线条,可采用“接力法”,即每刀衔接处略微重叠,避免出现明显的接刀痕。线条的深浅需根据光影需求控制,通常阴影处线条较深,受光处线条较浅,以此营造立体感。
在处理死角或复杂转折处,斜口刀需配合身体的移动。当刀尖转向内侧时,手腕需向内扣压,同时身体重心略微前倾,以提供足够的下压力。若遇到木纹交错或硬度不均的区域,切勿强行硬切,应调整下刀角度,顺纹切削或采用浅层多次切削的方式,逐步加深线条。这种精细的线条控制,能让坯料的边缘清晰锐利,为后续的打磨和上色打下坚实基础。
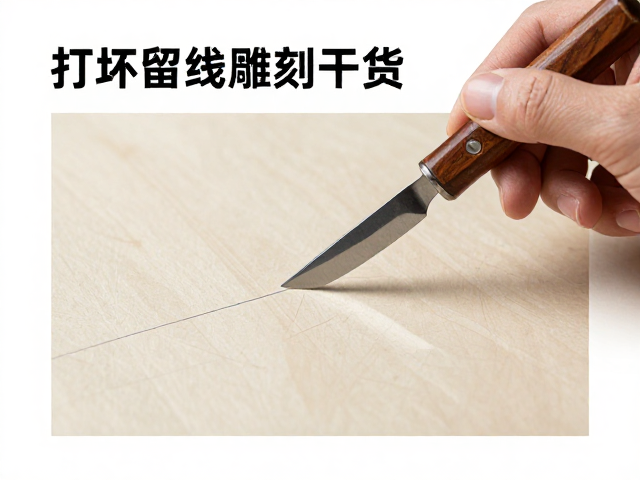
常见误区与修正策略
新手在打坯留线时,最常出现的问题是线条粗细不均或深浅不一。这通常源于运刀速度不稳定或下刀力度不一致。修正这一问题的最有效方法是练习匀速运刀,在脑海中设定一个固定的节奏,让刀尖像画笔一样平滑移动。此外,刀具的保养至关重要,钝化的斜口刀无法切出干净线条,反而会挤压木纤维导致毛糙。每次雕刻前检查刀刃锋利度,必要时使用磨刀石进行简单修整,保持刃口的镜面效果。
另一个常见误区是过度依赖目测,忽略了参照系的作用。在复杂构图中,完全凭感觉划线极易导致比例失调。建议在木料表面用铅笔轻轻画出辅助线,或在雕刻过程中频繁退后观察整体效果。一旦发现某处线条偏离预期,应立即停止深入,用刮刀或小平口刀修整至合适位置,切勿在错误的基础上继续叠加。及时修正错误比追求单次完美更重要,这有助于培养对整体比例的敏锐判断力。