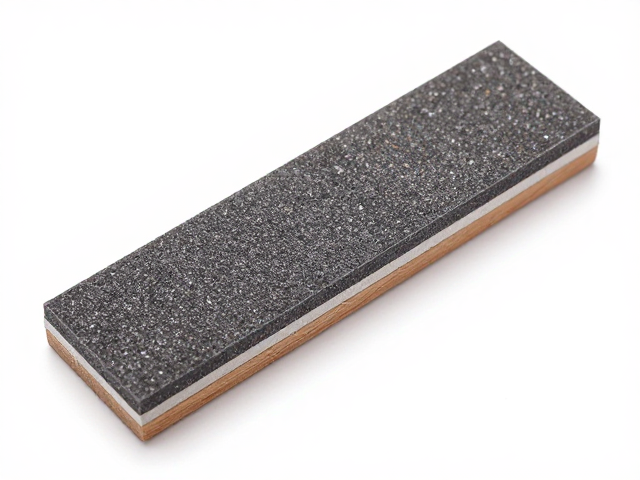
金刚石磨片的选择逻辑与材质适配
金刚石磨片的核心在于金刚石微粉的目数与浓度配比,不同硬度的木材或仿木材质需要匹配相应的粒度。对于表面硬度较高的复合材料或经过特殊硬化处理的木纹板材,起步阶段通常选用60-80目的高浓度磨片进行快速去除表层瑕疵,这一过程能迅速建立平整度。若处理天然木材,由于木质纤维存在软硬交替的特性,需根据木材密度调整目数,硬木如紫檀、黄花梨等建议使用稍细颗粒以防切入过深,而软木如松木则需控制研磨压力,避免金刚石颗粒过度嵌入木纹深处造成后续抛光困难。
磨片的基体材料直接影响散热与切削效率,树脂基磨片适合精细打磨,耐热性较好但寿命相对较短;金属基或陶瓷结合剂磨片则更适用于高强度作业,散热快且耐用。在实际操作中,需根据打磨机的转速选择匹配的基体,高速旋转下树脂基片易因过热导致金刚石脱落,因此高转速作业常推荐金属结合剂磨片。此外,磨片的尺寸需与打磨机底座完全贴合,过小的接触面积会导致受力不均,出现波浪纹,过大则难以处理佛像的曲面与棱角细节。
打磨工艺中的力度控制与路径规划
打磨过程中,手持打磨机的稳定性与移动速度直接决定木纹的细腻程度。建议采用“轻触慢移”的手法,让磨片依靠自重与设备动力进行切削,而非人为施加过大的下压力。对于佛像面部、手部等精细部位,应减小打磨行程,采用小范围画圈或往复运动,确保每一处纹理都被均匀处理。对于大面积平面,可采用长距离直线移动,但需保持路径连贯,避免在同一位置停留过久导致局部凹陷或发热变色。
打磨路径需遵循从粗到细、由大面到细节的原则。先对整体表面进行均匀打磨,去除旧漆、污渍或不平整处,随后逐步更换更细目数的磨片进行精磨。在处理佛像衣褶、发髻等复杂结构时,需切换至小尺寸或异形磨片,并配合柔性背垫以贴合曲面。每次更换磨片后,必须彻底清理表面粉尘,防止粗颗粒残留影响下一道工序的效果。打磨过程中需频繁观察表面反光情况,当木纹纹理清晰且无明显划痕时,方可进入下一目数。
常见误区与表面处理风险规避
许多操作者误以为金刚石磨片可以完全替代手工打磨,实则不然。金刚石磨片擅长快速平整与粗磨,但在处理极细微的木纹过渡与高光区域时,往往难以达到手工砂纸的细腻度。若过度依赖磨片,可能导致表面呈现“玻璃感”过强而缺乏木材温润质感,甚至在深色木纹上留下难以去除的磨痕。此外,忽视粉尘清理是重大隐患,金刚石粉尘具有极高硬度,若混入后续细目磨片或抛光剂中,会像砂纸一样二次划伤表面,造成前功尽弃。
另一个常见误区是忽视设备散热与磨片保养。长时间连续作业会导致磨片温度急剧升高,不仅降低切削效率,还可能因热应力导致金刚石颗粒脱落或基体变形。操作时应设置合理的间歇期,让磨片自然冷却。同时,需及时清理磨片表面的堵塞物,使用钢针或专用刷子定期修整磨片表面,保持其切削活性。若发现磨片切削能力明显下降或表面出现跳动,应立即更换,继续使用破损或老化的磨片会导致表面粗糙度失控,甚至损坏佛像本体。