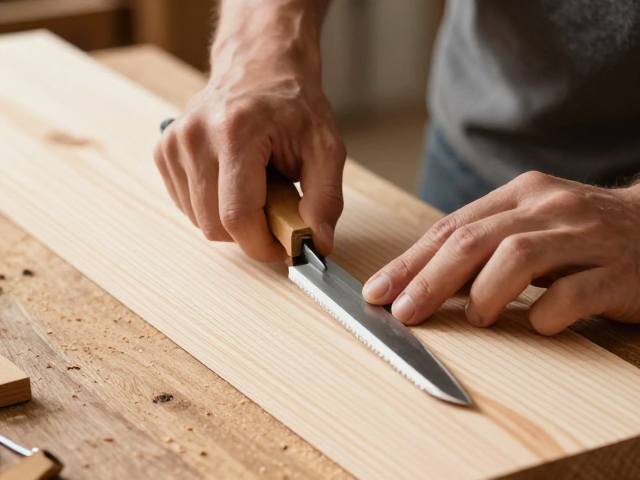
顺纹取料的底层逻辑与视觉识别
木工下料的核心在于对木材天然纹理走向的精准判断,这直接决定了成品的美观度与结构稳定性。所谓顺纹,即板材表面的纤维延伸方向,在视觉上通常呈现为平行且连续的线条或山形纹路。实际操作中,需将板材平置于工作台,侧光观察表面反光,反光连续且无突兀断裂处即为顺纹方向。若强行逆纹切割或加工,极易导致木纤维撕裂,形成“毛刺”或“啃边”现象,严重影响后续打磨与涂装效果。
识别顺纹不仅依赖肉眼观察,还需结合手触感知。手指轻抚板材表面,顺纹方向手感顺滑,无明显阻滞感;逆纹方向则可能感觉到细微的倒刺或粗糙感。对于刨花板或密度板等人造板材,虽无天然木纹,但需观察内部颗粒或纤维的排列密度,通常颗粒排列均匀、无明显空洞或局部堆积即为结构稳定区。新手常犯的错误是仅凭板材外观色泽判断,忽略了内部应力分布,导致锯切后板材发生扭曲变形,因此必须建立“看、摸、量”的综合判断习惯。
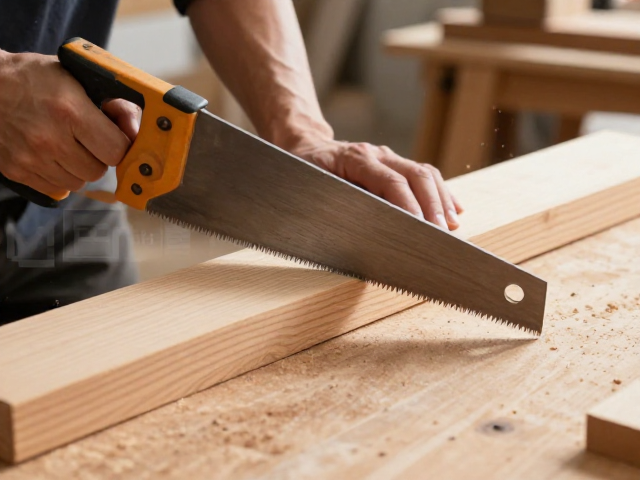
锯切走刀的力学控制与速度管理
锯切过程中的走刀速度需严格遵循“慢进快退”或“匀速轻推”的原则,具体取决于使用的工具类型。使用手锯时,推锯时施加适度压力,拉锯时轻轻回位,利用锯齿的切削刃进行切割,而非依靠蛮力下压。对于电动圆锯或台锯,电机负载是重要的参考指标,当听到声音变得沉闷或电流声增大时,说明进刀过快,木材阻力过大,此时应立即减小进刀力度,防止锯片卡死或木材崩裂。保持锯片与木材表面的垂直度,避免倾斜施力导致切割面歪斜。
走刀的稳定性依赖于身体姿态与双手配合。左手扶木,右手持锯,扶木的手指应远离锯路至少3厘米,使用夹具固定板材是更安全的选择。在切割过程中,视线应集中在锯片与木材的接触点,而非锯柄或远端。遇到木节或纹理交错处,需适当放慢速度,轻轻调整角度避开硬节,防止锯片跳动。对于厚板切割,可采用分段切割法,先切出台深的一半,翻面再切另一半,这样能有效减少木材因内应力释放而产生的翘曲,确保切口平整度。
常见下料误区与避坑细节
新手最容易忽视的是锯路宽度的补偿问题。锯片本身具有厚度,切割后会在木材两侧留下微小的空隙,称为锯路。在进行精确尺寸下料时,必须计算锯路宽度,通常手锯锯路约为1-1.5毫米,电动圆锯约为2-3毫米。若直接按图纸尺寸划线切割,成品尺寸往往会偏小。正确的做法是在划线时,将锯路宽度计入切割线内侧,或者使用靠山辅助切割,确保尺寸精准。此外,划线应使用锋利的铅笔或划线刀,线条细而清晰,避免因线条过粗导致切割偏差。
另一个常见误区是忽视木材的含水率影响。不同产地、不同批次的木材含水率差异较大,高含水率木材在切割后容易发生收缩变形,导致尺寸不准。在加工前,应确保木材经过适当的干燥处理,或在加工环境中放置一段时间,使木材含水率与周围环境平衡。对于珍贵木材,建议先进行小料试切,观察其切削性能和变形情况,调整工艺参数后再进行正式下料。避免在潮湿、温度变化剧烈的环境中进行高精度下料,以减少环境因素对加工质量的干扰。