松木木材的含水率均衡控制
松木因其质地较软且含有较多树脂,在干燥过程中极易因内外收缩不均导致开裂或变形,因此核心在于精准把控含水率。自然环境下,松木的平衡含水率通常会在8%至12%之间波动,具体数值需根据当地气候特征进行微调。若木材内部含水率高于环境平衡值,水分向外蒸发时会在表面形成硬壳,阻碍内部水分排出,这种“表硬里湿”的状态是开裂的主要诱因。
实际操作中,建议使用便携式电阻式含水率测定仪对木材不同部位进行多点检测,确保数据具有代表性。检测时应避免在木材端头直接测量,因为端头水分蒸发最快,数据往往失真。理想的干燥状态是木材中心与表面的含水率差值控制在3%以内,这一细微的差距能显著降低内应力,为后续加工提供稳定的物理基础。
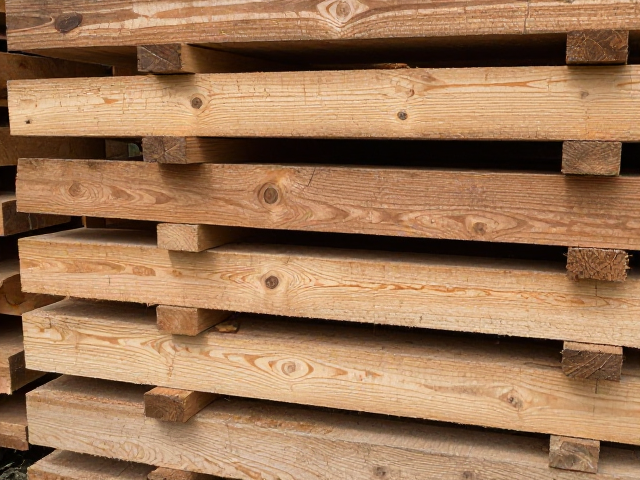
堆垛与通风环境的科学构建
堆垛方式直接决定了空气流通的效率,进而影响干燥的均匀性。松木板材在堆放时必须使用等厚的隔条(垫木),隔条厚度需与板材厚度一致,且上下对齐。这种结构能确保每层板材之间形成连续的空气通道,避免板材因重力堆叠产生压痕或局部受潮。隔条间距通常建议设置在60至80厘米之间,既保证了支撑强度,又最大化了通风面积。
环境通风方面,松木干燥需要温和且持续的气流,而非强风直吹。强制通风若风速过大,会加速表面水分蒸发,加剧内外含水率梯度,导致表面开裂。因此,干燥窑或堆放场地应设置导风板或百叶窗,使气流平行于板材表面流动。对于户外自然干燥,需搭建遮阳防雨棚,避免阳光直射导致表面温度过高,同时利用自然温差变化促进水分缓慢迁移。
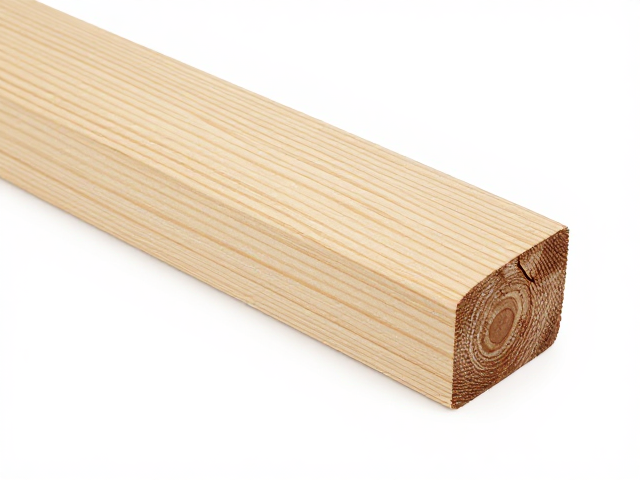
端头密封与应力释放处理
松木板材的端头是水分蒸发的主要通道,也是最容易因快速失水而产生端裂的部位。为了减缓端头水分流失速度,通常采用蜡封或专用端头密封剂进行处理。在干燥初期,将熔化的蜡液或密封剂均匀涂抹在板材两端,形成一层致密的保护膜。这层膜能有效阻断端头水分快速逸出,迫使水分从板材侧面缓慢扩散,从而平衡内外干燥速率。
除了物理密封,还可以采用蒸汽预处理或浸泡法来释放木材内部应力。在干燥前将松木浸泡在温水中数小时,或放入蒸汽室进行短时熏蒸,使木材细胞壁充分吸水软化。这一过程能降低木材的弹性模量,使其在干燥收缩时具有一定的缓冲能力,减少因刚性收缩导致的裂纹产生。对于厚板或大径材,这种预处理能显著改善干燥质量,降低废品率。
干燥过程的阶段性温度调控
松木干燥并非全程恒温,而是需要根据含水率变化分阶段调整温度。在干燥初期,木材含水率较高,此时应采用低温高湿的环境,温度控制在40-50摄氏度左右,相对湿度保持在80%-90%。这种条件能防止表面过快结壳,促进内部水分向表面迁移。随着干燥进行,当木材含水率降至纤维饱和点以下时,需逐步提高温度并降低湿度,加速自由水和结合水的排出。
进入干燥中后期,木材含水率较低,内部结合水难以脱除,此时温度可逐步提升至60-70摄氏度,但必须配合严密的湿度监控。若此时湿度过低,木材极易发生干缩开裂。因此,需要定期进行调湿处理,定期向干燥环境中喷入少量水雾,提高相对湿度,使木材表层产生轻微的吸湿膨胀,从而松弛因干燥产生的内应力。这种“高温低湿”与“调湿松弛”交替进行的策略,是防止松木开裂的关键工艺。