烧痕修复与局部粘接的材料相容性关键
烧痕修复与局部粘接的核心难点在于基材在热损伤后的分子结构改变,这直接影响了粘接界面的稳定性。高分子材料在经历高温氧化或热降解后,表面往往形成脆性层或化学惰性基团,导致传统胶粘剂无法形成有效的物理锚固或化学键合。若修复材料与原始基材在极性、溶解度参数或热膨胀系数上存在显著差异,界面处极易产生内应力集中,进而引发脱粘或二次开裂。因此,选择相容性高的修复材料是确保长期服役性能的前提,需重点考量修复层与基材在玻璃化转变温度(Tg)附近的力学行为匹配度。
在实际工程应用中,材料相容性的评估需结合具体的服役环境,包括温度波动、化学介质接触以及机械载荷类型。例如,在航空航天复合材料结构中,环氧基体烧痕修复需选用低粘度、高渗透性的改性环氧体系,以填补因热冲击产生的微裂纹并恢复界面结合力。对于金属基材,表面氧化层的去除及后续钝化处理决定了粘接接头的耐蚀性,若修复涂层与金属基体的电化学电位差异过大,在潮湿环境中可能加速界面腐蚀。通过表面能测试、FTIR红外光谱分析以及剥离强度实验,可量化评估不同修复方案与基材的相容性,从而筛选出差值最小、界面结合最紧密的材料组合。
高效修复方案的技术路径与实施细节
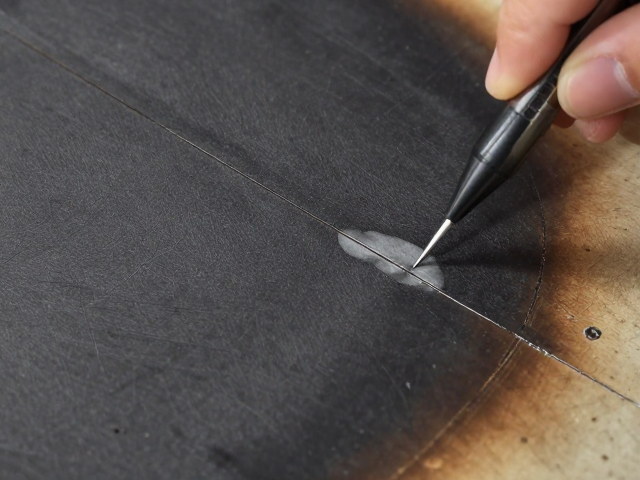
针对烧痕修复,表面预处理是决定修复质量的首要环节,需彻底清除热损伤产生的碳化层及松动颗粒。常用的物理处理包括打磨、喷砂或激光清洗,其中激光清洗能精准控制去除深度,避免对基体造成额外热影响区。化学处理则涉及溶剂清洗或等离子体活化,以提高表面自由能,增强胶粘剂的润湿性。在局部粘接阶段,应采用阶梯式固化工艺,先通过低压渗透填充微孔,再逐步升温固化以释放内应力。对于大面积烧痕,可采用分层修补策略,每层材料厚度控制在规定范围内,确保固化反应充分且无气泡残留。
高效修复方案还需考虑工艺的可重复性与效率,自动化喷涂或注射设备能显著提升修补精度并减少人为误差。在固化过程中,实时监控温度场分布至关重要,不均匀的热场会导致修复层收缩不一致,形成新的缺陷。对于需要快速投产的场景,紫外线固化或电子束固化技术能提供秒级至分钟级的固化时间,大幅缩短维修周期。此外,修复后的检测环节不可或缺,利用超声C扫描或数字射线检测技术,可直观识别修复层内部的孔隙、夹杂或未粘附区域,确保修复质量符合结构完整性要求。
修复效果的验证与长期性能评估
修复后的性能验证需覆盖力学性能、环境耐受性及长期老化特性,单一指标的测试无法全面反映修复效果。拉伸剪切强度测试用于评估粘接接头的基本承载能力,而冲击强度测试则模拟突发载荷下的损伤容限。对于复合材料修复,需重点关注层间剪切强度,因为烧痕往往削弱了纤维与基体的结合力。环境耐受性测试包括湿热老化、盐雾腐蚀及紫外照射实验,以模拟实际服役环境下的性能衰减。这些数据有助于建立修复材料的寿命预测模型,为后续维护策略提供依据。
长期性能评估需结合加速老化实验与实际工况数据,分析修复层在长期应力作用下的蠕变行为及界面退化机制。通过显微观察修复界面在老化前后的形貌变化,可识别腐蚀产物生成或分子链断裂的位置。对于关键结构部件,建议设置定期巡检机制,监测修复区域的尺寸变化或声学特征异常,以便及时干预。修复技术的持续改进依赖于对失效模式的深入理解,通过对比不同修复方案在长期服役中的表现,优化材料配方与工艺参数,从而提升整体结构的可靠性与安全性。