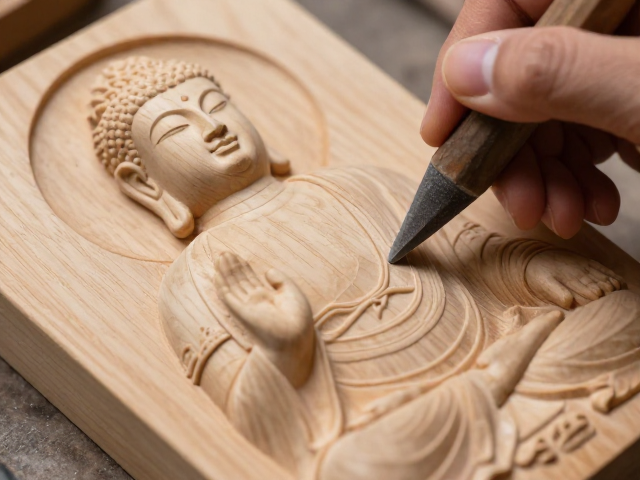
砂纸目数的选择与打磨阶段
木雕佛像的打磨并非一蹴而就,而是需要严格遵循从粗到细的递进逻辑,其中砂纸目数的选择直接决定了最终表面的质感与光泽。初磨阶段通常使用80至120目砂纸,重点在于去除雕刻刀痕、木屑以及木材表面的不平整,这一过程需要较大的力度,但需时刻注意控制力度,避免过度磨损导致佛像面部或手部细节模糊。随着木材表面逐渐平滑,需逐步过渡到240目、400目砂纸,此时打磨的重点转为消除粗磨留下的细微划痕,使木质纤维更加紧密贴合。
进入精细打磨阶段,600目至1000目砂纸成为主力,这一过程需要极大的耐心与轻柔的手法,旨在让木材纹理完全显露,为后续的上蜡或涂漆奠定基础。许多传统工艺中,甚至会使用2000目以上的超细砂纸进行最终抛光,使木材表面达到类似丝绸般的触感。不同木材如黄杨木、檀香木或楠木,因其硬度与油性差异,所需的砂纸目数梯度也有所不同,硬木可能需要更精细的过渡,而软木则需防止因砂纸过细导致表面发毛。
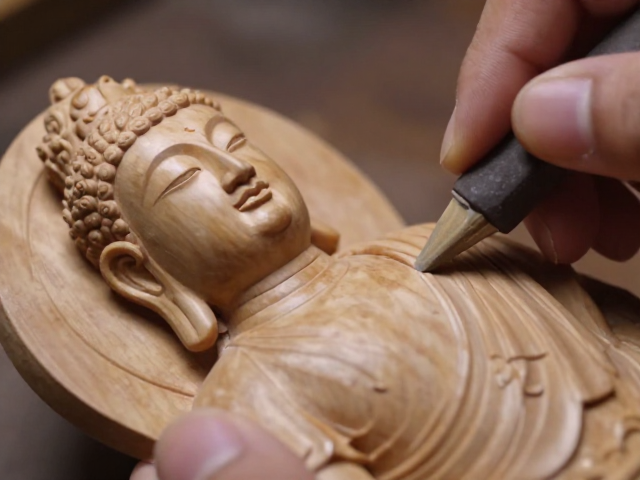
打磨手法的运用与线条塑造
打磨过程中的手势与发力方式对线条的流畅度有着决定性影响。对于佛像面部、衣褶等细节丰富区域,应采用小范围圆周运动或螺旋式打磨,确保每一处凹陷与凸起都能得到均匀处理,避免产生因单向摩擦导致的“贼光”或凹凸不平。在处理大面积平面如背部或底座时,可采用直线往复打磨,但需保持手腕稳定,确保砂纸与木面完全贴合,防止因角度偏差造成斜面或棱角缺失。
对于衣纹褶皱等立体结构,需特别注意砂纸与木纹走向的关系,顺纹打磨能减少撕裂风险,而逆纹打磨则有助于快速去除毛刺,实际操作中常采用顺纹为主、局部逆纹修正的策略。手指感知是打磨过程中最重要的工具,工匠需通过指尖细微的触觉反馈来判断表面平滑度,而非完全依赖肉眼观察。在打磨过程中,保持木材清洁至关重要,及时清理砂纸上的木粉,防止木粉堆积后形成研磨膏效应,导致表面出现难以修复的划痕或污渍。
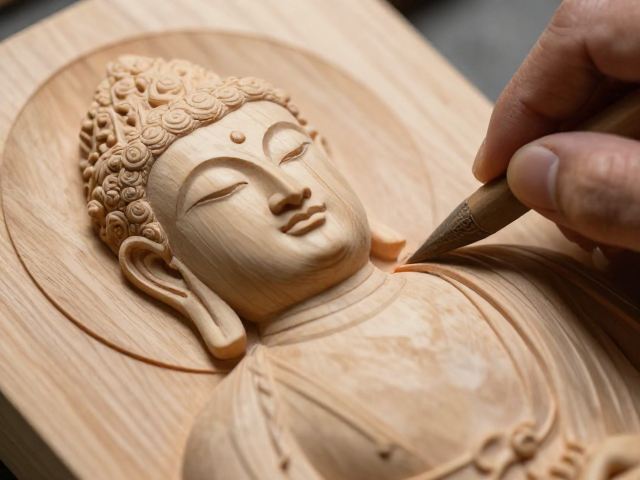
表面处理与光泽呈现
打磨完成后的表面状态直接影响后续处理的效果,良好的打磨能显著提升木材天然纹理的表现力。在打磨至指定目数后,需彻底清除表面残留的木粉,可使用软毛刷或压缩空气清理缝隙,确保木材毛孔处于开放且清洁状态。对于部分追求极致温润效果的工艺,会在打磨后期使用细棉布或皮革配合微量天然蜂蜡进行干擦,这一过程并非添加覆盖层,而是通过物理摩擦使木材表面的微小孔隙闭合,增强光线的漫反射,从而呈现出内敛柔和的光泽。
不同木材对打磨终点的判断标准各异,硬木如紫檀或黄花梨,打磨至800-1000目即可获得极佳的光洁度,而松木或杉木等软木则可能需要更高目数或配合专用封闭剂以防止吸油不均。打磨过程中需避免过度抛光,过高的表面平整度可能导致木材失去自然的肌理感,显得呆板。工匠通常会在打磨过程中多次对比观察,寻找纹理最清晰、触感最顺滑的平衡点,这一过程没有绝对的标准数据,更多依赖于经验积累与对材料特性的深刻理解。
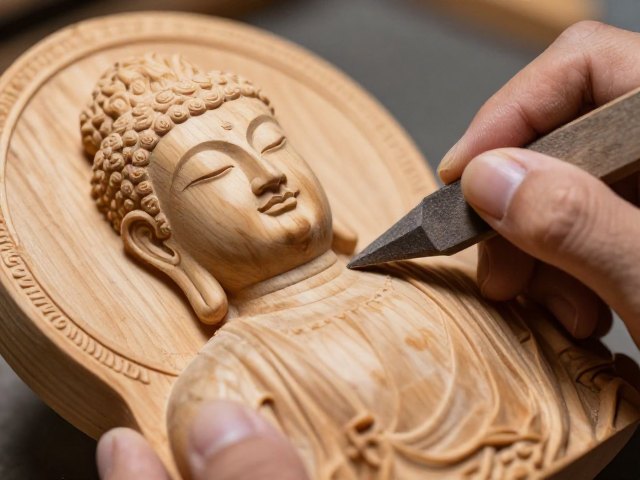
常见问题与细节修正
打磨过程中常遇到因木材节疤或虫眼导致的表面不平问题,这些缺陷处需采用局部修补或特殊打磨手法处理。对于较深的节疤,可使用木屑与胶水混合后填补,干燥后重新打磨至与周围表面平齐,避免直接打磨导致边缘塌陷。在处理佛像指尖、衣角等薄脆部位时,需格外小心,可采用砂纸包裹软木块进行打磨,增加受力面积,防止因局部受力过大导致断裂或磨损过度。
木材含水率变化也是影响打磨效果的重要因素,环境湿度变化可能导致木材轻微变形,造成之前打磨平整的表面出现新的起伏。因此,打磨工作应在相对稳定的温湿度环境中进行,或在打磨前对木材进行充分的静置与平衡处理。对于已出现轻微划痕或打磨不均的区域,切勿直接使用更细砂纸覆盖,而应退回至上一级目数重新打磨,确保缺陷被完全去除后再进入下一阶段,避免缺陷累积导致最终成品表面质感下降。