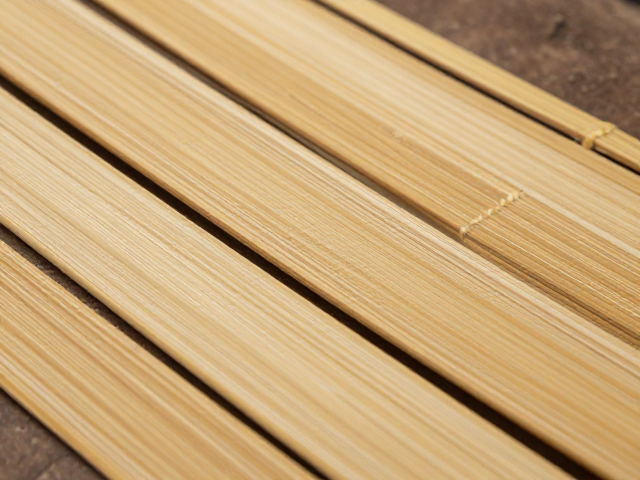
竹材选材与初步处理
浙江嘉定竹刻茶漏的制作起点在于对毛竹选材的严苛把控,传统工艺多倾向于选用生长周期在五年至七年的成年毛竹。这种年份的竹材纤维结构紧密,质地坚韧,能够有效抵抗后续干燥过程中因水分流失导致的开裂或变形。竹节之间的距离适中且均匀,是制作茶漏漏孔结构稳定的基础。采伐时间通常避开雨季,以减少竹材内部含水率过高的风险,为后续的干燥定型奠定物理基础。
初步处理阶段涉及去青、去膜及剖竹三道核心工序。工匠需利用专用刀具剥离竹青层,露出色泽温润的竹黄部分,这一层富含纤维素,抗拉强度高,是雕刻与成型的主要受力面。随后去除竹青与竹黄之间的竹膜,防止其在干燥收缩时产生不均匀的内应力。剖竹时需严格遵循竹材天然的弧度,将竹筒剖开为薄片,厚度需根据茶漏的设计尺寸精确控制,通常保持在毫米级别,以保证成品既具备足够的强度,又拥有良好的透气性和美学质感。
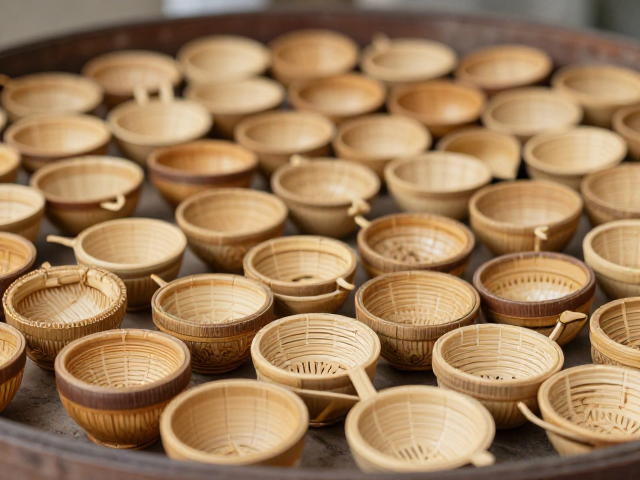
自然阴干与含水率控制
干燥定型的首要环节是自然阴干,这一过程旨在通过环境湿度与温度的缓慢变化,让竹材内部水分均匀溢出,避免因急剧失水导致竹材脆裂。处理好的竹片需置于通风良好、避免阳光直射的阴凉干燥室中。环境相对湿度通常控制在50%至60%之间,温度保持在20至25摄氏度左右。竹片需分层码放,层间使用软纸或薄布隔离,以防止粘连并促进空气流通。这一阶段会持续数周甚至更长时间,具体时长取决于竹片的厚度和当地气候条件。
在阴干过程中,工匠需定期监测竹片的含水率。传统经验通过手感判断竹片的软硬程度及声音清脆度,现代工艺则常借助便携式含水率测定仪进行量化控制。对于茶漏这类对精度要求较高的器物,竹材含水率需逐步降至8%至12%之间,这一区间能平衡竹材的稳定性与韧性。若含水率过高,后续雕刻易崩茬;若过低,竹材则过于脆硬,易在受力时断裂。均匀的干燥过程能最大程度保留竹材天然的纹理与色泽,减少后期矫正所需的物理应力。
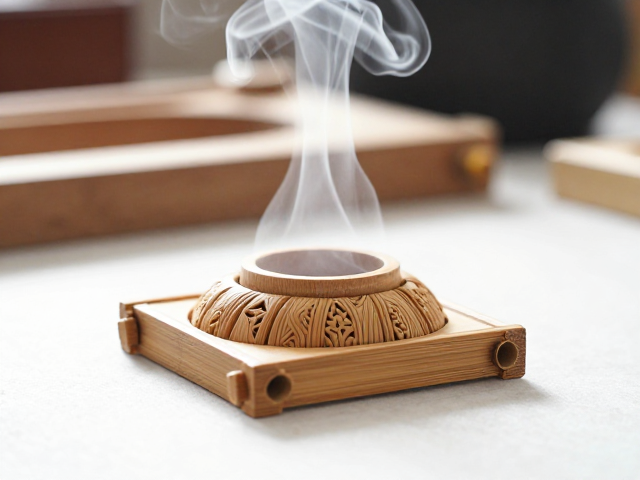
蒸汽软化与定型模具
当竹片达到适宜的干燥程度后,需进入蒸汽软化阶段,以恢复竹材的可塑性,便于进行复杂的茶漏造型。蒸汽处理通常使用专用蒸笼,温度控制在100至120摄氏度,时间约为30至60分钟。高温蒸汽使竹材中的半纤维素和木质素发生物理变化,增加分子链的活动能力,使竹片变得柔软且富有弹性。此过程需严格控制时间,过短则软化不足,过长则导致竹材强度下降或发生水解变质。
软化后的竹片需迅速放入特制的定型模具中进行压制。模具多由金属或硬质木材制成,严格依据茶漏的设计图纸加工而成,确保漏孔形状、边缘弧度及整体轮廓的精确度。竹片在模具中需施加均匀的压力,压力大小需根据竹片的厚度和湿度动态调整,既要保证成型,又不能压溃竹纤维。在模具中保持数小时至一天,待竹材在应力作用下重新固定形状并初步冷却定型。此步骤决定了茶漏最终形态的规整度与精度,是工艺中的关键一环。
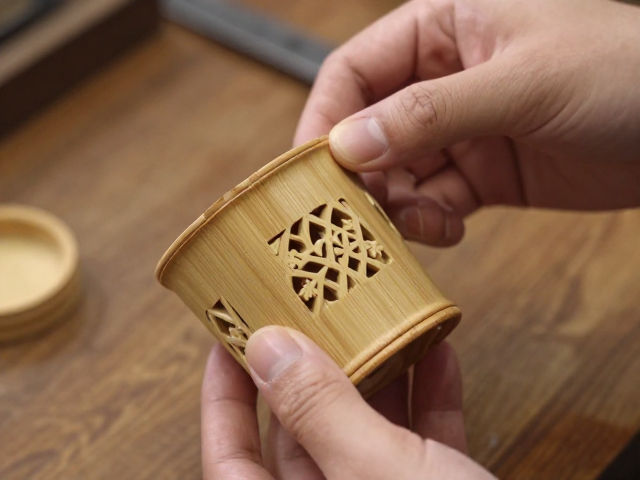
精细修整与表面处理
定型后的茶漏需经过精细的修整与打磨,以去除模具压制留下的痕迹及边缘毛刺。工匠使用细砂纸、刮刀及专用修整工具,对茶漏的外壁、内壁及漏孔边缘进行反复打磨。打磨过程中需严格遵循木纹走向,避免横向打磨导致纤维撕裂。漏孔的边缘需处理得光滑圆润,以防止使用时挂茶渍或损伤茶具。此阶段对工匠的操作手法要求极高,需兼顾效率与精度,确保每一处细节都符合传统竹刻茶漏的美学标准。
表面处理旨在提升竹材的质感与耐用性,同时保护竹材免受潮湿环境的影响。传统上常采用天然大漆或蜂蜡进行涂刷或擦拭。大漆能形成坚硬透明的保护膜,增强竹材的防水防潮性能,同时凸显竹黄的自然光泽;蜂蜡则能提供柔和的光泽和一定的滋润效果。涂刷或擦拭需均匀薄透,避免堆积成块影响美观。处理后的茶漏需在通风干燥处静置晾干,使涂层完全固化。经过这一系列严密的干燥定型与表面处理工艺,竹刻茶漏便具备了稳定的物理结构和优美的艺术形态,得以长期使用。