砂纸目数的核心逻辑与表面粗糙度关系
汽车漆面修复中的目数并非随意设定,而是直接对应于切削效率与表面细腻度的物理标准。目数数值越大,砂纸表面的磨料颗粒越细小,切削能力越弱,但留下的划痕越细微;反之,低目数砂纸如400目至600目,颗粒粗大,能快速去除深层瑕疵,但会在漆面留下明显的粗糙痕迹。理解这一等比关系是进行任何抛光工序的前提,它决定了后续增光步骤需要弥补的“粗糙度缺口”大小。
在实际操作中,常见的目数阶梯通常表现为从800目、1000目、1500目直至2000目甚至更高。800至1000目区间主要用于处理中度划痕或橘皮纹,此时漆面会呈现哑光状态;1500至2000目则常用于深度还原,旨在消除上一道工序留下的细微砂痕。若直接跳过中间步骤使用高目数砂纸,往往无法有效切削旧划痕,导致修复不彻底;而过度依赖低目数砂纸,则可能因切削过量导致清漆层变薄,增加未来漆面老化风险。
蜡抛增光的化学原理与物理填充机制
蜡抛增光并非简单的覆盖,而是利用微细研磨剂与高分子聚合物在漆面微观凹陷处形成填充层。当使用含有二氧化硅或氧化铝微粉的蜡质产品配合抛光盘作业时,物理研磨去除氧化层的同时,蜡中的油性成分与树脂成分会填补漆面毛孔与微米级划痕。这种填充作用改变了光线在漆面的反射路径,使漫反射减少,镜面反射增强,从而在视觉上呈现出深邃的光泽感。
增光效果的关键在于研磨颗粒的粒径分布。优质的增光蜡通常采用多级粒径配方,大颗粒负责快速切削平整,小颗粒负责精细抛光。在作业过程中,抛盘的转速与压力需与蜡的粘度相匹配。转速过高会导致蜡体飞溅及热量积聚,引起漆面过热;压力过大则可能破坏蜡膜的均匀性,造成局部光泽不均。因此,控制抛盘与漆面的接触角度与移动速度,是确保蜡层均匀分布、实现整体增光的关键步骤。
抛光收面对漆面平整度的极致追求
抛光收面是决定漆面最终质感的核心环节,其核心目标是消除蜡抛过程中可能产生的旋纹、太阳纹或雾化现象。这一阶段通常使用极细的研磨剂或纯抛光剂,配合羊毛盘或超细纤维盘进行。收面不仅仅是去除瑕疵,更是通过微观层面的进一步平整化,提升漆面的硬度感与通透度。操作时需保持抛盘与漆面的绝对平行,避免倾斜导致局部受力不均,形成新的视觉缺陷。
收面效果的评判标准在于光线下的纯净度。在强光下观察,漆面应呈现单一、连贯的光斑,无杂乱的光线散射。若发现光斑边缘模糊或有细微纹路,说明收面不彻底,需重新对该区域进行局部精细处理。此外,收面时需特别注意车身边缘、棱角等部位,这些区域因结构特点容易积聚过多抛光剂,若清理不及时,固化后会形成难以去除的顽固残留,严重影响最终视觉效果。
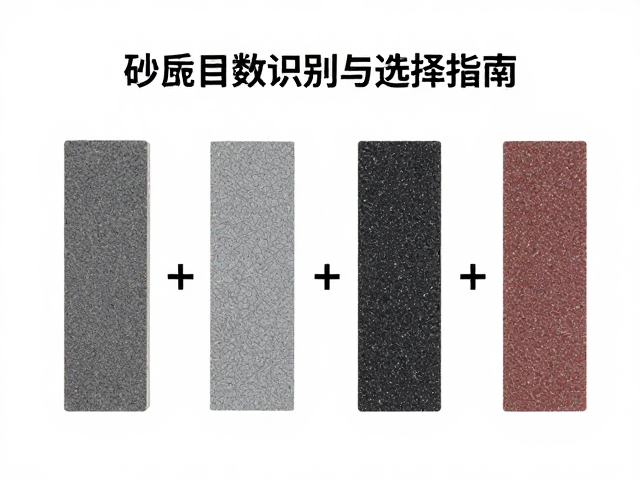
砂纸目数的识别方法与材质辨别
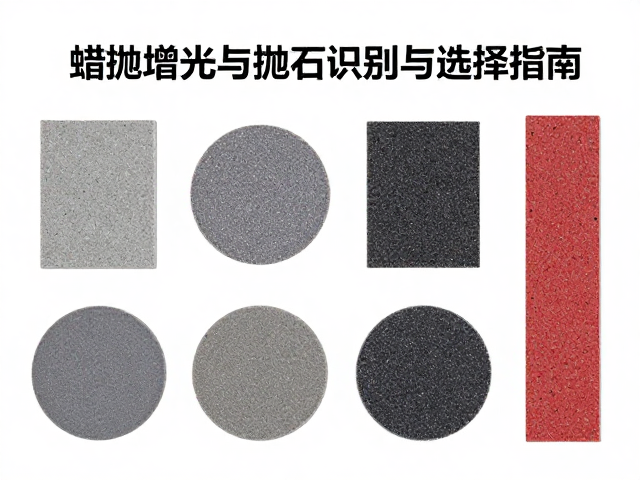
识别砂纸目数最直观的方式是观察背纸上的印刷标识,但需注意不同品牌印刷规范差异,必要时需通过实物对比确认。正规砂纸的背纸通常印有严密的数字编码,如“P800”、“P1500”等,其中“P”代表预磨标准(Pre-fining),符合国际通用的磨料粒度标准。此外,砂纸的材质也是识别重点,常见的有碳化硅(黑色或棕色)、氧化铝(白色或灰色)以及天然砂纸。碳化硅硬度高、脆性大,适合水性漆和清漆的干磨或湿磨;氧化铝韧性较好,适合油性漆面。
除了数字标识,砂纸的网格结构也能辅助判断。高目数砂纸(如2000目以上)的磨料颗粒分布极为紧密,肉眼几乎难以分辨单个颗粒,手感细腻如丝绸;低目数砂纸则颗粒感明显,甚至能用手触摸感知粗糙度。部分高端砂纸采用树脂结合剂技术,能在湿磨时保持砂纸不堵塞,这种特性可通过在水槽中测试砂纸的悬浮性和排水性来初步判断。准确识别砂纸材质与目数,能避免因误用导致漆面过度切削或修复无效。
不同漆面状况的目数选择策略
对于全新漆面或轻微氧化层,建议从1500目或2000目砂纸起步进行湿磨,以去除表面浮尘与轻微氧化,保留清漆层厚度。若漆面存在明显划痕但深度未触及色漆层,可先使用800目至1000目砂纸局部处理划痕区域,再逐步过渡到1500目至2000目进行整体收平。这种阶梯式处理能确保划痕被完全切除,同时通过高目数砂纸消除低目数留下的粗糙痕迹,为后续抛光提供理想的基底。
针对重度氧化、深度划痕或旧漆翻新,处理策略需更为激进。初期可使用600目至800目砂纸快速去除严重缺陷,但必须严格控制打磨范围,避免影响周边完好漆面。随后必须严格遵循1000目、1500目、2000目、2500目的顺序进行逐级打磨,每一级砂纸的作用是消除上一级留下的砂痕。若跳过中间目数直接使用高目数砂纸,深层砂痕将无法去除,最终导致漆面出现永久性暗斑。对于珍珠漆或金属漆,需格外小心,避免打磨力度过大导致金属颗粒脱落或珍珠粉分布不均,建议选用更细的目数并配合湿磨润滑。