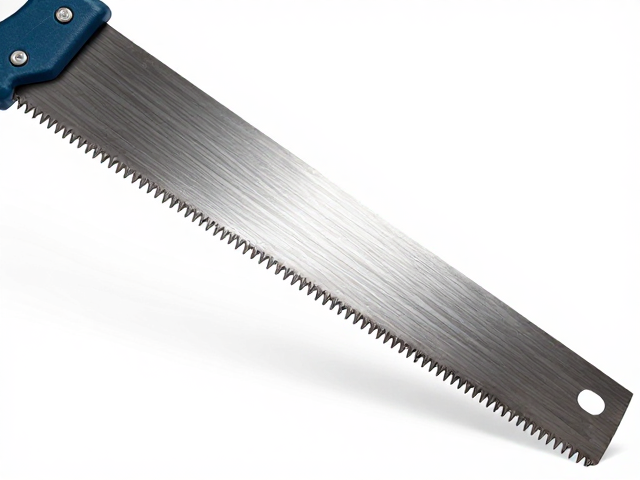
锯条收光的底层逻辑与表面处理意义
锯条收光并非简单的表面抛光,而是通过物理或化学手段消除锯条在热处理和切割过程中产生的微观裂纹、毛刺及氧化层,从而提升其疲劳强度和抗腐蚀能力。这一工序直接决定了锯条在高速运转下的稳定性,粗糙的表面会成为应力集中的起点,极易引发崩齿或断裂,而经过精细收光的锯条能更有效地分散切削力,延长使用寿命。
在实际生产场景中,收光质量影响着锯切效率与断面光洁度。未经良好收光的锯条,其齿根处残留的应力源会在反复冲击下迅速扩展,导致锯切过程中出现跳动、噪音增大以及材料损耗增加。通过优化收光工艺,可以使锯条表面形成致密的强化层,这种微观结构的改善有助于保持刃口的锋利度,减少因表面缺陷导致的早期失效,是打造高性能锯具不可或缺的关键环节。
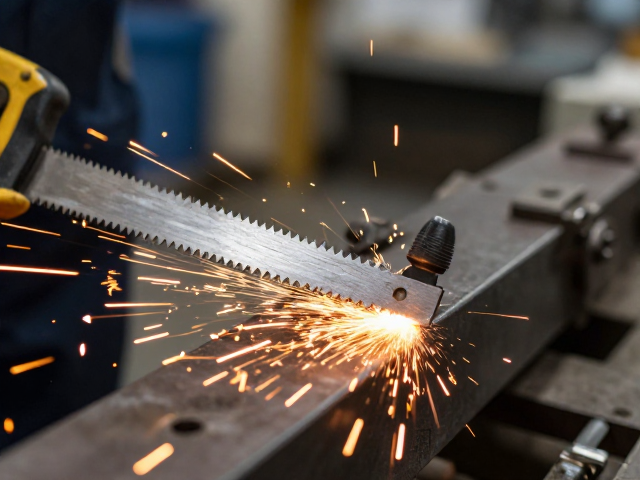
机械研磨收光的核心参数与操作要点
机械研磨是收光最常用的方式,主要依赖金刚石磨石或高精度砂轮对锯条表面进行微量切削。操作时需严格控制磨削压力,过大的压力会导致锯条表面产生磨削烧伤,改变金属金相组织,反而降低硬度;压力过小则效率低下且无法去除深层缺陷。通常建议采用轻压慢进的策略,配合均匀的移动速度,确保磨削痕迹均匀一致,避免局部过度磨损造成锯条厚度不均。
磨削介质的选择与冷却条件对收光效果有着决定性影响。使用高品质研磨膏配合软质磨石,能够更好地贴合锯条曲面,处理复杂齿形。同时,必须保持充分的润滑与冷却,防止因摩擦生热导致锯条变形或退火。在实际操作中,需定期检查磨石表面的洁净度,及时清理嵌入的金属颗粒,避免二次划伤。通过精确控制研磨时间与进给节奏,可实现微米级的表面平整度,为后续工序奠定基础。
化学与电化学收光的处理机制与风险控制
化学收光利用酸性或碱性溶液与锯条表面发生化学反应,溶解微观凸起部分,实现表面平滑。该方法特别适用于去除顽固氧化皮和细微划痕,能显著提升锯条的耐腐蚀性能。然而,化学试剂的浓度、温度及浸泡时间需经过严格计算,任何参数偏差都可能导致过腐蚀,造成锯条尺寸超差或表面发黑、起雾。操作人员需具备严密的防护措施,并配备专业的废液处理系统,以符合环保与安全规范。
电化学收光则是在电解液中通过电流作用,使锯条作为阳极发生溶解,从而去除表面杂质并形成均匀光滑的钝化膜。相比纯化学方法,电化学收光更易于控制,表面质量更稳定,特别适合批量生产中的标准化处理。关键在于电流密度的均匀分布,需确保锯条各部位受力一致,避免出现“流痕”或局部未处理现象。通过优化电极位置与电解液流动状态,可获得高一致性的高质量表面,满足高精度锯切需求。
收光后的检验标准与性能验证
收光完成后的检验是确保锯条质量的关键步骤,主要依据表面粗糙度、光泽度及微观缺陷情况进行评估。使用专业的光学显微镜或表面粗糙度仪进行检测,要求锯条表面无明显划痕、凹坑或变色现象,粗糙度值应控制在既定范围内,通常Ra值需低于0.4微米,以确保最佳的切削性能。此外,还需检查锯条整体平整度,避免因收光不均导致的弯曲或扭曲。
性能验证环节需结合实际工况进行模拟测试,观察锯条在切割不同材质时的表现。重点考察其抗疲劳强度、刃口保持性以及排屑能力。通过对比收光前后锯条在相同切割参数下的寿命周期和断面质量,量化收光工艺的实际效果。真实的数据反馈有助于不断优化收光参数,形成标准化的作业流程。只有经过严格检验与验证的锯条,才能确保持久的锋利与耐磨特性,真正满足高端加工需求。