平凿专业定制的核心逻辑
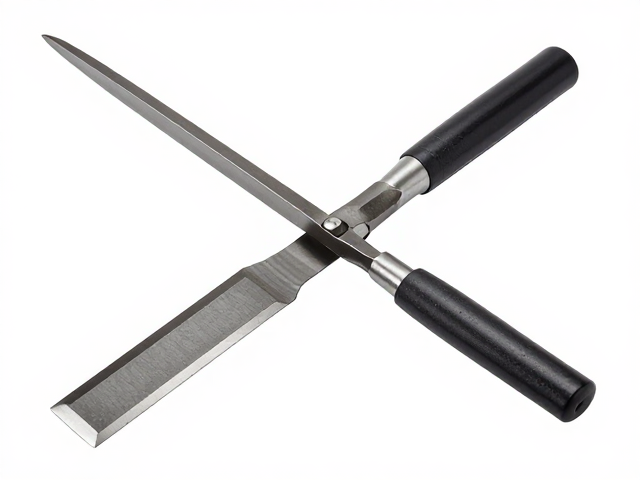
平凿作为木工与石材加工中的基础且高频使用的工具,其几何结构的精准度直接决定了切削面的平整度与加工精度。专业定制并非简单的尺寸放大或缩小,而是基于刃口受力模型进行的微观结构优化。通过调整刃口角度与刀体厚度的比例,能够显著改变切削过程中的应力分布,从而减少崩刃现象。这种定制化处理使得刀具在应对不同硬度基材时,能保持更稳定的切削轨迹,避免因受力不均导致的偏斜或卡顿,为后续精细加工提供可靠的物理基础。
长短刀身的配套方案则是解决复杂工况下的得用性与效率矛盾的关键手段。短刀身设计通常配合高硬度的钢材,提供极高的刚性与操控灵敏度,适用于精细修整与局部细节处理;长刀身则利用杠杆原理,在需要较大切削深度或处理大面积平面时,通过更长的力臂传递稳定的切削力,减少操作者的疲劳感。两者组合使用,覆盖了从微米级修整到毫米级粗加工的完整需求场景,形成了严密的工具应用闭环。
开刃效率的提升路径
开刃效率的提升依赖于刃口微观几何形状的精确控制。在专业定制过程中,刃口的前角与后角经过严密的计算与打磨,使得切削刃能以更优的角度切入材料。这种优化减少了切削阻力,降低了切削过程中的摩擦生热,从而延长了刃口的保持性。实际应用中,经过精密开刃的平凿在切削硬木或复合材料时,所需的推进力显著降低,切削动作更加跟手,操作者能够以更快速度完成重复性动作,整体加工节奏得以加快。
配套方案中的刃口一致性管理进一步提升了效率。长短刀身在定制时遵循统一的刃口研磨标准,确保不同规格刀具在更换使用时,切削手感与阻力特性保持高度一致。这种一致性减少了操作者在更换工具时的适应过程,避免了因刀具特性差异导致的加工误差或效率波动。通过标准化与定制化的结合,整个加工流程中的非切削时间被压缩,单位时间内的有效产出得到提升,为高精度制造环境提供了稳定的效率支撑。
耐用性与结构强度的保障
耐用性的核心在于材料选择与热处理工艺的匹配。专业定制通常选用高碳合金钢或特定粉末冶金材料,通过精确控制淬火与回火温度,使刃口区域获得高硬度,而刀体部分保留一定的韧性以吸收冲击。这种内外兼修的结构特性,使得平凿在应对突发性冲击载荷时,不易发生断裂或卷刃。同时,刀身与刀柄连接处的强化处理,确保了整体结构的稳定性,延长了工具在高频使用下的生命周期。
长短刀身的差异化设计也体现了对耐用性的考量。短刀身因结构紧凑,内部应力分布更为均匀,在精细操作中不易产生疲劳裂纹;长刀身则通过增加中部厚度或采用阶梯式截面设计,增强了抗弯强度,防止在大切削力作用下发生形变。这种针对不同使用场景的强化措施,使得刀具在长期服役过程中,仍能保持几何形状的稳定性,减少了因磨损变形导致的频繁修磨需求,从而在长期使用中维持较高的性能表现。