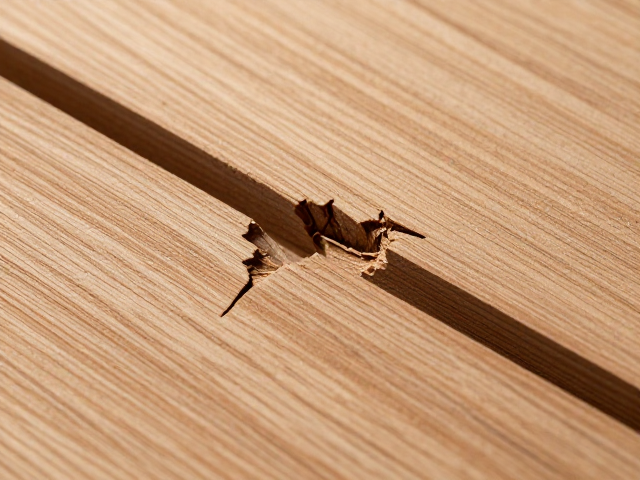
精雕前轮廓初现:木纹崩口的前置控制逻辑
在木工精细加工领域,木纹崩口往往不是精雕刀路或转速单一因素造成的,而是前期轮廓处理与材料应力释放不足的直接体现。当木材内部的纤维结构在切割过程中受到非均匀剪切力时,边缘极易产生撕裂。通过在精雕程序启动前,对工件边缘进行严密的轮廓修整与倒角预处理,能够显著降低后续雕刻时的侧向受力。这种“轮廓初现”的处理方式,实质上是为精雕刀具创造一个稳定的切入环境,确保刀具从接触木材的第一刻起,受力状态处于可控范围内,从而从物理机制上规避崩口风险。
实际加工中,许多操作者忽略了木材含水率与环境温湿度的匹配,导致木材在加工过程中发生微变形,进而引发不可控的崩裂。在轮廓阶段,需根据木材种类(如硬木、软木或密度板)调整预处理的切削参数。对于高硬度木材,采用较小的切削深度进行多次轻切,能够逐步释放内部应力;而对于易碎材质,则需保持刀具绝对锋利,避免钝刀挤压导致纤维断裂。这一阶段的核心在于通过标准化的轮廓预处理,消除材料表面的微观缺陷,为后续高精度的精雕作业奠定严密的几何基础。
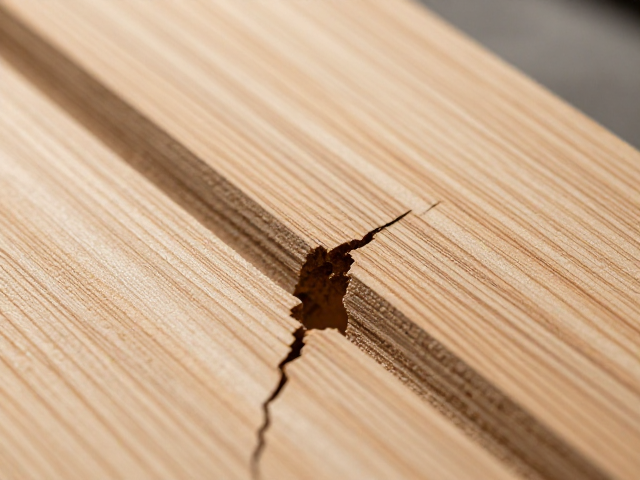
刀具路径与切削参数的协同优化
精雕过程中的崩口问题,很大程度上源于刀具路径规划与切削参数的脱节。在轮廓已预处理的基础上,精雕刀路的设计必须遵循顺铣原则,确保切削力将木材压向已加工表面而非撕裂自由边缘。刀具的选择需严格对应木纹走向,使用螺旋刃立铣刀或专用雕花刀,利用其阶梯式切削特性减少瞬间冲击力。同时,主轴转速与进给速度需根据木材密度进行动态匹配,过高的进给速度会导致切削阻力骤增,引发崩边;而过低的速度则可能因摩擦过热导致木材碳化或粘连,影响边缘光洁度。
数据表明,在常规实木加工中,当主轴转速维持在12000-24000转/分钟区间,且进给速度控制在8-15米/分钟时,边缘崩口现象可大幅降低。然而,具体参数需依据实际刀具直径和木材特性进行微调。例如,直径较小的精雕刀具(如1mm-3mm)因刚性较弱,需适当降低转速并减小切削深度,以维持切削稳定性。此外,刀尖磨损是隐形的崩口推手,一旦发现刀具刃口出现微小崩缺或磨损,必须立即更换,切勿继续使用,因为钝化的刃口会产生巨大的挤压应力,直接导致木纹撕裂。
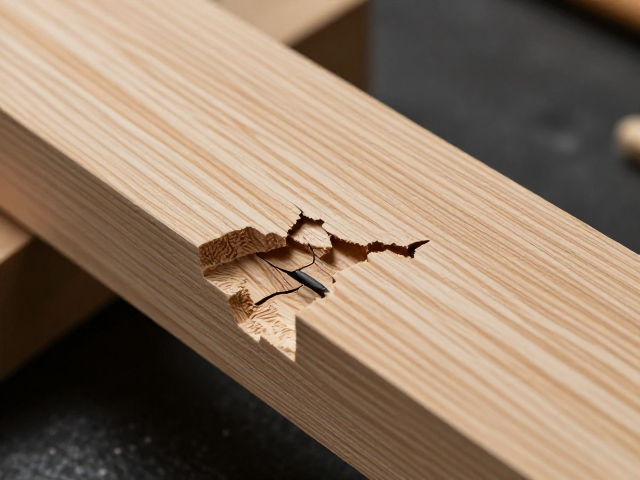
支撑固定与辅助材料的从属作用
工件的固定方式直接影响加工过程中的振动幅度,而振动是导致精雕边缘崩口的主要诱因之一。在轮廓预处理完成后,工件必须通过精密夹具或真空吸附台进行稳固夹持,确保在精雕过程中无任何位移或颤动。对于不规则形状的工件,建议使用定制夹具或软性支撑材料(如软木块、橡胶垫)填充空隙,分散夹持力,避免局部应力集中导致木材变形或开裂。同时,检查夹具与工件接触面是否平整,任何微小的不平整都会在高速切削下放大为振动源。
辅助材料的使用也是控制崩口的重要环节。在精雕过程中,适量使用吹气装置或专用冷却液,可以有效清除木屑,防止木屑堆积导致刀具散热不良或二次切削。对于极易崩口的材质,可在待雕刻表面贴覆美纹纸或专用保护膜,虽然增加了后续清理步骤,但能显著减少表面纤维的撕裂。此外,保持加工环境的清洁,避免木屑混入刀具与工件之间,也是维持边缘完整性的关键细节。通过严密的固定与辅助措施,构建一个稳定的加工微环境,确保精雕过程的连续性与稳定性。
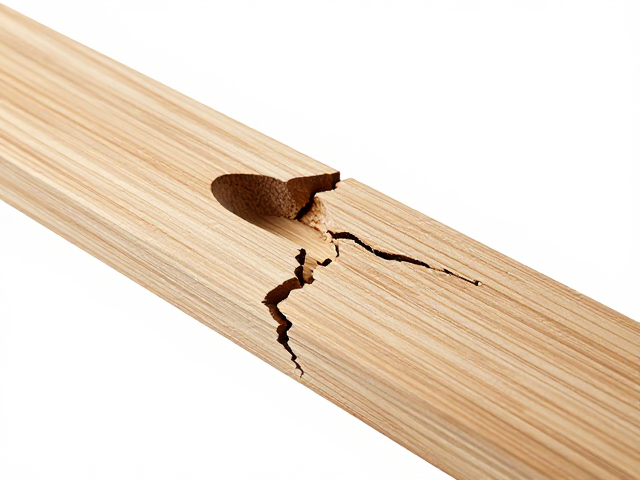
加工后的检验与标准化流程建立
精雕完成后的边缘质量检验,是验证前期轮廓处理与精雕参数是否有效的直接手段。使用高倍放大镜或工业显微镜观察边缘微观状态,检查是否存在细微裂纹、毛刺或纤维撕裂。对于合格品,边缘应呈现平滑过渡,无明显锯齿状缺陷。若发现崩口,需立即回溯至轮廓预处理阶段,检查刀具状态、夹持力度或刀路规划是否存在偏差。建立详细的加工记录档案,记录每次加工的木材批次、刀具型号、转速、进给速度及环境温湿度,通过数据分析找出导致崩口的关键变量,逐步优化工艺参数。
标准化流程的建立,是将经验转化为可复制的生产能力的关键。制定详细的《木纹精雕防崩口操作规范》,明确轮廓预处理的刀具选择、切削参数、装夹要求以及精雕阶段的刀路规划原则。定期对操作人员进行技能培训,强调刀具维护、夹具使用及参数调整的重要性。通过持续的质量监控与流程优化,逐步降低木纹崩口的发生率,提升产品整体良品率。这一过程需要长期的数据积累与工艺迭代,而非一蹴而就,唯有严谨细致的执行,方能实现精雕质量的零失误目标。