核心部件材质与热处理工艺解析
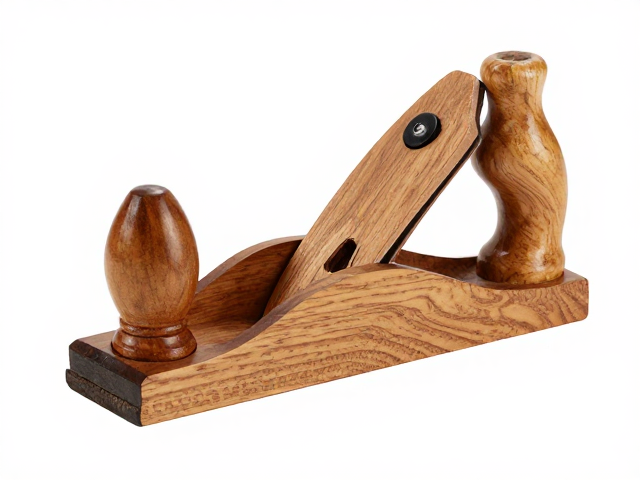
手工刨的性能基石在于刨刀的钢材选择与热处理水平,高碳钢通常能提供优异的持刃性,而现代优质刨刀常采用高碳合金钢以平衡硬度与韧性。钢材的微观结构决定了刀刃在长期受力下是否容易崩口或卷刃,因此了解钢材的原始状态至关重要。优质钢材经过精确控制的淬火和回火过程,能够形成均匀的碳化物分布,这使得刨刀在切割木材时能保持锋利的边缘,减少频繁打磨的需求。
刨床身的材质同样影响着刨削的稳定性与耐用度,传统硬木如樱桃木、胡桃木或枫木因其致密的纹理和出色的抗变形能力而备受推崇。木材需要经过严格的干燥处理,含水率控制在合理范围内,以防止因环境湿度变化导致床身开裂或扭曲。金属部件如刨刀压铁和调节旋钮则多采用黄铜或不锈钢,这些材料不仅耐腐蚀,还能在长期使用中保持精密的配合间隙,确保刨刀在推进过程中不会产生晃动或噪音。
刨型选择与用途场景匹配
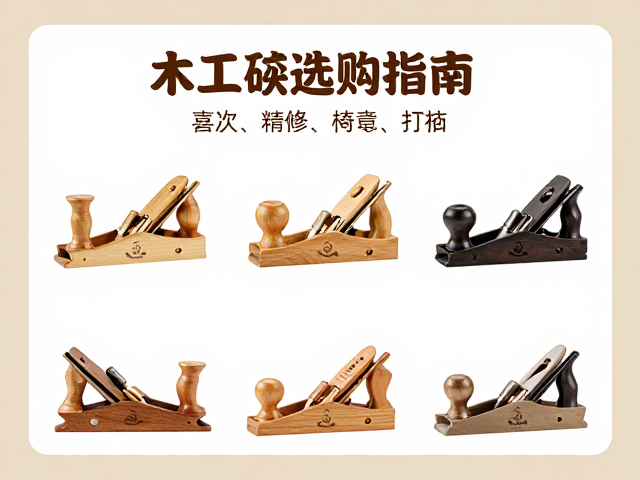
不同类型的木工刨承担着特定的加工任务,平面刨用于处理板材表面,使其平整光滑;斜度刨则专门应对木材接头的斜面切割,常见于榫卯结构制作;而槽刨主要用于开凿矩形沟槽,如安装玻璃或装饰线条。选择时需根据实际加工需求确定刨型,例如制作家具面板时,长平面刨能提供更好的直线度控制,而处理复杂曲面或狭窄空间时,短小灵活的斜度刨或小型槽刨则更为适用。
刨刀的宽度也是关键参数,宽刨适合大面积表面处理,能一次性去除较多材料,提高效率;窄刨则更易于操控,适合处理细节部位或狭窄板材。此外,刨刀的刃口角度也会影响切削效果,较小的角度(如45度)切削力较柔和,适合处理软木或精修表面;较大的角度(如50-60度)则能提供更强的切削力,有效防止硬木纤维撕裂,适合处理高密度木材或粗加工阶段。
刃口几何结构与锋利度维护
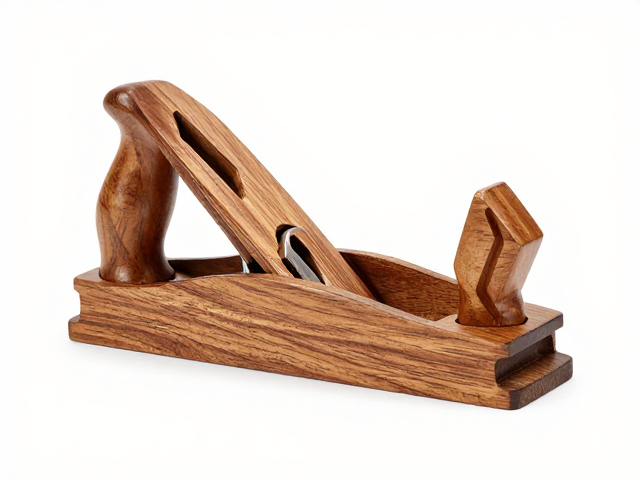
刨刀的刃口几何形状直接影响切削质量和木材表面的光洁度,标准刃口为直角,适用于大多数常规刨削作业;而圆弧形刃口则能减少刨痕,获得更丝滑的表面,常用于最终精修。刃口的锋利程度需通过磨削和抛光维持,使用不同粒度的磨石从粗磨到精抛,逐步提升刃口质量。磨削时应保持角度一致,避免刃口出现波浪纹或缺口,这直接影响刨削时的阻力和木材表面的纹理表现。
刨刀与压铁的配合间隙需精确调整,过大的间隙会导致木材纤维在刨刀前方断裂,产生毛刺;过小的间隙则可能因木材膨胀或杂质卡入而阻碍刨刀运动。压铁的作用不仅是固定刨刀,还会影响木屑的排出和切削声音。理想的配合状态下,木屑应呈细碎状排出,声音清脆连续,若声音沉闷或木屑成块,则需重新调整压铁位置或检查刃口平整度。
调节机制与日常保养细节
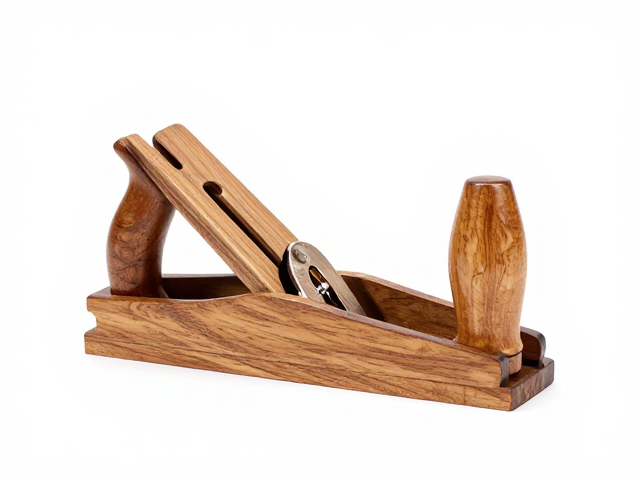
刨刀的深度调节通常通过旋转调节轮或螺丝实现,精密的螺纹结构能提供微米级的进给控制,确保每次切削厚度一致。调节时需缓慢操作,避免过度旋入导致刨刀卡死或损坏螺纹。刨刀压铁的固定螺栓也应定期紧固,防止因振动松动影响切削稳定性。部分高端刨具配备微调装置,允许在不松开压铁的情况下进行精细的高度调整,极大提升了加工精度。
日常保养包括清理刨膛内的木屑和树脂,防止堆积影响刨刀运动或腐蚀金属部件。使用完毕后,可用软布擦拭金属表面,涂抹少量防锈油保护。对于木质床身,避免长时间暴露在潮湿环境中,必要时使用专用木器保养油维持木材色泽和稳定性。定期检查刨刀磨损情况,及时更换或重新研磨,保持最佳工作状态。