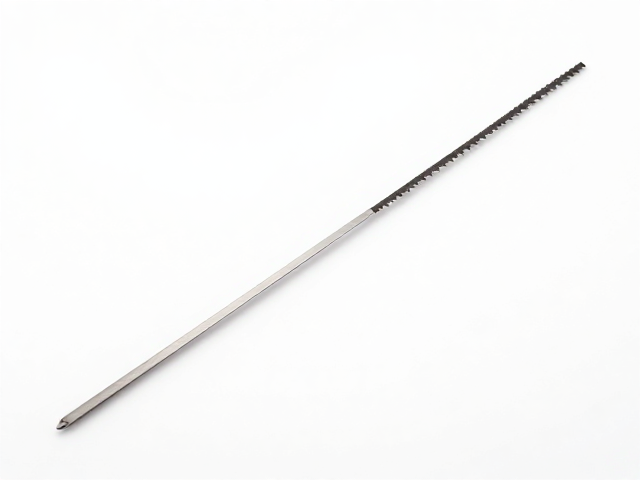
钢丝锯刃口特性与基础工具准备
钢丝锯的锯条由高碳钢或合金钢制成,其刃口极其细薄,这种物理结构决定了它无法像木工刨刀或菜刀那样通过粗犷的打磨来恢复锋利。钢丝锯的齿形通常经过精密冲压或激光切割,齿尖保持着极小的角度,任何过度的受力或错误的打磨方式都会导致齿尖卷曲、崩裂,甚至直接折断锯条。因此,在处理这类工具时,核心逻辑在于“微量修整”而非“重塑形状”,操作者需要建立对材料硬度和韧性的准确认知,避免因用力过猛造成不可逆的损伤。
为了进行有效的养护,选择合适的磨具是第一步。传统的金刚石磨石或细目数的油石是较为稳妥的选择,其中金刚石磨石因其极高的硬度和耐磨性,能高效去除微量金属且不易堵塞,特别适合处理高硬度合金钢。若条件有限,细砂纸配合平整的垫块也可应急使用,但需严格控制砂纸的目数,建议从600目以上开始尝试。此外,准备一把硬度较高的小锉刀或专用钢丝锯修齿钳也是必要的辅助工具,它们能帮助更精准地定位齿尖位置,确保每一次打磨都作用于正确的受力点,从而维持锯条原有的切割几何结构。
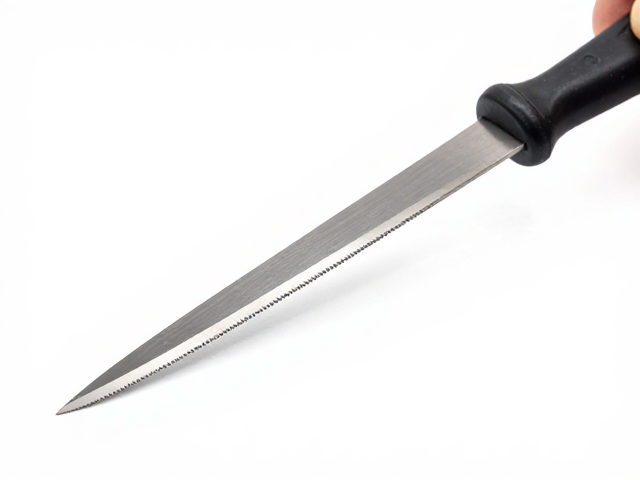
固定技巧与刃口打磨手法
钢丝锯在打磨过程中最大的痛点在于其柔软易弯的特性,因此固定方式直接决定了打磨的精度。将锯条平放在坚固且表面平整的硬木块或专用磨刀架上,利用拇指和食指轻轻按压锯条中部,使其保持紧绷状态,这是最基础的固定法。对于较长锯条,可采用两端夹持的方式,中间悬空部分进行局部打磨。关键在于手部要稳,手腕要放松,利用前臂带动小臂进行短距离、小幅度的前后推拉动作,严禁像拉锯那样大幅摆动,否则极易因受力不均导致锯条扭曲,使刃口角度发生偏差。
打磨时的角度控制是决定锋利度的核心。对于大多数标准钢丝锯,齿尖与锯条平面通常呈30至45度的夹角,打磨时应严格遵循这一原始角度。使用磨石时,以锯条齿尖为接触点,轻轻贴合磨石表面,进行单向或双向的轻柔摩擦。每打磨几下,需用手指轻轻触摸齿尖,感受是否有新的金属屑产生或角度是否均匀。切忌只磨齿尖顶部,而应略微覆盖齿尖斜面,确保整个切割面都能参与工作。若发现某处齿尖明显磨损,可对该齿进行单独加强打磨,但需注意与其他齿保持协调,避免形成高低差,影响整体切割的流畅性。
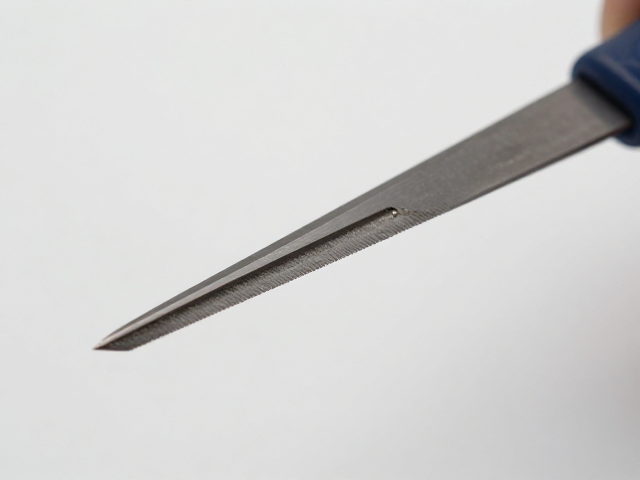
齿形修复与日常维护细节
当钢丝锯出现严重卡顿或切割无力时,可能不仅仅是刃口钝化,而是齿形发生了变形或堵塞。若齿尖卷曲,可使用细齿锉刀轻轻修整卷曲部分,恢复其尖锐的切削刃。对于齿缝中残留的木屑或金属屑,需先用硬毛刷或压缩空气清理,避免杂质在打磨过程中嵌入磨石或阻碍切割。若锯条整体松弛,可检查两端固定孔是否有扩孔现象,必要时更换固定销或调整夹具压力,确保锯条在受力时能保持最佳张力,这是维持切割效率的物理基础。
日常维护应遵循“即用即护”的原则。每次使用完毕后,务必用干布擦拭锯条表面,去除汗渍、油污或湿气,防止高碳钢生锈。钢丝锯对湿度极为敏感,一旦生锈,不仅会腐蚀刃口,还会改变钢材的微观结构,导致脆性增加。存放时,建议将锯条置于干燥通风处,若长期闲置,可涂抹少量防锈油保护。切勿将钢丝锯与其他硬质工具混放,以免相互碰撞导致齿尖受损。通过规范的使用习惯和严密的防护措施,能显著延长钢丝锯的使用寿命,确保持续获得精准的切割效果。