钢丝锯收口核心逻辑与材料适配
钢丝锯进行收口操作时,最关键的变量在于材料硬度的匹配与锯条张力的控制。不同硬度的板材对切削阻力有着显著差异,硬质木料或高密度复合材料在切割瞬间会产生极大的反作用力,若锯条张力不足,极易导致锯条偏移、跑偏,进而造成切口扭曲或边缘崩裂。实际操作中,需确保锯条处于紧绷状态,但不可过度拉伸至金属疲劳临界点,通常以手指轻弹锯条发出清脆金属音且无明显晃动为宜。这种物理状态的维持,是保证后续切面光滑的基础条件。
收口的本质并非简单的切断,而是对材料纤维的有序分离。当锯条进入预定切割线后,操作者的发力方式决定了收口的质量。对于薄板材料,应采用短促、均匀的下压力,避免单次切入过深导致应力集中引发崩边;对于厚板或硬木,则需保持稳定的推进节奏,利用锯条自身的切削刃逐步剥离材料。这种对材料特性的尊重与顺应,能有效减少因强行切削造成的微观裂纹,从源头上降低收口失败的风险。
握持姿态与进刀角度的微调
手部的稳定性直接决定了收口线的直线度与垂直度。标准的握持方式要求手腕保持刚性,以肘部为支点,通过小臂带动锯条进行平稳运动。在接近收口点时,手指需轻轻抵住锯条背部靠近切割线的位置,起到导向和稳定作用,而非施加主要的切割力。这种“引导而非推动”的手法,能极大提升对切割轨迹的控制精度,防止锯条在阶段因受力不均而发生跳动。
进刀角度需严格垂直于板材表面,尤其是在处理多层板或复合材料时,角度偏差会导致锯条侧壁与材料产生额外摩擦,加剧锯齿磨损并造成切面毛糙。若板材较厚,可略微倾斜锯条,利用锯条长度进行斜向切入,待切入一定深度后再回正垂直切割,这种方法能减少锯条与板材的接触面积,降低摩擦生热,使切面更加光洁。角度的精准控制,是避免崩边现象的关键细节。
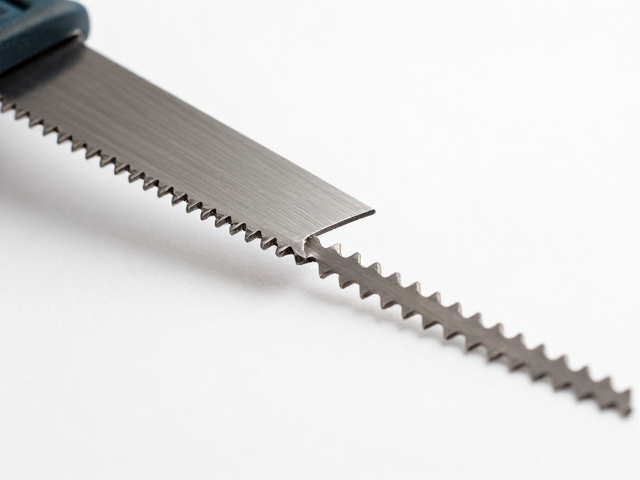
锯条选型与预处理细节
锯条的齿形与线径选择需严格对应切割场景。细齿锯条适合精细收口,能提供更平滑的切面,但切削效率较低;粗齿锯条则适用于快速去除材料,但收口处易留痕迹。对于追求光滑切面的收口作业,通常选用线径适中、齿距较小的锯条。此外,锯条的润滑处理能有效提升收口质量。在切割前,可用蜡块轻轻擦拭锯条,或在切割过程中定期涂抹少量润滑剂,减少摩擦阻力,防止木屑堵塞齿隙,从而保持切削的连贯性与稳定性。
锯条的清洁与维护也是影响收口质量的重要因素。使用后的锯条若残留树脂或木屑,会改变锯条的几何形状,导致后续切割时受力不均。每次作业结束后,应使用专用清洁剂或溶剂彻底清除锯条上的污垢,并检查锯齿是否有缺损或变形。发现受损锯条应立即更换,不可继续使用。保持锯条处于最佳工作状态,是确保持续获得高质量收口的基本保障。
收口阶段的应力释放与收尾
当切割接近终点,材料剩余部分与主体连接处形成的“桥接”结构会承受巨大应力。若直接用力切断,极易因应力突然释放导致边缘崩裂。正确的做法是在接近终点前,降低切割速度,减小下压力,让锯条缓慢、轻柔地切断剩余连接部分。此时,可用手轻轻扶住即将分离的材料,提供反向支撑力,平衡切割过程中的应力变化,防止材料因受力不均而撕裂。
收尾动作需果断而平稳。在锯条完全切断材料后,应立即停止推进,避免锯条在切口处停留过久造成热损伤或二次摩擦。对于易崩边的材料,可在收口前用胶带覆盖切割线,或采用先铣槽后切割的方法,削弱应力集中。通过精细控制收尾阶段的每一个动作,能有效提升收口的完整度与美观性,实现刀味明显、切面光滑的效果。