材料预处理与粗坯定型
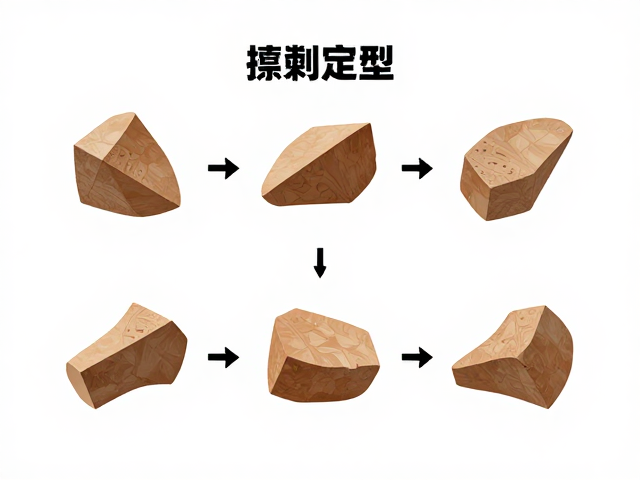
文创工艺品的制作起点在于对原材料特性的精准把控,木材、竹材或树脂等天然材质在进入加工环节前,需经过严密的含水率检测与应力释放处理。以传统木雕工艺为例,原木需经过自然风干或窑干处理,使含水率稳定在8%-12%之间,这一数据区间能有效避免后续雕刻过程中因湿度变化导致的开裂或变形。工匠需根据设计图纸,在材料表面进行严密的放样与划线,利用墨斗或激光定位技术标记出行刀路径,确保每一处切削都有严密的几何依据。
粗坯定型阶段主要依赖大型锯切与初步的形态剥离。使用带锯或圆锯将原材料切割至略大于成品尺寸的毛坯状态,随后通过大斧或粗雕刀去除大部分冗余材料。这一过程并非随意砍削,而是需要严格遵循木材纹理走向,顺纹下刀能减少崩茬,逆纹则需控制力度以防撕裂。工匠需在此阶段确立作品的基本比例关系,确保头部、躯干或主体结构的空间占比符合视觉美学,为后续精细加工预留出口余量。
砍削成型与体积塑造
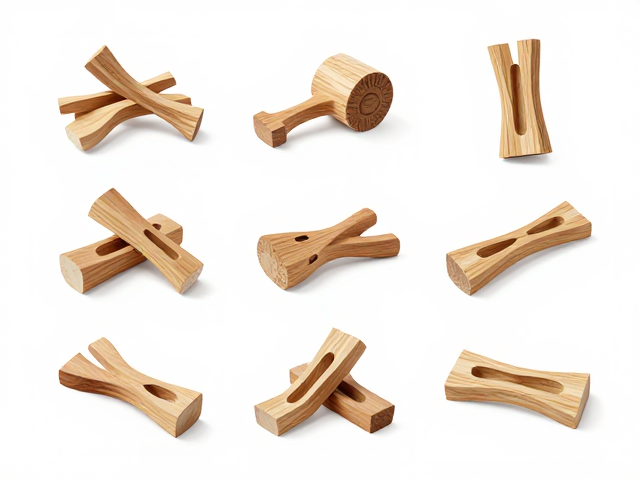
砍削是确立工艺品三维体积的核心步骤,其核心逻辑在于“减法艺术”的精准执行。工匠手持砍刀或锛,通过手腕发力与身体重心的配合,对毛坯进行块面式的剔除。这一过程要求刀路清晰、块面平整,每一刀下去都要明确下一个受力的落点,避免重复修整造成的表面毛糙。对于木质材料,砍削时需特别注意辨别木纹的软硬变化,硬木区需减小砍削角度,软木区则可加大切入深度,从而形成富有节奏感的起伏线条。
在体积塑造中,留形与去料的平衡至关重要。工匠需不断从多角度审视作品,利用旋转台观察不同视角下的光影变化,判断块面转折是否自然流畅。对于需要表现肌肉线条或衣物褶皱的部位,砍削需呈现出由深至浅的渐变层次,而非生硬的平面切割。通过控制刀刃切入的深度与宽度,逐步塑造出作品的动态张力,使静态材料初步具备生命感。此阶段的成品表面仍保留明显的刀触痕迹,这种粗犷的质感往往是文创工艺品独特艺术语言的重要组成部分。
撬削精修与表面打磨
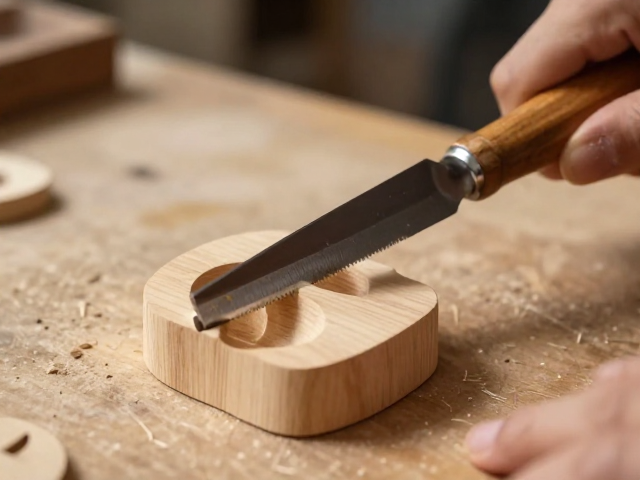
当大体形态确立后,工艺进入精细修整阶段,撬削技巧在此环节发挥着关键作用。不同于砍削的大开大合,撬削更多用于处理细节转折与微小瑕疵。工匠使用小型撬刀或平口铲,以极小的切入角度对块面进行薄层剥离,去除砍削留下的深痕与毛刺。这一过程类似于微雕,要求极高的稳定性与耐心,通过层层叠加的薄削,使表面逐渐趋于平滑,同时保留材料的天然纹理特征。
表面打磨是提升工艺品质感与触感的关键步骤。根据材料特性,依次使用从粗到细的砂纸或磨石进行打磨。木材通常从120目开始,逐步过渡至600目甚至更高目数的砂纸,期间需定期擦拭表面灰尘,检查是否有未处理的硬点或砂纸痕。对于竹材或特殊复合材料,可能需配合油性砂纸进行湿磨,以减少粉尘并获得更细腻的表面效果。打磨过程中需严格遵循纹理方向,避免横向打磨破坏表面纤维结构,最终达到手感温润、视觉柔和的效果。
组装连接与结构加固
对于由多部件组成的文创工艺品,组装连接是确保结构稳定性的关键环节。传统工艺中,榫卯结构常被用于木质部件的连接,通过精确计算卯眼与榫头的尺寸,实现无钉无胶的紧密咬合。现代生产中,在保留榫卯美观性的同时,常辅以环保型木工胶进行增强固定,胶合面需经过精细打磨以确保粘合剂均匀分布。对于金属配件或树脂部件的连接,则需考虑材料的热膨胀系数差异,选择合适的连接件与固定方式,避免长期使用中出现松动或断裂。
结构加固不仅关乎连接处,更涉及整体力学平衡。工匠需检查作品重心分布,确保站立或悬挂时的稳定性。对于细长或悬空部件,需在内部预埋加强筋或采用嵌套式结构设计,以增强抗弯折能力。在组装过程中,需不断调整各部件间的角度与间距,确保视觉上的连贯性与结构上的合理性。部分复杂工艺还需进行试装与微调,通过反复拆装验证结构的可靠性,直至每一处连接都严丝合缝,整体形态稳固如初。
表面处理与成品保护
表面处理是提升工艺品耐久性与艺术表现力的防线。根据材料特性,可选择刷漆、烫蜡、清漆喷涂或手工打磨上油等不同工艺。对于原木工艺品,烫蜡能深入木材毛孔,形成保护膜的同时保留木材的自然色泽与纹理;清漆喷涂则能提供较硬的保护层,适用于高频互动的摆件。涂刷过程中需控制涂层厚度,避免流挂或堆积,通常采用薄涂多遍的方式,每遍干燥后需轻微打磨以去除颗粒,确保最终表面平整光滑。
成品保护还需考虑环境适应性。高湿度环境下的木质工艺品需添加防潮剂,而暴露在强光下的作品则需选用抗紫外线涂层,防止褪色与老化。对于带有雕刻细节的作品,表面处理后需清理缝隙内的残留物,确保细节清晰可见。经过最终质检,检查表面无划痕、无胶渍、无结构松动,并确认整体形态符合设计规范。此时,工艺品已完成从原材料到艺术品的蜕变,具备了进入展示或流通环节的全部条件。