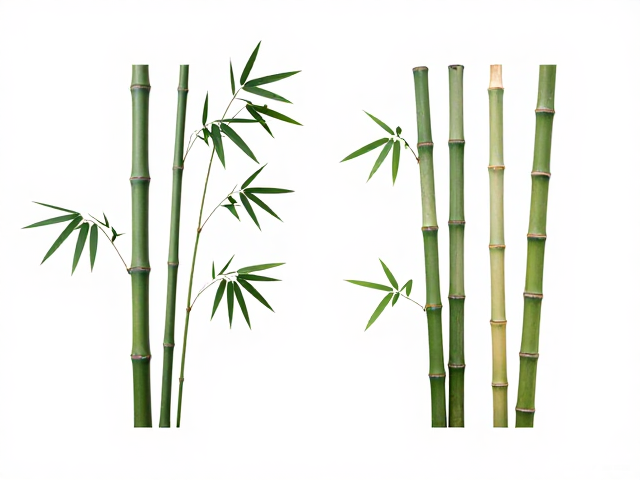
墨竹与箭竹的植物学特征辨析
墨竹(Phyllostachys nigra)与箭竹(Fargesia属)在外观形态上存在显著差异,最直观的区别在于竹竿颜色。墨竹的显著特征是其幼竿呈绿色,随着生长周期增加,表皮会逐渐转变为深褐色甚至紫黑色,这种色泽变化是其品种特性,常作为观赏竹种种植。相比之下,箭竹的竹竿颜色多为黄绿色、灰绿色或淡褐色,不会发生变黑现象,且箭竹多为丛生竹,竹竿基部常带分枝,整体株型较为紧凑,这与墨竹散生、株型高大的特性形成对比。
在叶片与生长习性方面,两者也有不同。墨竹叶片较小,呈披针形,质地较薄,喜光耐旱,适应性强,常见于庭院或公园绿化中。箭竹叶片相对宽大,叶色浓绿,多数品种耐寒性极强,部分品种能在高海拔寒冷地区生存,是高山生态系统中的重要组成部分。了解这些生物学差异,有助于在材料选取时根据使用场景(如观赏、建材或工艺原料)做出准确判断,避免因物种混淆导致后期加工或应用出现问题。
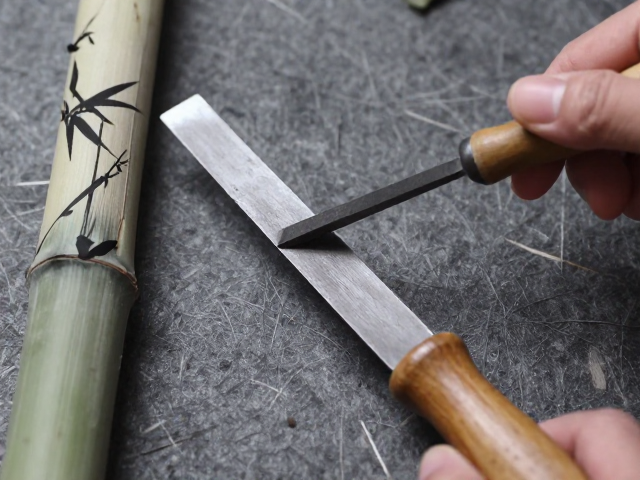
锉刀加工的核心工艺参数解析
锉刀的加工并非简单的打磨,而是一系列精密的热处理与齿形切削过程。原材料通常选用高碳工具钢(如T12或T13),经过锻造、退火后,需进行淬火和低温回火处理,以获得极高的硬度(通常HRC62-66),这是保证锉刀切削性能的基础。齿形加工是核心环节,传统上使用专用锉刀滚齿机,通过模具挤压或滚压形成交叉齿纹,现代工艺中也有使用数控铣削或激光雕刻技术,但滚压成型因效率高、齿形一致性好,仍是主流工业标准下的首选方式。
齿形的几何参数直接影响加工效率与表面粗糙度。粗齿锉刀适用于软金属或需要快速去除大量材料的场景,其齿距较大,容屑空间充足;细齿锉刀则用于精加工,齿距小,能获得更光滑的表面。在操作层面,锉削时的压力分布至关重要,推锉时身体重心前移,右手握柄施压,左手扶住锉刀前端控制平衡与方向,回程时需轻微抬起锉刀以避免磨损齿纹。正确的握持姿势和施力技巧能显著提升加工精度,减少因受力不均导致的锉刀扭曲或崩齿。
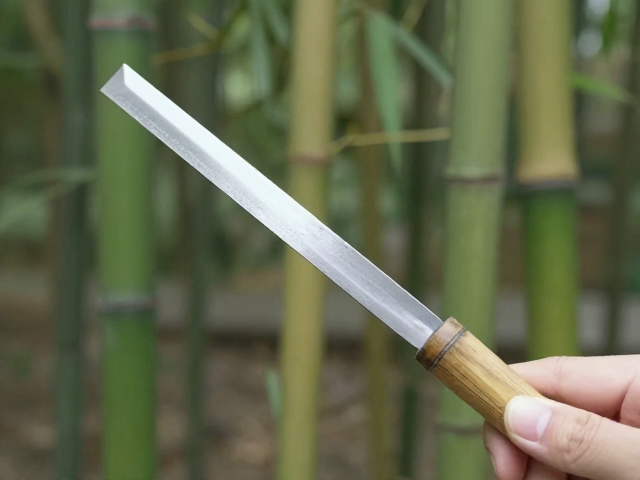
新手操作中的常见误区与避坑指南
新手在初次接触锉削加工时,最容易犯的错误是忽视锉刀的清洁与保养。铁屑嵌入齿纹不仅会降低切削能力,还会导致工件表面划伤。每次使用完毕后,必须用钢丝刷或专用铁屑刷清理齿槽,切勿直接用水冲洗未经防锈处理的碳钢锉刀,以免生锈影响精度。此外,许多初学者误以为锉刀可以像锯子一样随意推拉,实际上,锉刀设计为单向切削,回程不切削,若来回推拉会加速齿纹磨损,甚至导致锉刀侧面与工件摩擦,造成工件边缘变形或锉刀报废。
另一个常见误区是选错锉刀类型。例如,用细齿锉刀加工软铝或木材,会导致齿纹迅速堵塞,切削效率极低;反之,用粗齿锉刀进行精密模具修配,则难以获得要求的表面光洁度。此外,锉刀的使用范围有限,它不适合加工硬质合金、淬火钢或铸铁等硬脆材料,这些材料通常需要使用砂轮机或专用硬质合金刀具。正确识别材料硬度与加工要求,选择合适的锉刀规格(如平面锉、圆锉、三角锉),是确保加工质量和延长工具寿命的关键。