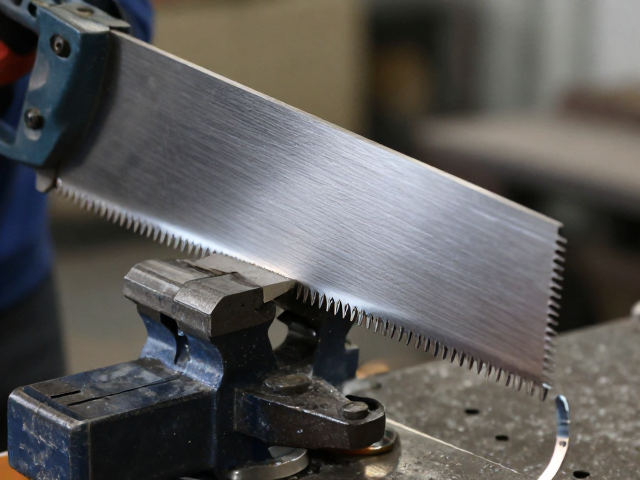
锯料开坯阶段预留精修余量的工艺逻辑
在金属加工或木材加工的初加工环节,锯切开坯是去除大部分余量的关键步骤。这一过程受限于锯条或锯片的刚性以及进给速度的控制,难以直接获得高精度的表面质量和严密的尺寸公差。因此,在编程或工艺规划时,必须刻意保留0.5mm至2mm的精修余量,具体数值需根据后续采用的去毛刺、铣削或磨削工艺而定。预留余量并非简单的材料浪费,而是为了解决锯切过程中产生的热变形、刀具磨损以及夹持应力导致的微观形变,确保最终成品能严格贴合设计图纸的几何要求。
实际操作中,锯切后的工件表面通常伴随着氧化皮、毛刺以及微观的撕裂痕迹,这些缺陷直接影响了后续定位基准的稳定性。若完全依赖锯切成型,后续需要花费大量时间进行人工修整,且一致性难以保证。通过科学计算并预留均匀的精修面,可以将粗加工的效率最大化,同时为精加工提供稳定的材料基础。这种“先粗后精”的分离策略,有效避免了因一次成型失败导致的整料报废,是提升整体良率的核心手段。
专用夹具与台钳在定位精度中的协同作用
高精度的加工离不开严密的装夹系统,传统的通用台钳在夹持不规则或薄壁工件时,往往因夹持力不均导致工件移位或变形。引入专用夹具或带有平行度校正功能的精密台钳,能够显著降低装夹误差。专用夹具通过仿形设计或多点定位原理,限制了工件在六个自由度上的非必要移动,确保工件在切削力作用下的稳定性。这种稳定性直接转化为加工过程中的尺寸一致性,特别是在进行侧铣或端面精修时,夹具的刚性和定位精度决定了最终表面的平整度。
台钳的使用技巧同样会影响精度表现。在夹持已预留精修余量的锯切料时,应避免过度拧紧导致工件弹性变形,松开夹具后工件回弹造成的尺寸偏差会直接破坏加工精度。使用软爪或增加垫铁进行微调,可以确保夹持面与机床主轴或导轨的平行度。此外,清洁夹具与工件底面的切屑和油污是必要的前置动作,微小的颗粒都可能造成微米级的定位误差。通过标准化装夹流程,消除人为操作带来的变数,是提升加工精度的隐性关键。
加工参数与刀具路径对精修面的影响
精修面的质量不仅取决于装夹,更与切削参数和刀具路径密切相关。在去除预留余量时,切削速度、进给速率和切深需经过严密的计算。过高的进给速度会导致表面粗糙度增加,甚至产生振纹;而过低的切削效率则可能因刀具摩擦发热引起工件热膨胀,影响尺寸稳定性。对于金属材料,通常采用较低的进给和适中的转速,以换取更好的表面光洁度;对于木材或复合材料,则需根据纤维方向调整刀具切入角度,防止撕裂。
刀具的选择与路径规划同样至关重要。精修阶段应选用刃口锋利、涂层耐磨的专用刀具,以减小切削阻力。刀具路径设计应避免在工件表面留下接刀痕,通常采用重叠切削或螺旋下刀的方式,确保材料去除的连续性。在加工过程中,需实时监控刀具磨损情况,磨损的刀具会像钝刀一样挤压材料而非切割材料,导致表面质量急剧下降。通过优化切削策略,将锯切残留的应力均匀释放,才能获得真正符合高精度要求的精修表面。
过程检测与误差补偿机制
精修加工并非一劳永逸,过程中的实时检测是确保精度的一道防线。在粗加工完成后,应使用千分尺、游标卡尺或三坐标测量机对预留余量进行初步校验,确认余量分布是否均匀。若发现某处余量过大或过小,需及时调整加工参数或重新装夹,避免在精修阶段因余量不均导致刀具崩刃或加工不到位。这种过程中的动态调整,能够及时纠正锯切开坯阶段产生的累积误差。
误差补偿机制还包括对机床热漂移和环境振动的管理。高精度加工对温度变化敏感,长时间运行导致的机床主轴温升会改变刀具与工件的相对位置。通过预热机床、使用恒温车间以及设置合理的加工停顿时间,可以有效控制热误差。同时,定期校验机床的几何精度,确保X、Y、Z轴的直线度和垂直度符合标准,是维持长期加工精度的基础。只有将材料、夹具、刀具和检测有机结合,才能最大化发挥锯料开坯预留精修面的工艺优势。