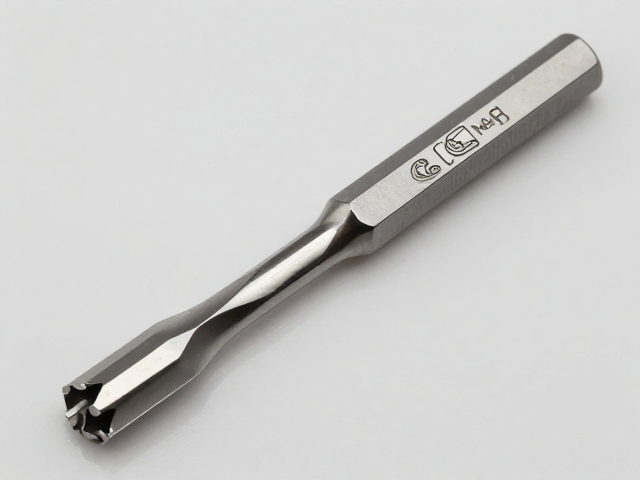
金刚石钻头材质与硬度匹配逻辑
雕刻过程中,钻头材质的选择直接决定了线条的细腻程度和边缘的完整性。目前市面上常见的金刚石钻头主要分为烧结型和电镀型,两者在物理特性上有着显著差异。烧结钻头通过将金刚石微粉与金属结合剂高温压制而成,其金刚石颗粒分布较为均匀,整体硬度高,耐磨性极佳,非常适合处理高硬度的石材或需要长时间连续作业的场景。相比之下,电镀钻头利用电解原理将金刚石颗粒固定在金属基底上,这种工艺使得钻头表面能保留更多锋利的金刚石切削刃,切削效率更高,且在雕刻极细线条时不易产生毛刺,能显著提升线条的流畅度。
针对不同雕刻材料的特性,必须精准匹配钻头的结合剂硬度。硬质材料如花岗岩、青石等,应选用硬度较高的结合剂钻头,以确保钻头在高压下不过快磨损,保持刃口锋利;而软质材料如大理石、汉白玉等,则需选用硬度较低的结合剂钻头,使钻头在磨损后能及时脱落旧颗粒,露出新的锋利金刚石,避免钻头打滑导致线条崩边或表面产生灼烧痕迹。这种基于材料硬度的匹配逻辑,是雕刻师控制雕刻质感的核心基础,也是避免因钻头选型不当造成材料浪费的关键步骤。
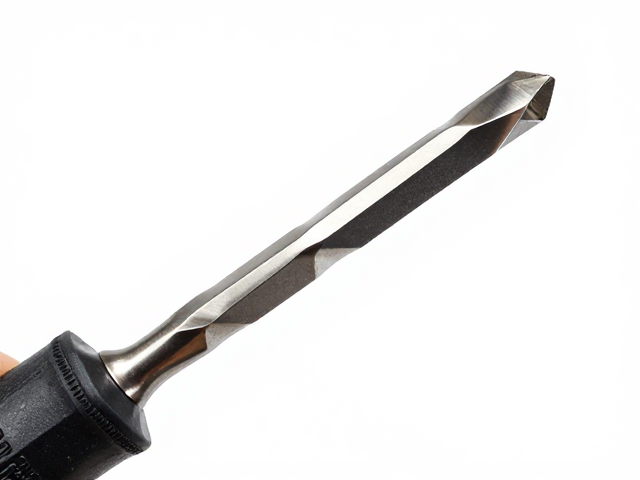
柄部结构与夹持稳定性分析
钻头的柄部结构直接影响加工时的同心度,这是线条是否流畅不崩边的物理前提。常见的柄部类型包括圆柱柄、三棱柄和六角柄。圆柱柄依靠摩擦力固定,在高速旋转或受到侧向力时容易发生轻微晃动,导致雕刻线条出现波浪纹或边缘不规则,通常仅适用于低精度或粗加工阶段。三棱柄和六角柄通过机械卡位方式固定在雕刻机主轴或手持工具夹头中,能提供极高的定位精度和抗扭转载荷,确保钻头在雕刻复杂曲线时保持绝对稳定的运动轨迹,从而获得边缘锐利、线条连贯的效果。
夹持力度与钻头直径的匹配同样至关重要。过大的夹持力可能导致钻头柄部产生微观形变,进而引起旋转时的径向跳动,这种微小的震动在雕刻细节时会被放大,形成崩边或断针;而夹持力不足则会导致钻头打滑,破坏雕刻路径。专业的雕刻师通常会使用高精度的ER夹头或专用快换夹头,并确保夹头内部清洁无杂质。在实际操作中,建议先以较低转速试探性夹持,确认无异常晃动后再逐步提升转速进行雕刻,这种操作细节能有效消除因机械连接不稳定带来的线条瑕疵。
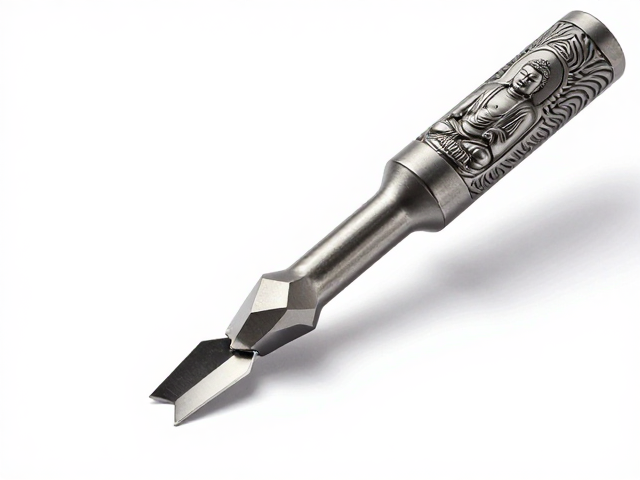
刃口几何形状与排屑效率
钻头的刃口几何形状决定了切削时的受力状态和排屑效果,直接影响雕刻表面的光洁度。对于需要表现圆润、柔和线条的造型,应选用圆鼻钻或球头钻,其圆弧形的刃口能平滑过渡切削面,减少应力集中,防止材料边缘脆性断裂。而对于需要表现清晰、硬朗轮廓或阴刻线条的场景,平头钻或锥形钻更为合适,其锋利的棱角能精准去除材料,形成清晰的边界。此外,钻头的螺旋槽设计也会影响排屑,深槽设计有利于大量石粉或木屑的快速排出,避免碎屑堆积在雕刻区域造成重复切削或表面划伤,从而保持线条的干净利落。
钻头刃口的锋利度会随使用过程自然衰减,定期修整或更换是保持雕刻质量的必要手段。许多雕刻师采用专用磨削膏或金刚石磨石,在低速状态下对钻头刃口进行简单修整,去除钝化的结合剂,恢复刃口锋利度。对于高精度雕刻,建议设置固定的钻头更换周期,或在雕刻过程中设置多次停刀检查,观察刃口磨损情况。当发现线条边缘出现轻微毛刺或雕刻阻力明显增大时,应立即停止当前工序,更换新钻头或修整旧钻头,这种过程控制能有效避免因工具状态不佳导致的成品瑕疵。
转速参数与进给速度协同
雕刻过程中的转速与进给速度并非孤立参数,而是需要根据钻头直径和材料特性进行动态协同。一般来说,小直径钻头(如1mm以下)需要较高的转速以维持切削效率,但过高的转速可能导致钻头发热或材料崩裂;大直径钻头则需降低转速,以增加切削稳定性。进给速度应与转速相匹配,过快进给会导致钻头负荷过大,引发断针或线条崩边;过慢进给则会造成表面灼烧或雕刻效率低下。经验丰富的雕刻师通常会根据雕刻阶段调整参数,粗雕阶段采用大进给、适中转速,精雕阶段则采用小进给、优化转速,以平衡效率与质量。
冷却与润滑是维持雕刻稳定性的重要因素,尤其是在处理高硬度材料时。干式雕刻依赖空气散热,要求设备具有良好的通风条件;湿式雕刻则通过冷却液带走热量和碎屑,能显著降低钻头磨损,提高线条流畅度。在实际操作中,可根据材料特性选择微量喷雾冷却或持续水淋,但需确保冷却液不会渗入雕刻机主轴内部造成损坏。此外,雕刻路径的设计也会影响参数效果,平滑连续的曲线路径比断续的直线路径更能减少钻头冲击,配合合理的转速和进给,能最大程度避免崩边现象,实现雕刻师追求的流畅线条效果。